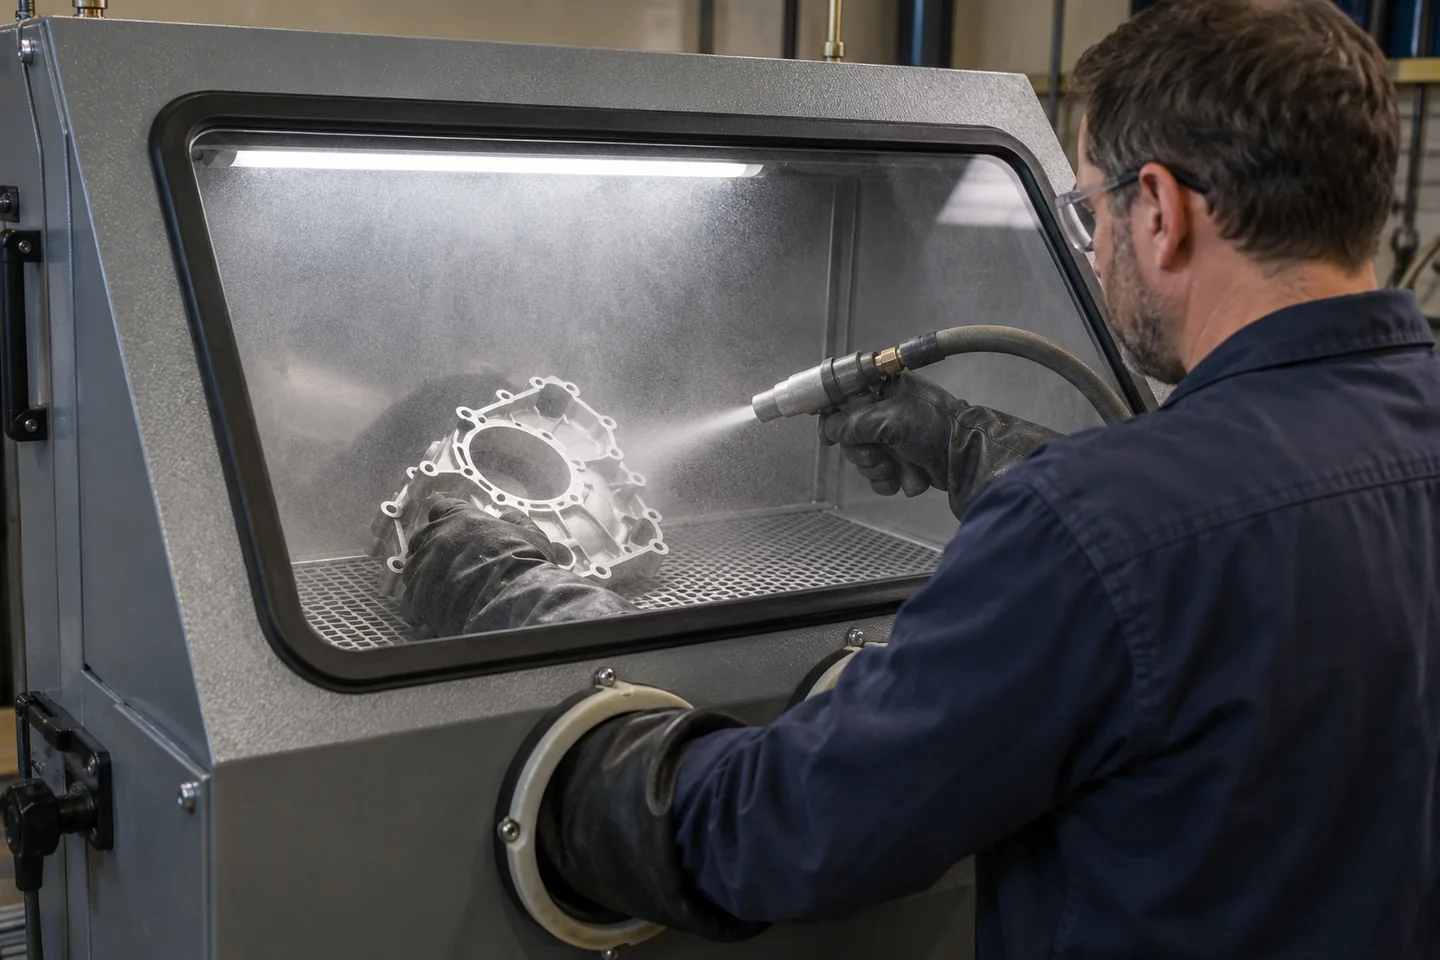
Szkiełkowanie aluminium może usunąć nalot, wyrównać wygląd i pozostawić satynową powierzchnię, ale końcowy efekt zależy od stopu, stanu detalu, wcześniejszych napraw oraz parametrów obróbki. Zlecenie opisane tylko jako „wyczyścić i odświeżyć” zostawia wykonawcy zbyt wiele niewiadomych. Przed przekazaniem części trzeba ustalić, które powierzchnie mogą być obrabiane, co ma pozostać nietknięte i jak będzie oceniany wynik.
Największe ryzyko nie zawsze widać na zewnętrznej ściance. Drobne medium może dostać się do kanałów, gwintów, łożysk i powierzchni uszczelniających. W kompletnym zespole pozostawiona drobina bywa groźniejsza niż nierówny kolor. Dlatego demontaż, maskowanie i czyszczenie po procesie muszą być częścią zakresu, a nie dodatkiem ustalanym dopiero przy odbiorze.
Poradnik pomaga przygotować detal i zapytanie. Nie podaje uniwersalnego ciśnienia, frakcji ani czasu obróbki, ponieważ te parametry dobiera wykonawca po ocenie materiału i geometrii. Elementy krytyczne wymiarowo, ciśnieniowe lub pracujące w układzie mechanicznym wymagają dokumentacji oraz decyzji osoby odpowiedzialnej za ich dalsze użycie.
Najpierw ustal stan wejściowy i oczekiwany rezultat
Rozpocznij od identyfikacji części. Zapisz materiał, funkcję, numer lub pochodzenie, jeśli są znane. Obejrzyj powłoki, korozję, przebarwienia, tłuste osady, ślady przegrzania, wżery i wcześniejsze naprawy. Szkiełkowanie może zmienić wygląd powierzchni, ale nie odbuduje materiału utraconego przez korozję ani nie usunie każdej głębokiej rysy.
Oddziel cel czyszczenia od celu wizualnego. Część może wymagać usunięcia osadu przed kontrolą, przygotowania do dalszej powłoki albo uzyskania jednolitego satynowego wyglądu. Każdy z tych celów prowadzi do innego odbioru. Jeśli po procesie detal będzie lakierowany, wykonawca następnej operacji powinien potwierdzić wymagany stan podłoża.
Przygotuj zdjęcia w neutralnym świetle: widok ogólny, obie strony i zbliżenia wad. Oznacz miejsca, które są akceptowalne przed obróbką. Bez dokumentacji łatwo przypisać procesowi rysę albo wżer istniejący wcześniej. Do przesyłki dołącz szkic powierzchni przeznaczonych do obróbki i chronionych.
Zakres usług obejmujących szkiełkowanie i czyszczenie aluminium może być punktem wyjścia do rozmowy o efekcie, lecz wykonawca musi zobaczyć konkretny detal. Fotografia nie pokazuje twardości, grubości ścianki ani zabrudzenia wewnątrz kanału.
| Informacja | Jak ją zapisać | Po co wykonawcy |
|---|---|---|
| materiał i funkcja | oznaczenie, dokumentacja lub uczciwe „nieznane” | dobór próby i ocena ryzyka |
| zanieczyszczenie | olej, nalot, powłoka, korozja, osad | przygotowanie przed właściwym procesem |
| powierzchnie krytyczne | rysunek lub zdjęcie z oznaczeniem | maskowanie i wyłączenie z obróbki |
| efekt końcowy | próbka referencyjna i warunki oględzin | jednoznaczny odbiór wyglądu |
| dalszy proces | malowanie, montaż, kontakt z medium | wymagania czystości i zabezpieczenia |
Jeśli część powstała z aluminium kupowanego na zamówienie, wróć do dokumentacji opisanej w poradniku o specyfikacji zakupu aluminium. Gatunek, stan i powierzchnia wejściowa ułatwiają ocenę, dlaczego dwa pozornie podobne detale reagują inaczej.
Demontaż i maskowanie zaplanuj przed wysyłką
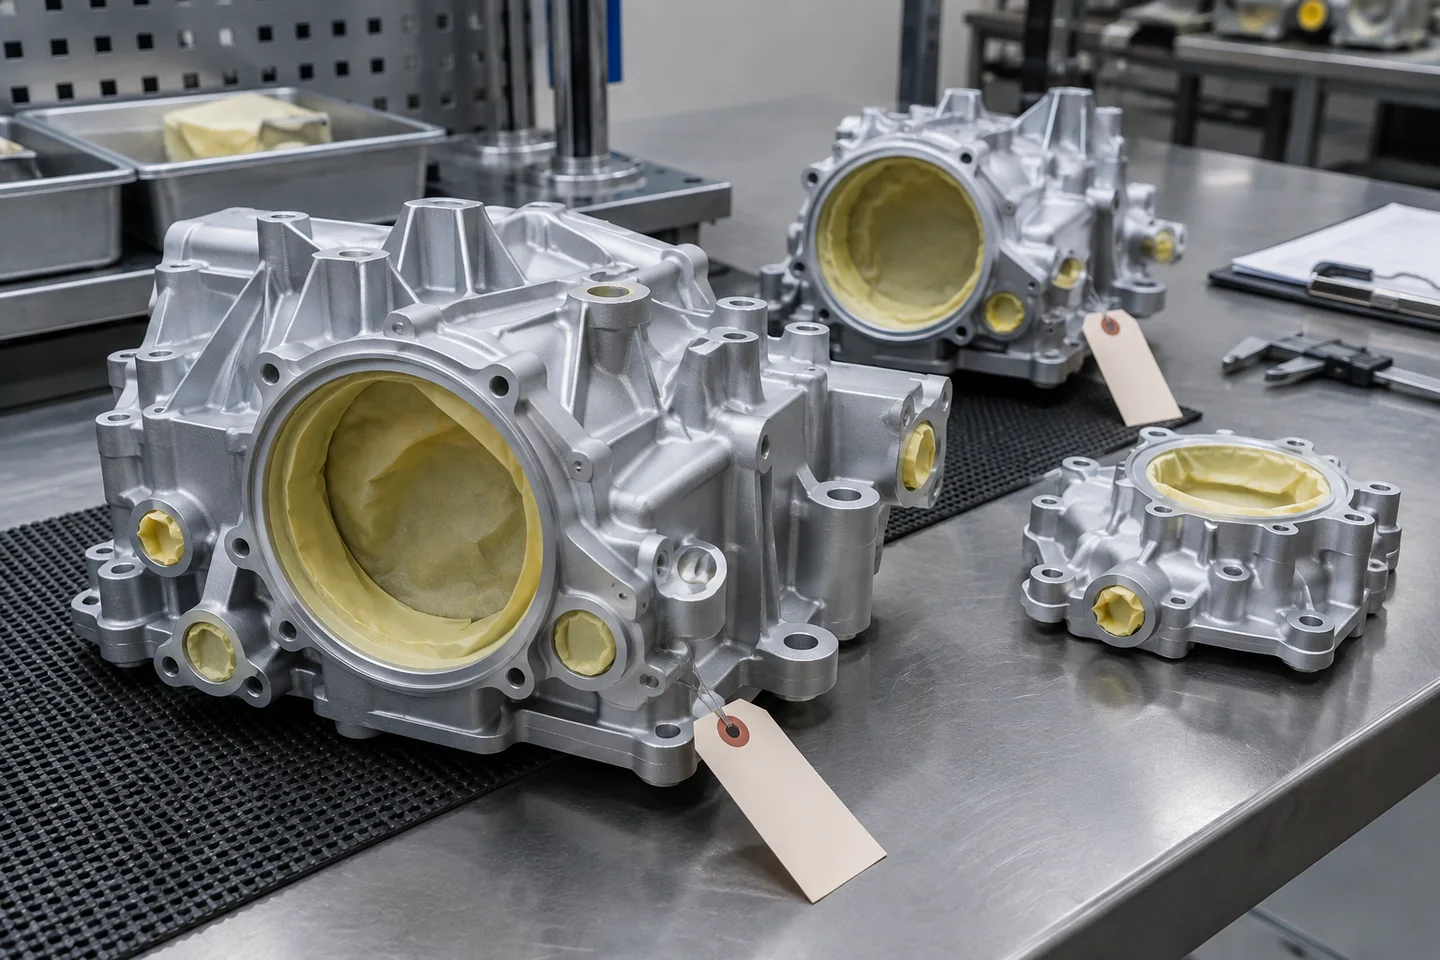
Najbezpieczniej przekazywać pojedyncze, rozebrane części. Usuń elementy, których nie wolno narażać na medium: łożyska, uszczelnienia, tworzywa, czujniki i przewody. Zakres demontażu powinien wynikać z dokumentacji zespołu. Jeśli nie da się rozdzielić części bez ryzyka, nie zakładaj, że szczelina zostanie skutecznie zasłonięta zwykłą taśmą.
Wypłucz lub odtłuść detal zgodnie z ustaleniem z wykonawcą. Gruba warstwa oleju obciąża medium i może zostać rozniesiona po powierzchni. Nie stosuj przypadkowego preparatu, który wnika w pory, reaguje z aluminium albo utrudnia kolejną operację. Przed wysyłką opisz substancje, z którymi część miała kontakt.
Powierzchnie uszczelniające, gniazda, gwinty, kanały olejowe, otwory ślepe i pasowania wymagają jawnej decyzji. Oznacz je na zdjęciu i fizycznie na detalu w sposób uzgodniony z usługodawcą. Zaślepka musi wytrzymać proces oraz zostać usunięta bez pozostawiania kleju lub fragmentów.
Nie powierzaj maskowania bez podziału odpowiedzialności. Ustal, kto dobiera materiał osłony, kto sprawdza jej szczelność i kto potwierdza kompletność po obróbce. Przy kilku jednakowych częściach przygotuj jedną zatwierdzoną konfigurację jako wzorzec, zanim rozpocznie się cała seria.
Pakowanie w drodze do zakładu także ma znaczenie. Detale nie powinny uderzać o siebie, ponieważ świeże wgniecenie zostanie później wyrównane optycznie i trudniej rozpoznać jego pochodzenie. Każdy element oznacz poza powierzchnią widoczną oraz powiąż z kartą zlecenia.
Przy serii wybierz część reprezentatywną, nie najlepszą. Po próbie oceń wygląd, czystość kanałów, wymiary krytyczne i zachowanie w kolejnej operacji. Dopiero zatwierdzony wynik staje się odniesieniem dla pozostałych sztuk.
Logika pierwszej dobrej sztuki została opisana szerzej w materiale o zatwierdzaniu pierwszej dobrej sztuki. Przy szkiełkowaniu chroni przed powieleniem niewłaściwego efektu na całej partii.
Po zatwierdzeniu próbki nie zmieniaj bez zapisu medium, przygotowania ani sposobu czyszczenia. Nawet gdy wygląd pojedynczej sztuki pozostaje podobny, różnica może ujawnić się dopiero w montażu lub pod powłoką. Zmiana procesu wymaga oceny cech, na które może wpływać.
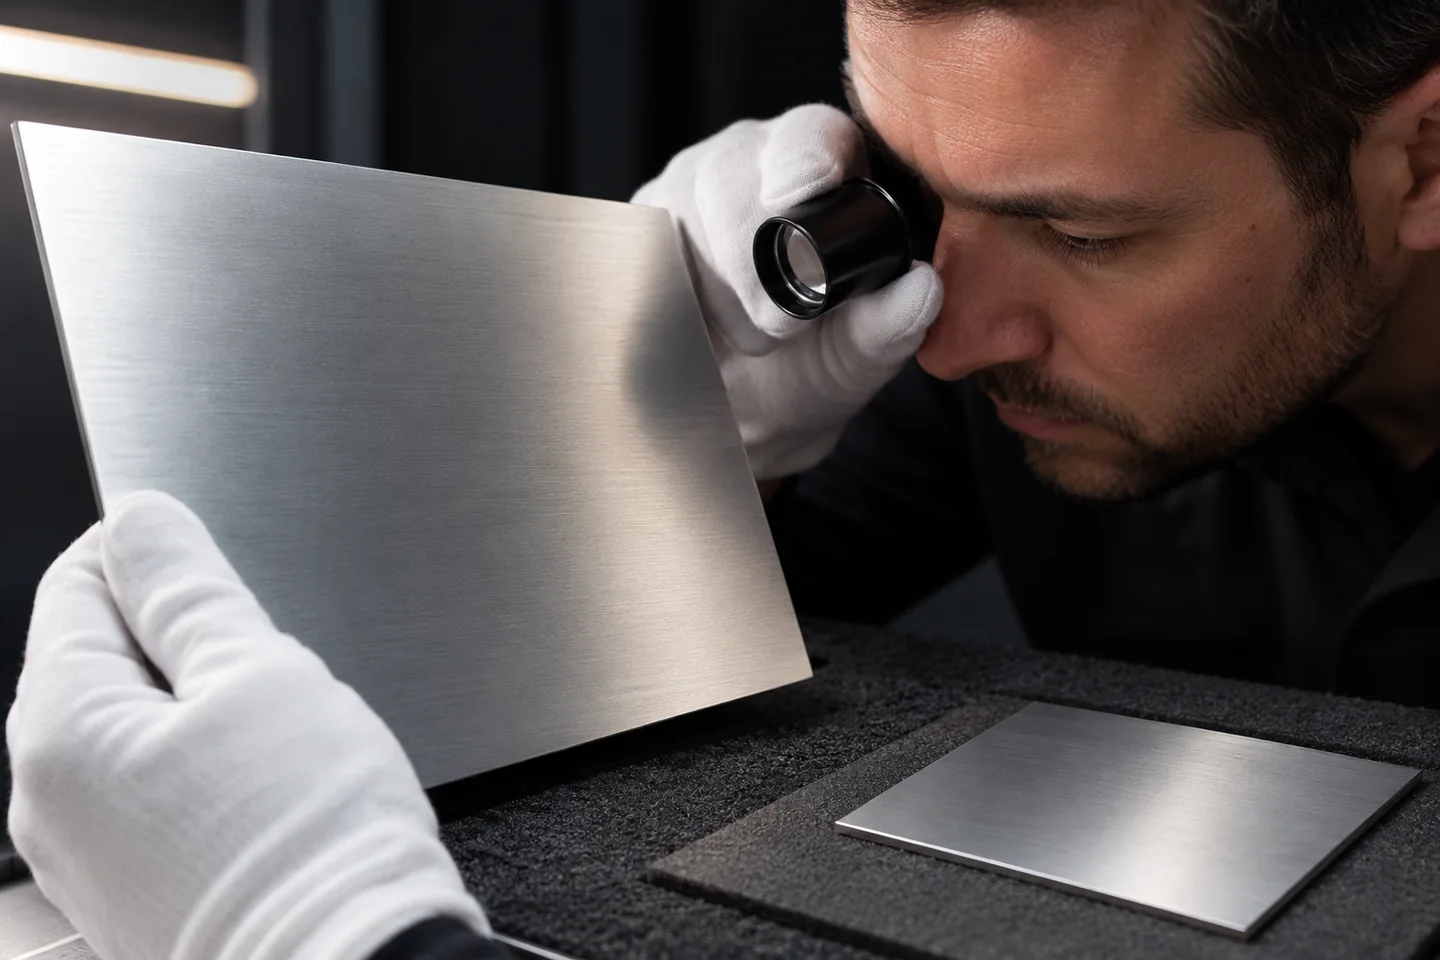
Efekt wizualny oceniaj względem zatwierdzonej próbki
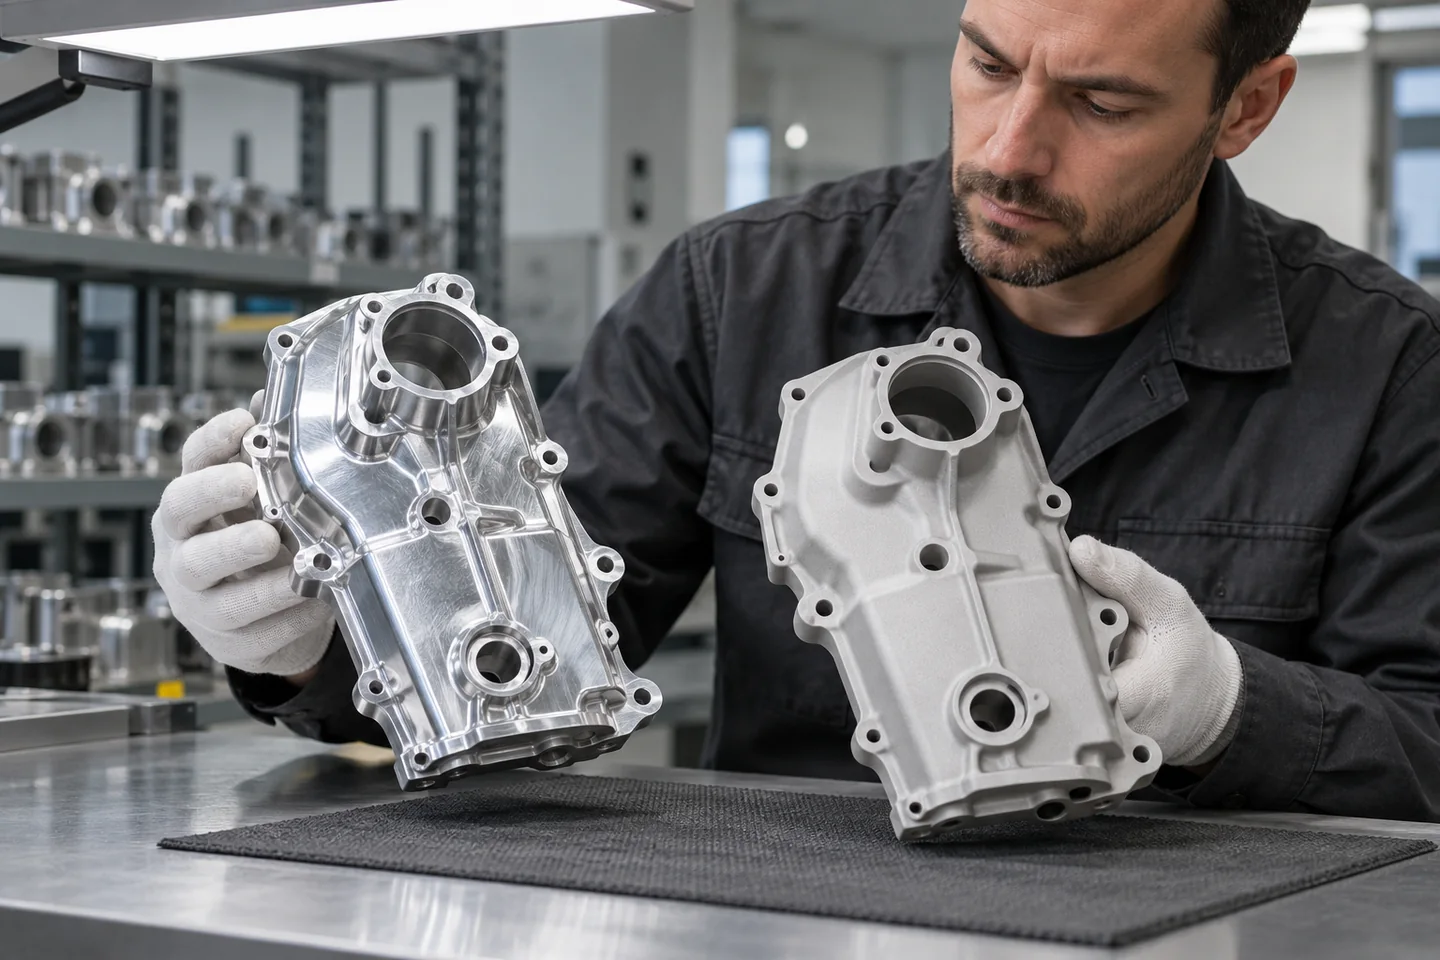
Określenia „satyna”, „mat” i „jak nowe” są zbyt szerokie. Przygotuj próbkę referencyjną albo zatwierdź pierwszą część. Oglądaj ją w ustalonym świetle, pod podobnym kątem i po zakończeniu czyszczenia. Aluminium mocno reaguje na kierunek światła, dlatego ten sam fragment może wyglądać równomiernie na wprost i ujawniać smugi pod kątem.
Ustal dopuszczalne różnice między odlewem, powierzchnią obrabianą mechanicznie i miejscem spawania. Szkiełkowanie nie usuwa historii wytworzenia. Próba może wyrównać kolor, ale struktura podłoża nadal wpływa na odbicie. Kryterium powinno odróżniać cechę materiału od błędu procesu.
Sprawdź krawędzie, cienkie ścianki i napisy techniczne. Jeśli oznaczenie musi pozostać czytelne, wskaż je przed pracą. Nie wolno zakładać, że każdy znak przetrwa obróbkę. Powierzchnie o znaczeniu wymiarowym mierzy się przed i po próbie metodą odpowiednią do tolerancji.
Jeżeli część otrzyma powłokę, przekaż próbkę dalej do następnego procesu. Sam wygląd po szkiełkowaniu nie potwierdza przyczepności ani zgodności z systemem malarskim. Osoba odpowiedzialna za powłokę powinna określić wymagane przygotowanie, czas między operacjami i sposób ochrony przed ponownym zabrudzeniem.
Wzorzec przechowuj w suchym, opisanym opakowaniu. Zdjęcie jest pomocne, lecz nie oddaje faktury ani połysku. Jeśli próbka z czasem zmienia wygląd, zapisz datę i warunki. Dla powtarzalnych zleceń warto uzgodnić, jak często wzorzec jest odnawiany.
Przygotowanie metalu do kolejnych warstw ma wspólną logikę z poradnikiem o przygotowaniu stali pod malowanie i ocynk: stan powierzchni, pył, dotykanie oraz czas do zabezpieczenia wpływają na wynik późniejszej operacji.
Po obróbce sprawdź czystość, kompletność i ryzyka montażu
Odbiór rozpocznij przed zdjęciem wszystkich zabezpieczeń. Sprawdź, czy maskowanie pozostało na właściwych miejscach i czy żadna zaślepka nie została wciśnięta do kanału. Następnie wykonaj kontrolę według karty detalu: strona po stronie, bez pomijania otworów ślepych oraz gwintów.
Medium pozostałe wewnątrz części może wydostać się dopiero po obróceniu, podgrzaniu albo przepływie oleju. Sposób czyszczenia i potwierdzenia czystości trzeba dobrać do zastosowania. Samo przedmuchanie nie jest uniwersalnym dowodem. W elemencie silnika, pneumatyki lub hydrauliki konsekwencje drobin wymagają szczególnej ostrożności.
Porównaj powierzchnię z próbką, ale równocześnie szukaj wgnieceń, rozmytych krawędzi, uszkodzeń maskowania i zmian wymiarowych. Wynik zapisz dla numeru partii. Jeśli wada dotyczy jednej sztuki, zabezpiecz całą partię do czasu ustalenia, czy przyczyna była lokalna.
Pakowanie po obróbce powinno chronić satynową powierzchnię przed tłustymi śladami i tarciem. Czyste rękawice, przekładki i rozdzielenie części są równie ważne jak sam proces. Nie pakuj detalu, który nie zdążył wyschnąć po myciu.
Przed montażem potwierdź usunięcie wszystkich zaślepek, taśm i oznaczeń tymczasowych. Użyj listy liczbowej: ile otworów zabezpieczono i ile odsłonięto. To proste zabezpieczenie jest lepsze niż ogólne „sprawdzono”.
Jeśli wynik się powtarza, nie ograniczaj reakcji do ponownego szkiełkowania. Materiał o raporcie 8D pomaga oddzielić zabezpieczenie partii od ustalenia przyczyny w przygotowaniu, maskowaniu, medium albo pakowaniu.
Materiały o przygotowaniu detalu, zatwierdzaniu próby i stabilizacji procesu zebrano w hubie Stabilny proces produkcyjny.
Najczęstsze pytania o szkiełkowanie aluminium
Czy szkiełkowanie usuwa każdą rysę i wżer?
Nie. Może wyrównać wygląd i usunąć część osadów, ale nie odbudowuje ubytku materiału. Głęboką wadę trzeba ocenić osobno.
Czy można szkiełkować kompletny zespół?
To zależy od konstrukcji, lecz ryzyko dostania się medium do łożysk, uszczelnień i kanałów jest wysokie. Zakres demontażu oraz maskowania powinien zatwierdzić wykonawca i osoba odpowiedzialna za zespół.
Jak opisać oczekiwany mat?
Najlepiej zatwierdzoną próbką ocenianą w określonym świetle. Samo słowo „mat” nie rozstrzyga faktury, połysku ani dopuszczalnych różnic.
Czy po procesie wystarczy przedmuchać część?
Nie ma jednej metody dla każdego detalu. Potwierdzenie czystości zależy od kanałów, dalszej pracy i konsekwencji pozostawionej drobiny.
Po co mierzyć detal po próbie?
Powierzchnie pasowane i cienkie ścianki mogą być krytyczne. Pomiar pokazuje, czy wybrany proces mieści się w wymaganiach konkretnej części.
Jak chronić powierzchnię po odbiorze?
Stosować czyste rękawice, przekładki i opakowanie ograniczające tarcie oraz zabrudzenie. Przed montażem trzeba usunąć wszystkie tymczasowe osłony.