Powłoka malarska i ocynk nie naprawiają źle przygotowanej stali. Jeśli na powierzchni pozostaną tłuszcz, pył, sole, luźna rdza albo stara warstwa o nieznanej przyczepności, zabezpieczenie może odspajać się mimo prawidłowego produktu. Z kolei nadmiernie agresywna obróbka może uszkodzić cienki element, zaokrąglić detal lub stworzyć profil niedopasowany do kolejnej technologii.
Zakres trzeba opisać przed rozpoczęciem pracy: stan wejściowy, metoda, wymagany stopień przygotowania, profil, kontrola zanieczyszczeń, warunki środowiskowe, czas do zabezpieczenia i dowody odbioru. Ogólne polecenie „wypiaskować do czystego” nie jest specyfikacją, bo różne systemy powłokowe i proces cynkowania mogą wymagać innych warunków.
Poradnik pomaga przygotować zamówienie i kontrolę międzyfazową. Nie zastępuje dokumentacji systemu ochronnego, normy ani oceny technologicznej konkretnej konstrukcji. Obróbka strumieniowo-ścierna wiąże się z energią, pyłem, hałasem i odpadami, dlatego musi być wykonywana w kontrolowanych warunkach przez przygotowany zespół.
Stan wejściowy udokumentuj zanim powierzchnia zostanie oczyszczona
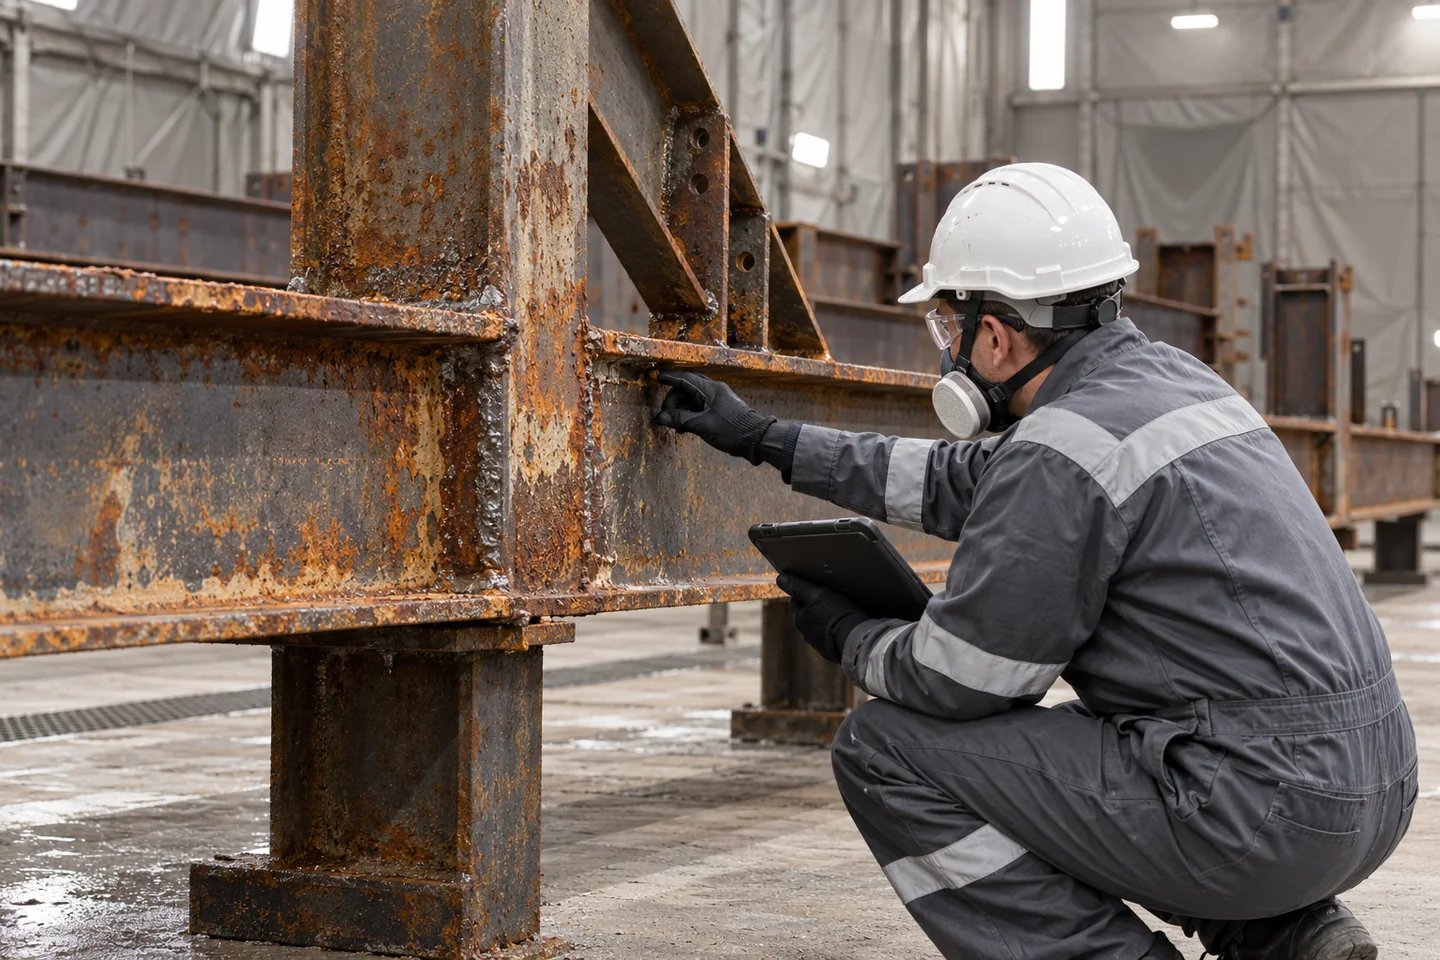
Inwentaryzacja powinna objąć gatunek i grubość elementów, kształt, spoiny, krawędzie, otwory, szczeliny oraz powierzchnie niedostępne. Trzeba oznaczyć starą powłokę, produkty korozji, tłuste osady, sól, ziemię i zanieczyszczenia procesowe. Każdy z tych problemów może wymagać innego działania przed właściwą obróbką ścierną.
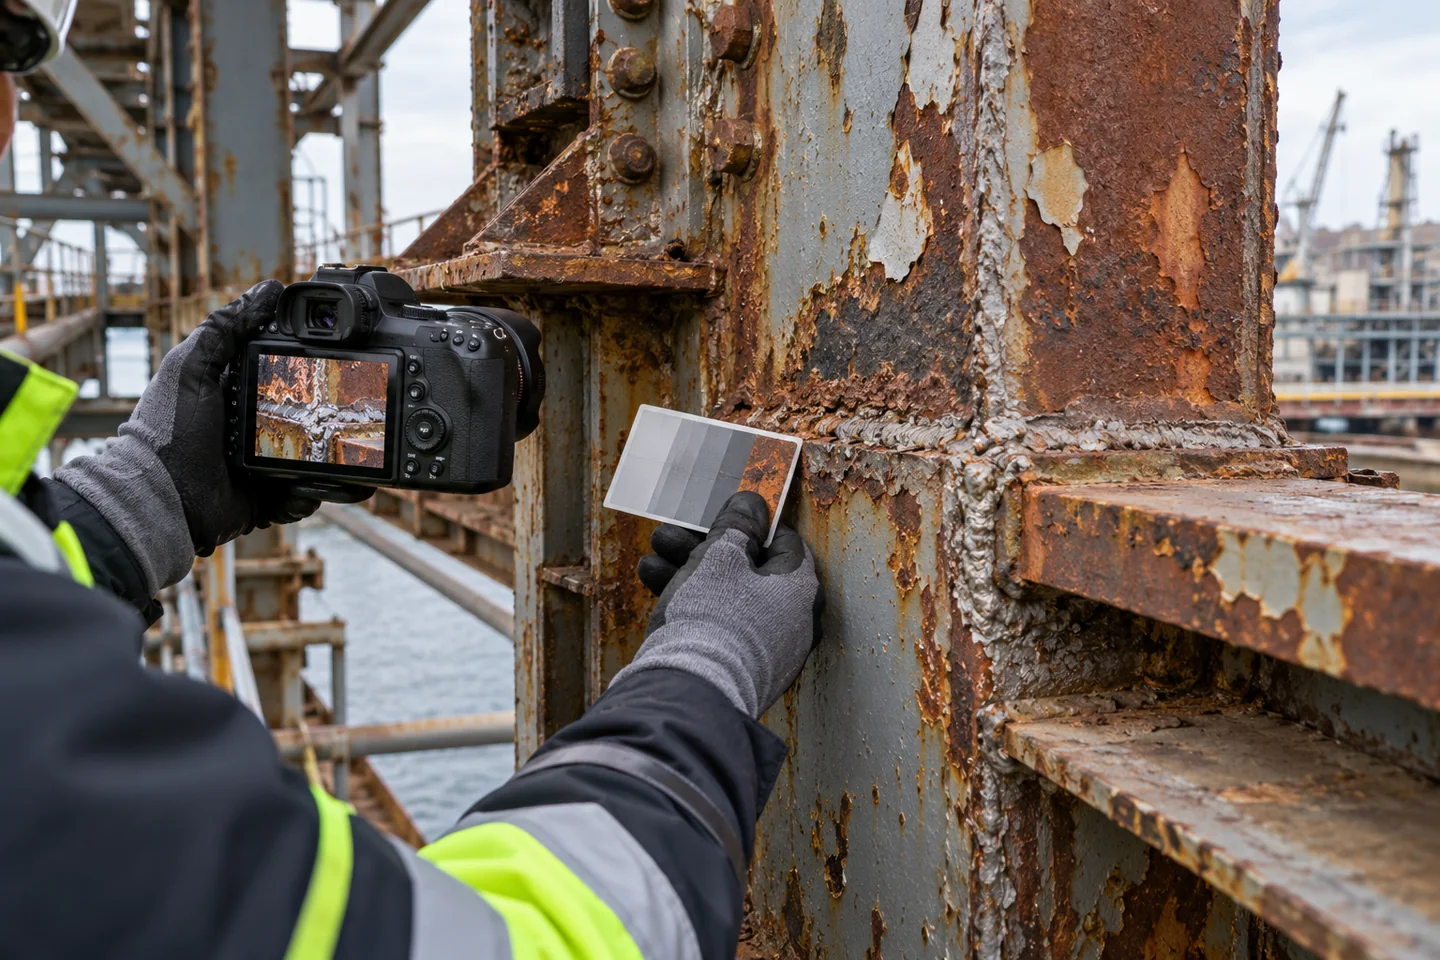
Fotografie powinny pokazywać całość, strefy reprezentatywne i miejsca najgorsze. Dobrze dodać skalę, numer elementu i kierunek widoku. Zdjęcie bez lokalizacji nie pozwala później ustalić, czy odspojenie powstało w pierwotnie skorodowanym narożu, przy spoinie czy na gładkiej blasze.
Trzeba ustalić, czy konstrukcja będzie zabezpieczana na miejscu, w hali czy przewożona do innego zakładu. Demontaż, transport i ponowne składanie mogą odsłonić miejsca niewidoczne wcześniej oraz uszkodzić przygotowaną powierzchnię. Elementy gwintowane, łożyskowania, tabliczki i powierzchnie współpracujące wymagają ochrony albo osobnego zakresu.
| Stan wejściowy | Pytanie przed obróbką | Ryzyko |
|---|---|---|
| tłuszcz lub olej | jak zostanie usunięty przed ścierniwem? | rozprowadzenie zanieczyszczenia po powierzchni i ścierniwie |
| stara powłoka | czy ma być usunięta całkowicie, lokalnie czy pozostawiona po badaniu? | nieznana przyczepność warstwowego układu |
| cienka blacha | jaka metoda ograniczy odkształcenie? | falowanie od energii i ciepła procesu |
| spoiny i ostre krawędzie | jak zostaną przygotowane przed powłoką? | lokalnie zbyt mała grubość i szybka korozja |
Jeżeli powierzchnia ma nieznaną historię, próbka może ograniczyć ryzyko. Pozwala sprawdzić tempo usuwania warstw, efekt na podłożu i możliwość osiągnięcia wymaganego profilu. Wynik próbki trzeba ocenić po oczyszczeniu z pyłu, a nie przez szybę zapylonej kabiny.
Zakres i dowody można uporządkować podobnie jak przy przygotowaniu firmy do audytu: wymaganie, odpowiedzialna osoba, metoda kontroli i zapis wyniku. Dzięki temu odbiór nie zależy wyłącznie od opinii, że powierzchnia „wygląda dobrze”.
Rozdziel czystość wizualną, profil, pył i zanieczyszczenia
Czystość wizualna opisuje widoczne pozostałości rdzy, zgorzeliny, powłok i innych zanieczyszczeń według przyjętej metody oceny. Nie mówi jednak wszystkiego o powierzchni. Dwie próbki podobne na zdjęciu mogą mieć inny profil, ilość pyłu lub zanieczyszczenia niewidoczne gołym okiem.
Profil chropowatości musi odpowiadać systemowi, który zostanie nałożony. Zbyt mały może ograniczyć zakotwienie, a zbyt duży sprawić, że szczyty profilu nie zostaną wystarczająco pokryte przy planowanej grubości. Nie ustala się go na podstawie zasady „im bardziej szorstko, tym lepiej”. Wymaganie powinno pochodzić z zatwierdzonej specyfikacji i dokumentacji materiału.
Pył pozostający po obróbce może osłabiać przyczepność. Jego kontrola wymaga ustalonej metody oraz czystej powierzchni gotowej do testu. Przetarcie fragmentu przypadkową rękawicą nie jest powtarzalnym odbiorem. Trzeba również sprawdzić zakamarki, górne półki i wnętrza, gdzie pył osiada po przedmuchaniu.
Zanieczyszczenia rozpuszczalne, tłuszcz i wilgoć mogą pozostać niewidoczne. Jeżeli środowisko lub historia elementu wskazują na takie ryzyko, plan kontroli powinien je uwzględnić. Obróbka ścierna nie zawsze usuwa tłuszcz; może roznieść go na większą powierzchnię. Dlatego odtłuszczanie i mycie są osobnym etapem, którego skuteczność trzeba potwierdzić.
Czy usunięto widoczne warstwy? Czy uzyskano wymagany profil? Czy powierzchnia jest wolna od niedopuszczalnego pyłu? Czy zanieczyszczenia niewidoczne zostały ocenione zgodnie z ryzykiem i specyfikacją?
Wymagania można odnieść do właściwych norm dotyczących wizualnej oceny przygotowania i testów pomocniczych, ale numer normy nie zastępuje zapisania poziomu, metody i zakresu prób. Aktualność dokumentu oraz jego zastosowanie do konkretnego procesu trzeba potwierdzić przed zleceniem. Nie należy kopiować oznaczenia z poprzedniej realizacji bez sprawdzenia nowej powłoki i podłoża.
Metodę i ścierniwo dobierz do podłoża oraz następnego etapu
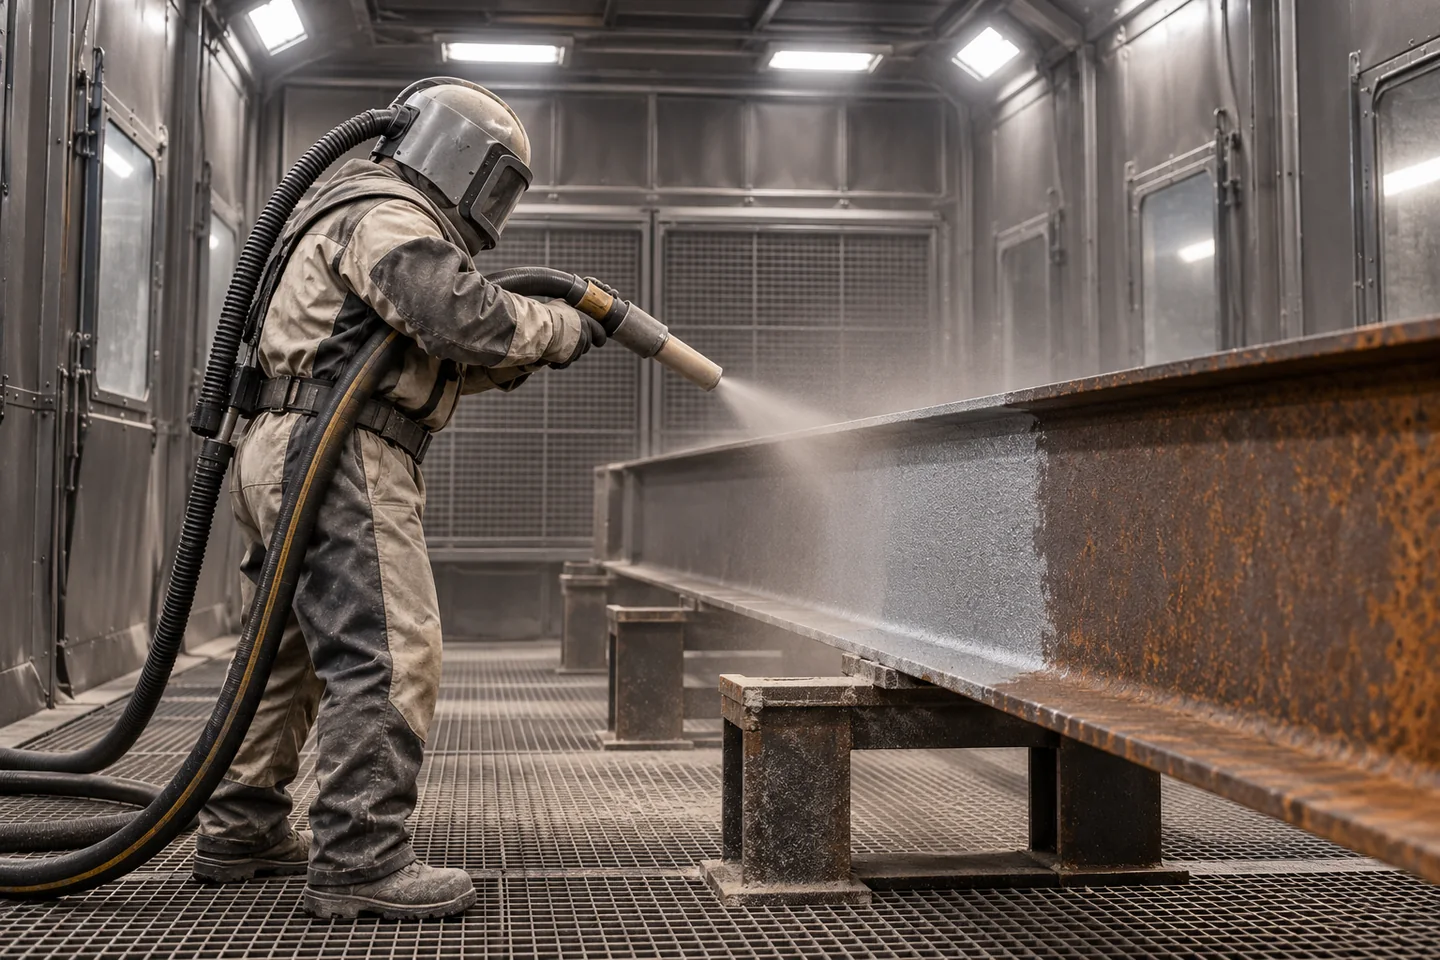
Obróbka strumieniowo-ścierna może używać różnych mediów i parametrów. Wybór zależy od materiału, grubości, starej warstwy, oczekiwanego profilu, możliwości odzysku oraz późniejszego zabezpieczenia. Medium odpowiednie do masywnej konstrukcji nie musi nadawać się do cienkiego panelu lub powierzchni wymagającej delikatnego wykończenia.
Przed rozpoczęciem trzeba chronić powierzchnie nieprzeznaczone do obróbki i zapewnić dostęp do całego zakresu. Rusztowanie, obracanie elementu, zawiesia i kolejność pracy powinny pozwalać oczyścić także dolne krawędzie oraz strefy przy podporach. Niedostępne miejsce trzeba rozwiązać w planie, a nie uznać po fakcie za wyjątek estetyczny.
Parametry procesu są ustalane w procedurze wykonawcy i próbce. Operator obserwuje efekt, zużycie medium, stan dyszy, odległość oraz kąt pracy, ale nie może zastąpić wymagań własnym zwyczajem. Przy zmianie partii ścierniwa, sprzętu albo stanu powierzchni należy ocenić, czy próbka nadal reprezentuje proces.
Zakres usługi można porównać na przykładzie opisu przygotowania stali przed malowaniem i cynkowaniem, zwracając uwagę na rozdzielenie czystości, profilu i kontroli jakości. Własne zamówienie musi jednak wynikać z konkretnego systemu zabezpieczenia oraz geometrii elementów.
Odpady i zużyte ścierniwo wymagają ustalonego sposobu zbierania i zagospodarowania odpowiedniego do ich składu. Stara powłoka może wprowadzać zanieczyszczenia, których nie wolno traktować jak zwykłego piasku. Przed pracą trzeba również zabezpieczyć otoczenie przed pyłem i odrzutem materiału.
Odbiór międzyfazowy wykonaj przed zabrudzeniem i ponowną korozją
Świeżo przygotowana stal zaczyna reagować z otoczeniem. Wilgotność, temperatura powierzchni, kondensacja, pył z sąsiednich prac i dotyk zabrudzoną rękawicą mogą zmienić stan przed aplikacją. Dlatego harmonogram czyszczenia i zabezpieczenia powinien tworzyć jeden proces z jasno określonym oknem oraz warunkami przerwania.
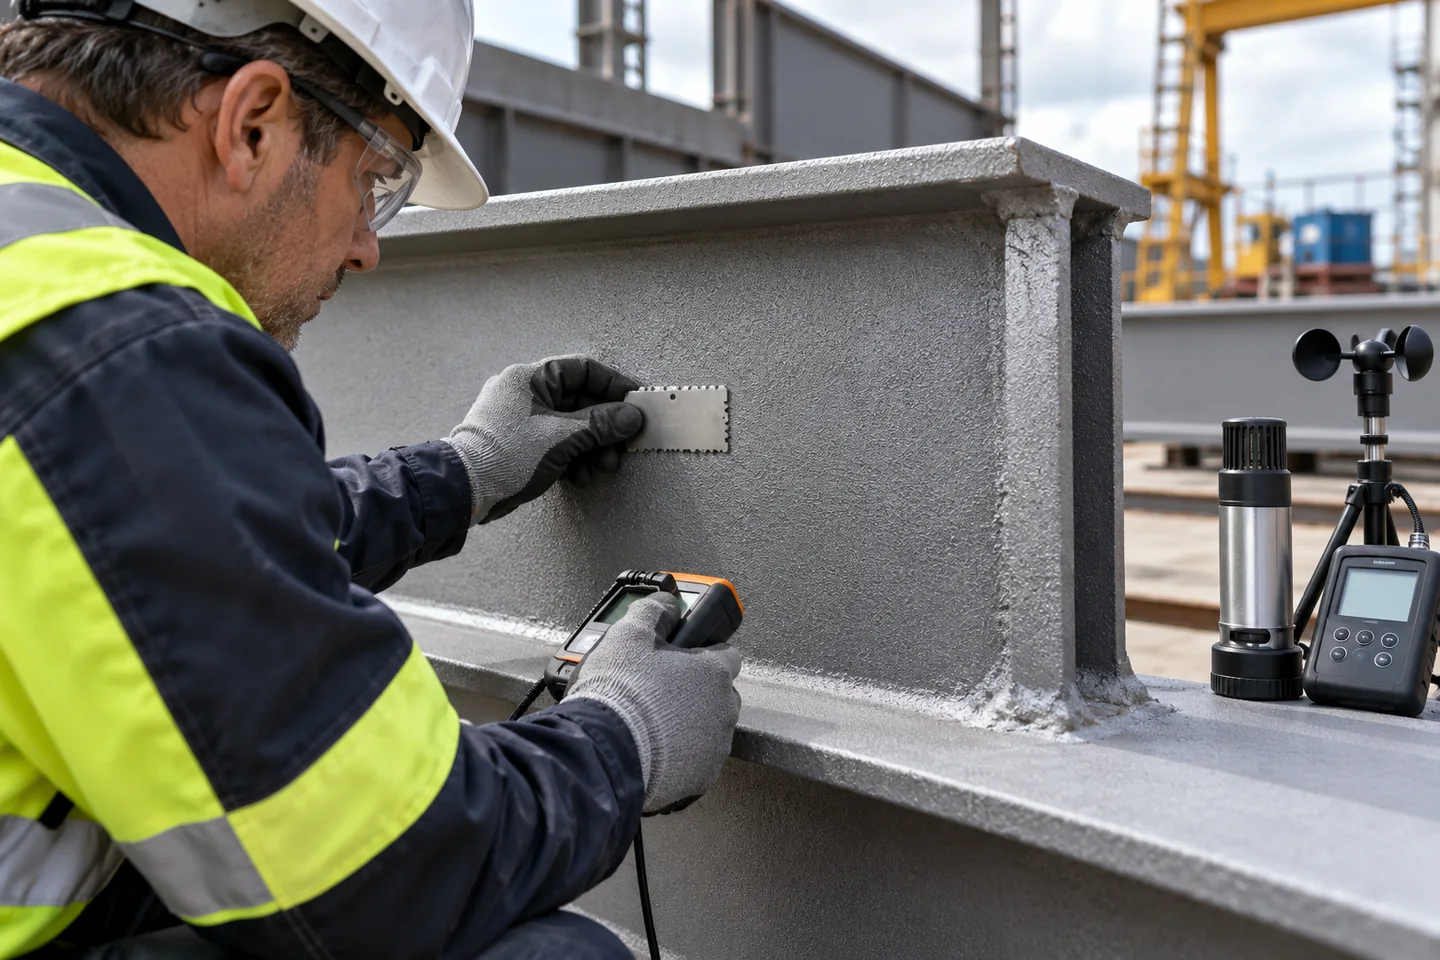
Przed odbiorem powierzchnię trzeba oczyścić z luźnych pozostałości i zapewnić oświetlenie umożliwiające ocenę. Inspektor sprawdza reprezentatywne miejsca oraz strefy ryzyka: spoiny, krawędzie, wnętrza profili, przestrzenie przy podporach i punkty napraw. Wynik dokumentuje się w sposób przypisany do elementu i partii pracy.
Warunki środowiskowe mierzy się przy powierzchni i w czasie odpowiadającym aplikacji, zgodnie z wymaganiami systemu. Odczyt wykonany rano nie opisuje automatycznie popołudniowej zmiany pogody. Jeżeli pojawia się kondensacja albo powierzchnia nie spełnia warunków, proces trzeba zatrzymać i ponownie potwierdzić stan.
Naprawa lokalna po transporcie lub montażu wymaga tej samej logiki: identyfikacja uszkodzenia, przygotowanie miejsca, zgodność materiałów i odbiór. Zamazanie rysy przypadkową farbą może tworzyć punkt korozji pod warstwą. Miejsca styku, śruby i powierzchnie po spawaniu powinny mieć wcześniej ustaloną procedurę.
Kontrole warto rozłożyć jak w poradniku o odbiorze robót etapami. Po nałożeniu powłoki część informacji o podłożu znika, dlatego protokół międzyfazowy jest dowodem krytycznym. Zdjęcie gotowego, błyszczącego elementu nie potwierdza przygotowania stali.
Gdy wada powłoki wraca, analiza powinna objąć przygotowanie, materiał, aplikację, warunki i eksploatację. Schemat z poradnika o raporcie 8D pomaga nie kończyć dochodzenia na stwierdzeniu „błąd piaskowania” bez dowodu. Równie istotne mogą być niezgodna grubość, zanieczyszczenie między etapami lub zły detal zatrzymujący wodę.
Dokumentacja końcowa powinna zawierać zatwierdzoną specyfikację, identyfikację elementów, wyniki kontroli, warunki, użyte materiały i zapis napraw. W systemie utrzymania ruchu można później połączyć te dane z miejscami korozji i rzeczywistym środowiskiem, zamiast oceniać zabezpieczenie wyłącznie po wieku.
Najczęstsze pytania o przygotowanie stali
Czy piaskowanie zawsze usuwa tłuszcz?
Nie. Tłuszcz może zostać rozprowadzony i zanieczyścić ścierniwo oraz powierzchnię. Odtłuszczanie trzeba zaplanować jako osobny etap i potwierdzić jego skuteczność przed obróbką.
Czy im większa chropowatość, tym lepsza przyczepność?
Nie. Profil musi odpowiadać systemowi powłokowemu i planowanej grubości. Zbyt wysoki może pozostawić niedostatecznie pokryte szczyty, a zbyt niski nie zapewnić oczekiwanego zakotwienia.
Jak długo stal może czekać na malowanie?
Nie ma jednej bezpiecznej liczby godzin dla wszystkich warunków. Czas zależy od środowiska, stanu powierzchni i wymagań systemu. Przed aplikacją należy ponownie potwierdzić brak korozji, kondensacji i zanieczyszczenia.
Czy zdjęcie wystarczy do odbioru czystości?
Zdjęcie jest częścią dokumentacji, lecz nie zastępuje oględzin, porównania z wymaganym wzorcem ani testów pyłu, profilu i innych zanieczyszczeń, jeżeli są wymagane. Musi też wskazywać konkretny element i miejsce.
Kto powinien określić wymagany stan powierzchni?
Wymaganie powinno wynikać z projektu zabezpieczenia, dokumentacji produktu i zatwierdzonej specyfikacji. Wykonawca może pomóc w doborze metody osiągnięcia wyniku, ale nie powinien samodzielnie obniżać kryterium.