Raport 8D nie jest formularzem do uzupełnienia po usunięciu reklamacji. To sposób prowadzenia zespołu od zabezpieczenia klienta, przez precyzyjny opis i potwierdzenie przyczyny, do trwałej zmiany oraz sprawdzenia, czy problem nie wrócił. Kolejne pola mają dokumentować dowody i decyzje, a nie tworzyć poprawnie brzmiącą historię.
Najsłabsze raporty zaczynają od rozwiązania: „przeszkolono operatora”, „zwiększono kontrolę”, „zaktualizowano instrukcję”. Bez wykazania, dlaczego wada powstała i dlaczego nie została wykryta, takie działanie może jedynie uspokoić odbiorcę. 8D wymaga dwóch torów analizy: przyczyny powstania oraz przyczyny ucieczki problemu poza kontrolę.
Poradnik rozwija hub stabilnego procesu produkcyjnego. Zakres, terminy i format mogą wynikać z wymagań klienta lub branży. Nie należy zmieniać ich na podstawie tego tekstu; można natomiast użyć opisanej logiki do poprawy jakości pracy zespołu.
Najpierw ogranicz skutek i zbuduj właściwy zespół
Przed pełną analizą trzeba zabezpieczyć klienta i proces. Ustala się potencjalny zakres: daty, partie, maszyny, magazyny, produkt w transporcie i u klienta. Materiał podejrzany zostaje wyraźnie zablokowany, a sposób sortowania lub dodatkowej kontroli ma zatwierdzoną metodę. Działanie tymczasowe powinno być szybkie, ale nie może tworzyć nowego ryzyka.
Zakres zabezpieczenia wynika z ostatniego potwierdzonego dobrego stanu, identyfikowalności i możliwej drogi przyczyny. Nie wolno arbitralnie wybrać ostatniej palety tylko dlatego, że jest łatwo dostępna. Jeżeli dane są niepełne, zakres powinien być ostrożniejszy, a nie mniejszy. Każda decyzja musi mieć uzasadnienie oraz osobę zatwierdzającą.
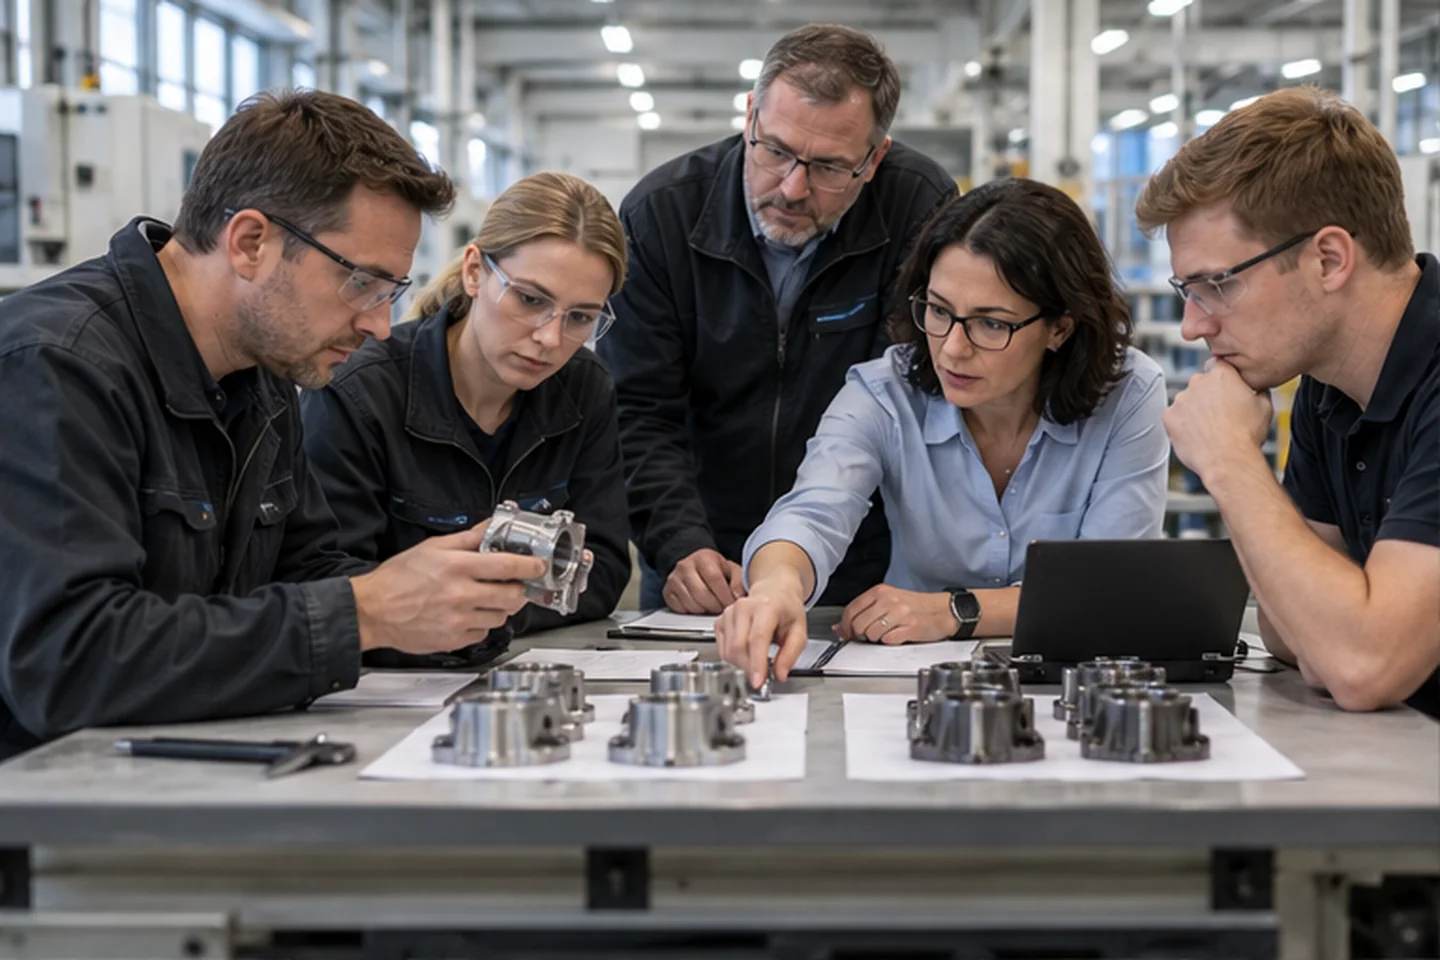
Zespół powinien obejmować wiedzę o produkcie, procesie, pomiarze, utrzymaniu, logistyce i kliencie. Nie musi być duży, lecz potrzebuje lidera z prawem organizowania prób oraz właścicieli działań. Osoba przygotowująca raport sama, bez dostępu do maszyny i próbek, będzie odtwarzać opinie zamiast badać fakty.
Każda kontrola 100-procentowa, sortowanie i dodatkowy podpis muszą mieć datę, koszt, właściciela i warunek zakończenia. Inaczej środek tymczasowy pozostaje w procesie na lata.
Komunikacja z klientem powinna opierać się na potwierdzonych informacjach: co zabezpieczono, jaki zakres sprawdzono, kiedy będzie kolejna aktualizacja. Nie należy na początku obiecywać przyczyny ani terminu trwałej poprawy bez danych. Równie źle wygląda cisza. Uzgodniony rytm aktualizacji buduje wiarygodność bez udawania pewności.
Opisz problem tak, aby dało się go odtworzyć
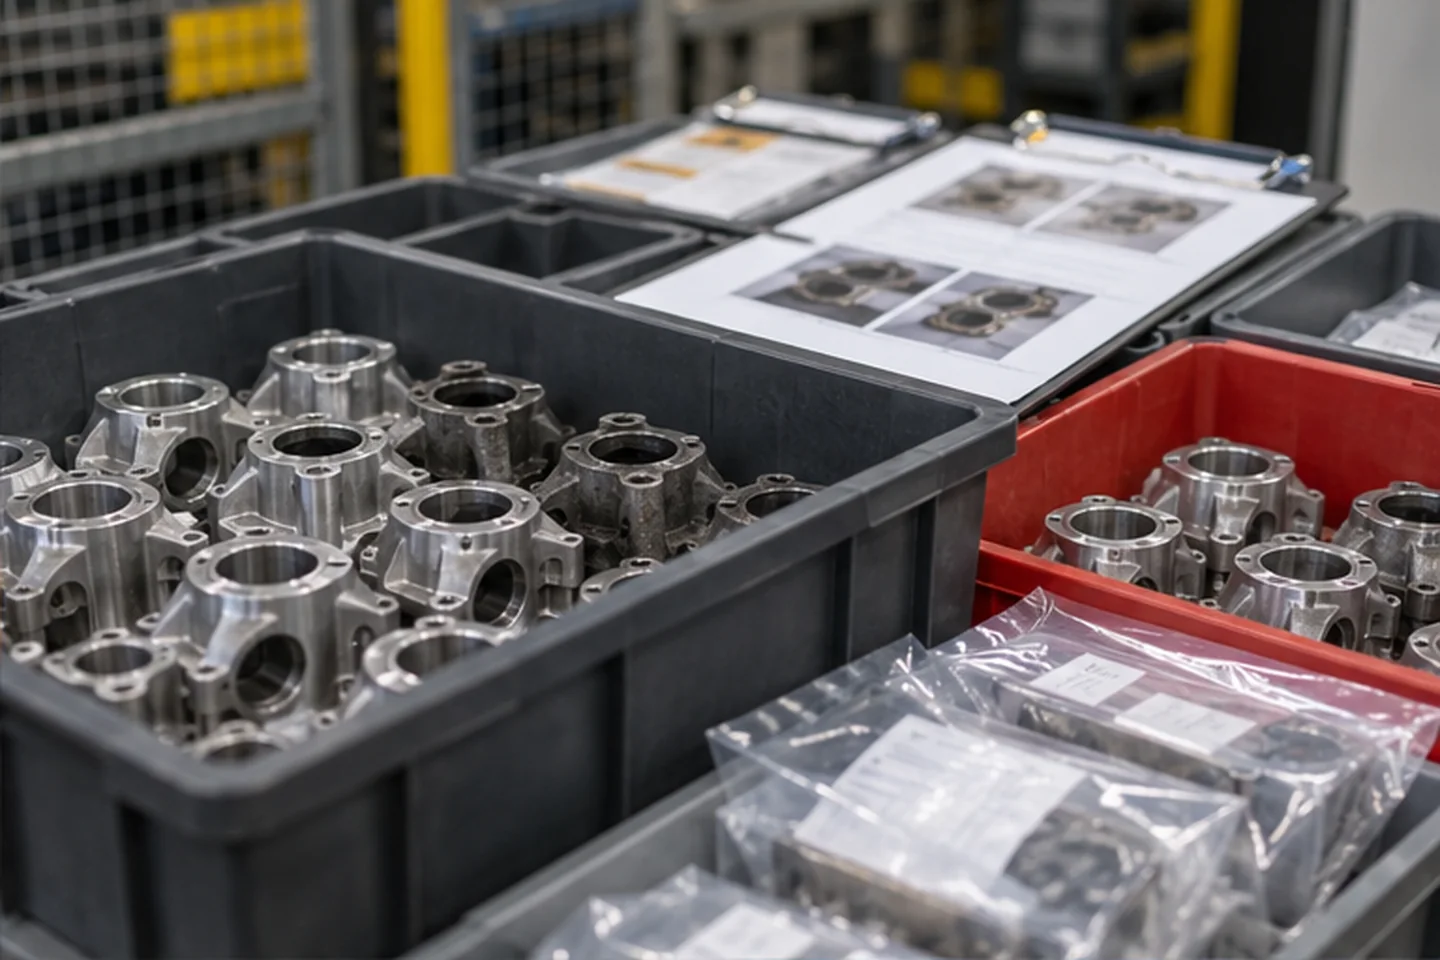
Dobry opis odpowiada, co jest niezgodne, gdzie to wykryto, kiedy, w jakiej skali i w porównaniu z jakim wymaganiem. Potrzebne są wartości, zdjęcia, próbki i wersja dokumentacji. „Detal uszkodzony” nie wystarcza. Trzeba wskazać cechę, lokalizację na części, charakter śladu, częstość oraz sposób wykrycia.
Pomaga porównanie „jest / nie jest”. Gdzie problem występuje, a gdzie go nie ma? Która maszyna, gniazdo, zmiana, materiał, orientacja i data różnią przypadki? Granica problemu często prowadzi szybciej do hipotezy niż burza mózgów. Warunkiem jest porównywalność próbek oraz brak wybierania wyłącznie wygodnych przykładów.
Próbkę reklamacyjną należy zabezpieczyć i opisać. Jeśli nie można jej otrzymać, potrzebne są zdjęcia, pomiary i rozmowa o warunkach użycia. Nie wolno zakładać, że problem klienta jest identyczny z podobną wadą widzianą wcześniej. Weryfikacja objawu chroni przed rozwiązaniem niewłaściwego zjawiska.
| Pytanie | Dowód | Słaby zapis |
|---|---|---|
| Co jest niezgodne? | Cecha, wymaganie, pomiar lub obraz | „Zła jakość” |
| Gdzie i kiedy? | Miejsce na wyrobie, proces, data, partia | „Na produkcji” |
| Jaka skala? | Liczba wadliwych, sprawdzonych i zakres ryzyka | „Kilka sztuk” |
| Gdzie nie występuje? | Porównywalny dobry strumień lub okres | Brak danych porównawczych |
Oś czasu porządkuje zdarzenia: ostatni dobry wynik, zmiana materiału, serwis, alarm, produkcja partii, kontrola i zgłoszenie klienta. Często ujawnia, że domniemana przyczyna pojawiła się już po wyprodukowaniu wadliwych sztuk. Hipoteza niezgodna z chronologią powinna zostać odrzucona, nawet jeśli brzmi przekonująco.
Na tym etapie warto sprawdzić, czy podobny problem występuje w innych produktach lub procesach. Nie należy jednak automatycznie rozszerzać zespołu i zakresu na cały zakład. Najpierw definiuje się konkretną niezgodność, a potem ocenia obszary o tym samym mechanizmie ryzyka.
Potwierdź przyczynę powstania i przyczynę niewykrycia
Narzędzia takie jak pięć „dlaczego”, diagram przyczyn czy mapa procesu pomagają tworzyć hipotezy, ale nie są dowodem. Każdą hipotezę trzeba zestawić z faktami: czy wyjaśnia miejsce, czas, skalę i różnicę między dobrym a złym? Następnie przeprowadza się kontrolowaną próbę, analizę danych, oględziny albo odtworzenie warunków.
Przyczyna powstania odpowiada, co fizycznie lub systemowo doprowadziło do wady. Przyczyna ucieczki wyjaśnia, dlaczego istniejące kontrole jej nie zatrzymały. Mogła to być niewłaściwa metoda, częstotliwość, miejsce pomiaru, nieczytelna reakcja albo cecha niewidoczna dla użytego sprawdzianu. Dodanie kontroli bez zrozumienia ucieczki może tylko zwiększyć koszt.
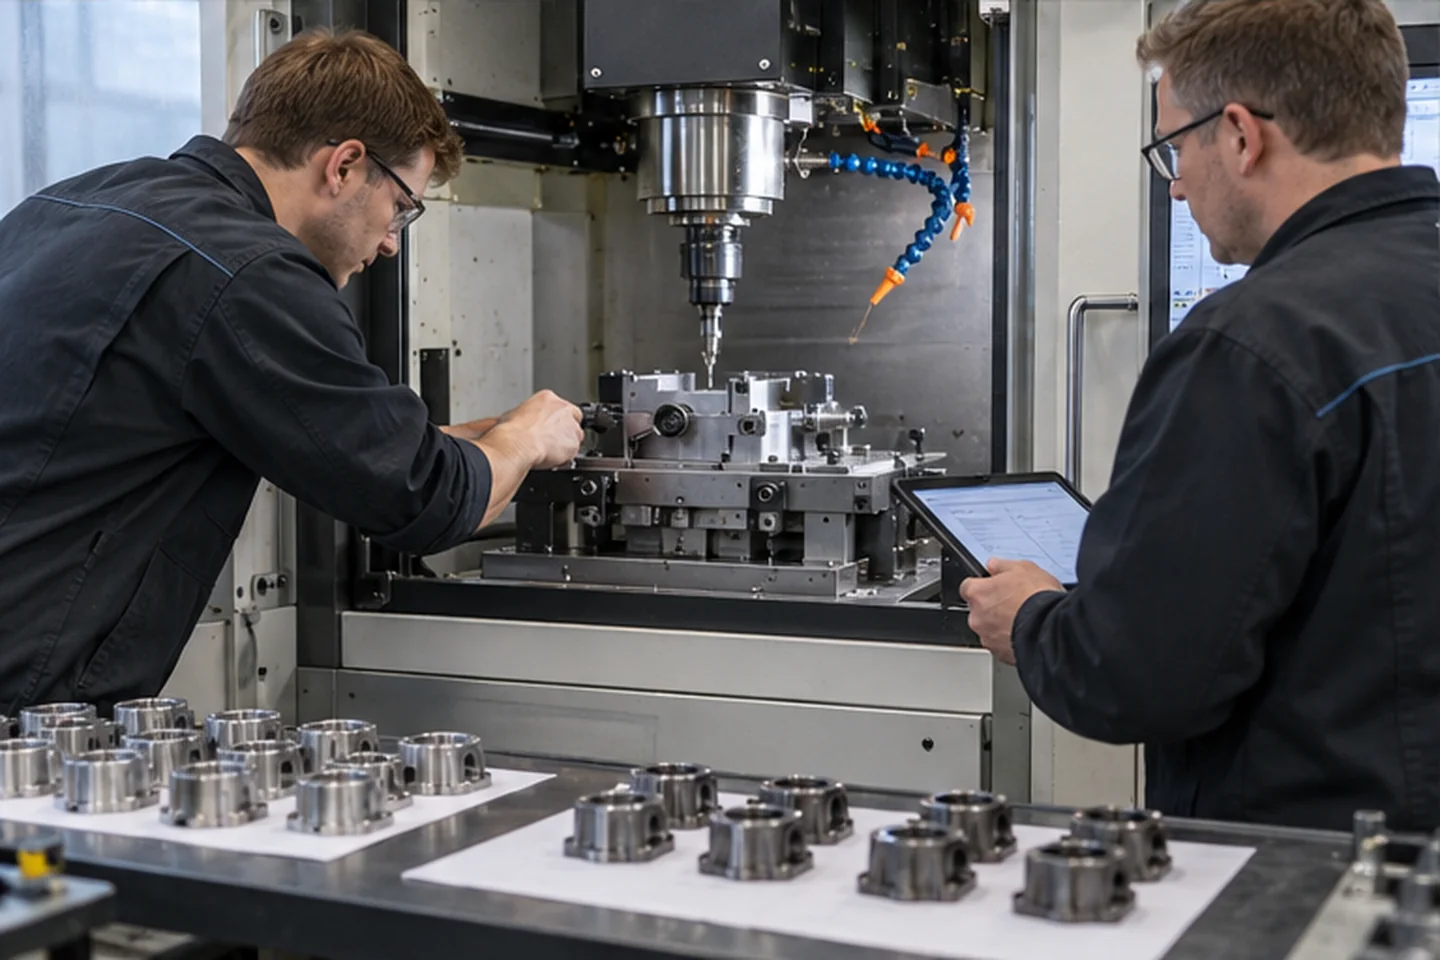
Najmocniejszym potwierdzeniem jest możliwość włączenia i wyłączenia zjawiska. Jeśli określony luz narzędzia ma powodować wadę, próba powinna odtworzyć objaw, a przywrócenie właściwego stanu go usunąć. Nie zawsze wolno celowo produkować wadę, ale można wykorzystać dane historyczne, symulację lub bezpieczny test. Wniosek musi wskazywać ograniczenia dowodu.
„Błąd operatora” rzadko jest wystarczającym końcem. Trzeba zapytać, dlaczego system umożliwił pomyłkę: podobne części, brak jednoznacznego położenia, nieczytelna wersja, presja czasu, brak informacji zwrotnej albo niewykonalny standard. Człowiek może wykonać niewłaściwą czynność, lecz trwała poprawa powinna zmniejszyć prawdopodobieństwo i zwiększyć wykrywalność.
Gdy danych brakuje, raport powinien uczciwie wskazać niepotwierdzoną hipotezę i plan uzyskania dowodu. Zamknięcie terminu fikcyjną przyczyną jest gorsze niż uzgodnione przedłużenie analizy. W międzyczasie zabezpieczenie pozostaje aktywne, a klient otrzymuje jasną aktualizację.
Wybierz działanie trwałe i zmierz skuteczność
Działanie korygujące powinno usuwać lub kontrolować potwierdzony mechanizm. Przeprojektowanie mocowania, zmiana zabezpieczenia programu, modyfikacja parametru albo poka-yoke są zwykle silniejsze niż przypomnienie. Szkolenie ma sens, gdy problemem była luka kompetencji i standard jest wykonalny. Dodatkowa kontrola może być potrzebna, lecz często pozostaje barierą, a nie usunięciem przyczyny.
Przed pełnym wdrożeniem działanie ocenia się pod kątem ryzyka ubocznego, zdolności, ergonomii i zgodności z wymaganiami. Zmiana materiału może poprawić jedną wadę, ale pogorszyć inną cechę. Każde działanie potrzebuje właściciela, terminu, zasobów oraz sposobu weryfikacji. „Wdrożono” bez dowodu opisuje aktywność, nie skutek.
Skuteczność mierzy się w okresie i liczbie cykli odpowiadających ryzyku. Trzeba potwierdzić brak powtórzenia, stabilność parametru, wynik kontroli i ewentualny sygnał klienta. Jedna dobra partia po naprawie może nie obejmować wszystkich wariantów, zmian i materiałów. Kryterium zamknięcia ustala się przed obserwacją, aby nie dobierać go do wygodnego wyniku.
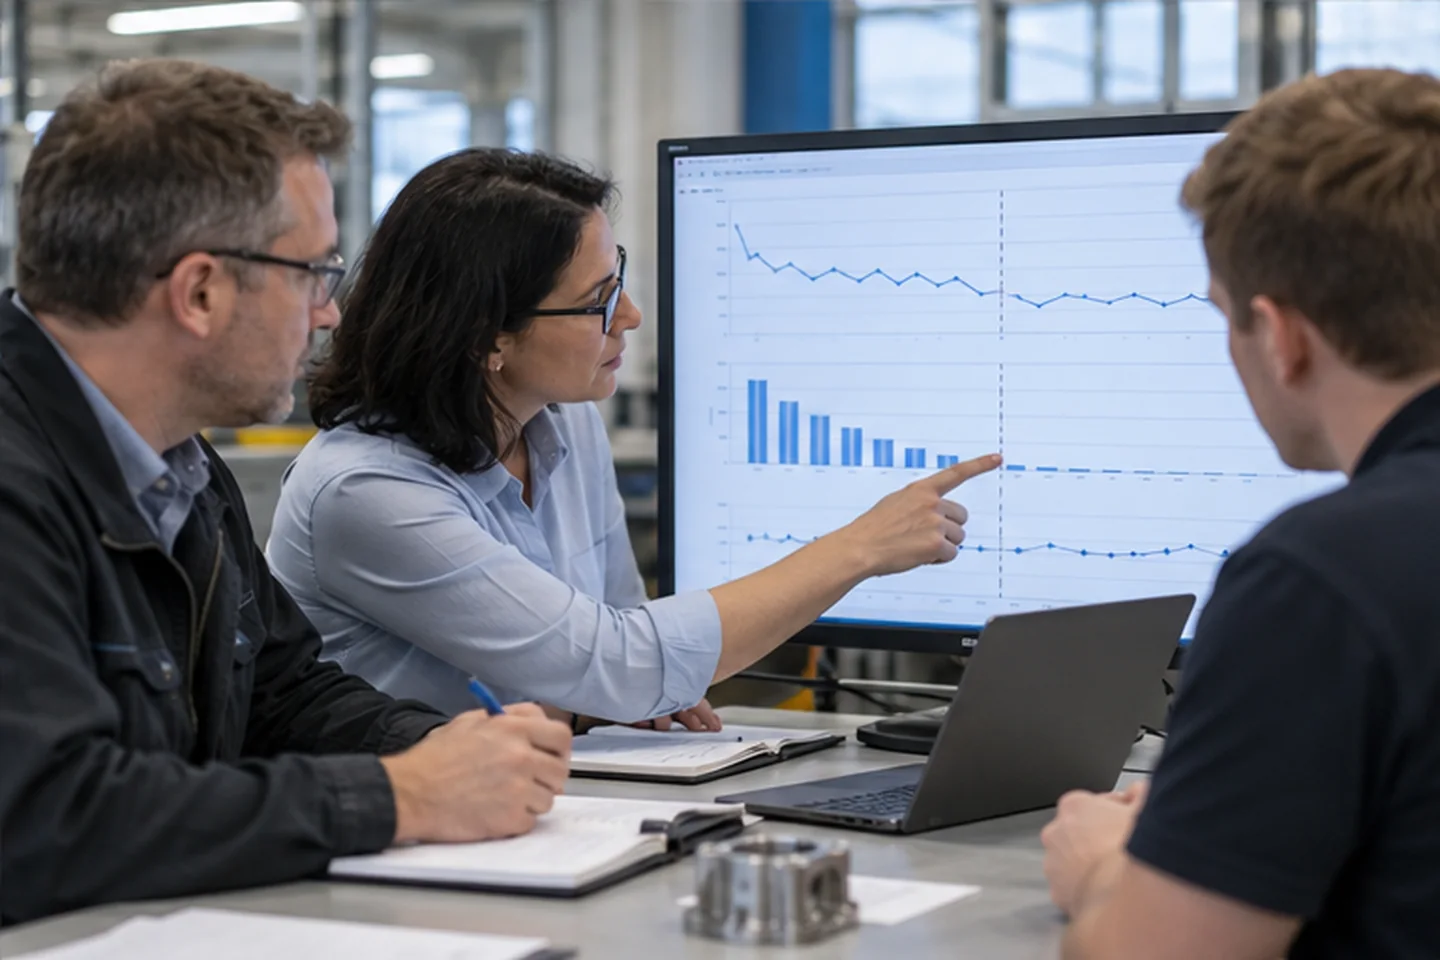
Po trwałej poprawie wycofuje się działania tymczasowe w kontrolowany sposób. Sortowanie nie powinno znikać przed potwierdzeniem, ale nie może też pozostać bez końca. Data wycofania, decyzja i kontrola pierwszych partii po zmianie zabezpieczają przejście do standardowego procesu.
Wiedzę trzeba przenieść do podobnych procesów: FMEA, planu kontroli, standardu pracy, instrukcji utrzymania, szkolenia i projektu. Nie oznacza to kopiowania działania wszędzie. Najpierw sprawdza się, gdzie istnieje ten sam mechanizm, a następnie dostosowuje zapobieganie.
Zespół powinien na końcu podsumować nie tylko winę procesu, ale również jakość własnej reakcji: czy identyfikowalność wystarczyła, zabezpieczenie było szybkie, a test rozstrzygający? Ta refleksja skraca następne dochodzenie. Uznanie wkładu osób jest ważne, lecz nie zastępuje zamknięcia dokumentacji.
Dobry 8D da się przeczytać jak logiczny łańcuch dowodów. Opis prowadzi do hipotez, test do przyczyny, przyczyna do działania, a dane po wdrożeniu do potwierdzenia. Gdy między tymi elementami pojawia się skok, raport potrzebuje dalszej pracy, nawet jeśli wszystkie pola są wypełnione.
Dowód skuteczności powinien korzystać z danych procesu, a nie wyłącznie z deklaracji zespołu. Jeżeli badana cecha jest mierzona w czasie, wykorzystaj zasady z poradnika o SPC i kartach kontrolnych. Gdy problem powstał przy uruchomieniu, sprawdź również zapis pierwszej dobrej sztuki. Raport można zamknąć dopiero po okresie wystarczającym do zobaczenia, czy proces utrzymuje zmianę przy typowym miksie produktów, zmianach załogi i zwykłych zakłóceniach.
Najczęstsze pytania o raport 8D
Czy 8D nadaje się do każdego problemu?
Nie. Jest odpowiedni dla złożonych, powtarzalnych lub istotnych problemów wymagających zespołu i analizy przyczyn. Drobna, oczywista niezgodność może potrzebować prostszej ścieżki zgodnej z systemem firmy.
Czy szkolenie może być działaniem korygującym?
Tak, jeśli potwierdzoną przyczyną jest luka kompetencji, standard jest właściwy i sprawdzono skuteczność. Sam wpis „przeszkolono” nie usuwa błędnego procesu, narzędzia ani dokumentu.
Czym różni się przyczyna powstania od ucieczki?
Pierwsza wyjaśnia, dlaczego wada została wytworzona. Druga — dlaczego planowane zabezpieczenia i kontrole jej nie wykryły lub nie zatrzymały przed klientem.
Kiedy można zakończyć sortowanie?
Po wdrożeniu trwałego działania i spełnieniu wcześniej ustalonego kryterium skuteczności. Decyzję należy udokumentować i kontrolować przejście do normalnego planu.
Co zrobić, gdy nie da się potwierdzić przyczyny w terminie?
Utrzymać odpowiednie zabezpieczenie, pokazać sprawdzone hipotezy i uzgodnić plan dalszych prób. Nie należy zamykać raportu niepotwierdzoną, wygodną przyczyną tylko dla dotrzymania daty.