Pierwsza sztuka po uruchomieniu nie służy do udowodnienia, że maszyna „już produkuje”. Ma potwierdzić, że materiał, narzędzie, program, ustawienie, pomiar i dokumentacja tworzą warunki do wykonania zgodnego wyrobu. Dopiero po tej akceptacji seria powinna przejść w normalny tryb.
Najgroźniejszy błąd to produkowanie całej partii podczas oczekiwania na wynik pierwszej kontroli. Jeśli sztuka okaże się niezgodna, zakres podejrzanego wyrobu rośnie z każdą minutą. Z kolei procedura, która każe mierzyć wszystko bez związku z ryzykiem, wydłuża rozruch i zachęca do omijania. Potrzebny jest jasny plan cech, odpowiedzialności i statusu materiału.
Poradnik należy do huba stabilnego procesu produkcyjnego. „Pierwsza dobra sztuka” może mieć w danej branży inną nazwę i zakres niż formalna kontrola pierwszego wyrobu wymagana przez klienta. Zawsze obowiązuje zatwierdzona dokumentacja zakładu i kontraktu.
Zdefiniuj, kiedy potrzebna jest ponowna akceptacja
Procedura powinna wskazywać wyzwalacze: rozpoczęcie zlecenia, przezbrojenie, zmiana narzędzia, programu, materiału, gniazda, operatora w określonych warunkach, naprawa maszyny lub dłuższy postój. Nie każda przerwa musi uruchamiać pełny zakres pomiarów, ale decyzja nie może zależeć od pamięci zmiany. Ryzyko i historia procesu powinny określać poziom kontroli.
Dla każdej sytuacji warto rozróżnić ponowne ustawienie od potwierdzenia niezmienionego procesu. Wymiana zużytej wkładki, korekta programu i uruchomienie po awarii mogą wpływać na różne cechy. Matryca wyzwalacz–kontrola pomaga dobrać zakres bez automatycznego mierzenia wszystkich wymiarów. Każde uproszczenie powinno mieć uzasadnienie w ryzyku i danych.
Jeszcze przed zatrzymaniem poprzedniej serii trzeba przygotować aktualną dokumentację, materiał, narzędzia, przyrządy i zaakceptowane wzorce. Rozruch opóźnia się często nie przez samą regulację, lecz przez szukanie właściwego rysunku albo sprawdzianu. Kompletność można połączyć z zasadami 5S na stanowisku.
Od pierwszej próby do formalnego zwolnienia wszystkie sztuki muszą być jednoznacznie oddzielone i oznaczone. Materiał oczekujący nie może trafić do pojemnika z produkcją zwolnioną.
Trzeba ustalić, kto ustawia proces, kto mierzy, kto podejmuje decyzję i kto może ją zastąpić. Jeśli zwolnienie zależy od jednej osoby pracującej tylko na pierwszej zmianie, nocne uruchomienia będą czekać albo omijać procedurę. Uprawnienia należy zaplanować wraz z kompetencjami oraz dostępnością przyrządów.
Potwierdź warunki procesu przed oceną wyrobu
Lista startowa powinna obejmować identyfikację materiału i partii, narzędzie, program, rewizję dokumentacji, parametry, stan przyrządów oraz zakończenie czynności po poprzednim zleceniu. Przy procesach wrażliwych dochodzi temperatura, wilgotność, czas nagrzania lub stabilizacji. Kontrola warunków zapobiega próbie „dostrojenia” maszyny do błędnego materiału.
Ustawienie bazowe musi być zapisane w sposób możliwy do odtworzenia. „Jak zwykle” nie jest parametrem. Jednocześnie operator powinien wiedzieć, które wartości może regulować, w jakim zakresie i kiedy zatrzymać próbę. Dowolne kręcenie kilkoma nastawami naraz utrudnia zrozumienie wpływu i może przesunąć inną cechę.
Pierwsze sztuki rozruchowe nie zawsze reprezentują ustabilizowany proces. Maszyna może wymagać nagrzania, materiał ułożenia, a dozowanie wypełnienia układu. Procedura powinna określać, które sztuki są próbne, co się z nimi dzieje i po jakim warunku pobiera się sztukę do akceptacji. Nie należy „wybierać najlepszej” z przypadkowej puli bez kontroli sekwencji.
| Obszar | Potwierdzenie przed startem | Ryzyko pominięcia |
|---|---|---|
| Dokumentacja | Wyrób, wersja, plan kontroli i program | Produkcja zgodna z nieaktualnym wymaganiem |
| Materiał | Gatunek, partia, status i przygotowanie | Regulowanie procesu pod niewłaściwy wsad |
| Narzędzie | Identyfikacja, stan, mocowanie i korekcje | Systematyczna wada całej serii |
| Pomiar | Przyrząd, ważność, metoda i warunki | Fałszywa akceptacja albo niepotrzebna regulacja |
Sprzątnięcie poprzedniego materiału i dokumentów zapobiega pomyłce. Pozostała etykieta, detal wzorcowy lub pojemnik może wprowadzić zły status. Kontrola zwolnienia linii przed nowym zleceniem powinna być krótka, ale fizyczna. Samo zamknięcie poprzedniej operacji w systemie nie usuwa części ze stanowiska.
Jeżeli proces wykorzystuje ustawienia zapisane elektronicznie, dostęp i wersja muszą być kontrolowane. Ręczna kopia parametrów na kartce może być nieaktualna, a program o podobnej nazwie — łatwy do pomylenia. System powinien utrudniać wybór niewłaściwej wersji i rejestrować zatwierdzone korekty.
Mierz cechy ryzyka właściwą metodą i w kolejności
Zakres pierwszej kontroli wynika z planu procesu, ryzyka i wymagań klienta. Obejmuje cechy, na które wpływa przezbrojenie, narzędzie i parametry, a także funkcję oraz wygląd, jeśli są krytyczne. Niektóre pomiary mogą wymagać laboratorium, inne sprawdzianu na stanowisku. Trzeba rozdzielić wynik natychmiastowy od oczekiwanego.
Przed użyciem przyrządu operator potwierdza identyfikację, stan i metodę. Pomiar wykonywany w niewłaściwej temperaturze, na zabrudzonej bazie albo inną siłą może prowadzić do fałszywej regulacji. Jeśli wynik jest blisko granicy, nie należy go zaokrąglać „na korzyść”. Obowiązuje ustalona zasada rozdzielczości i decyzji.
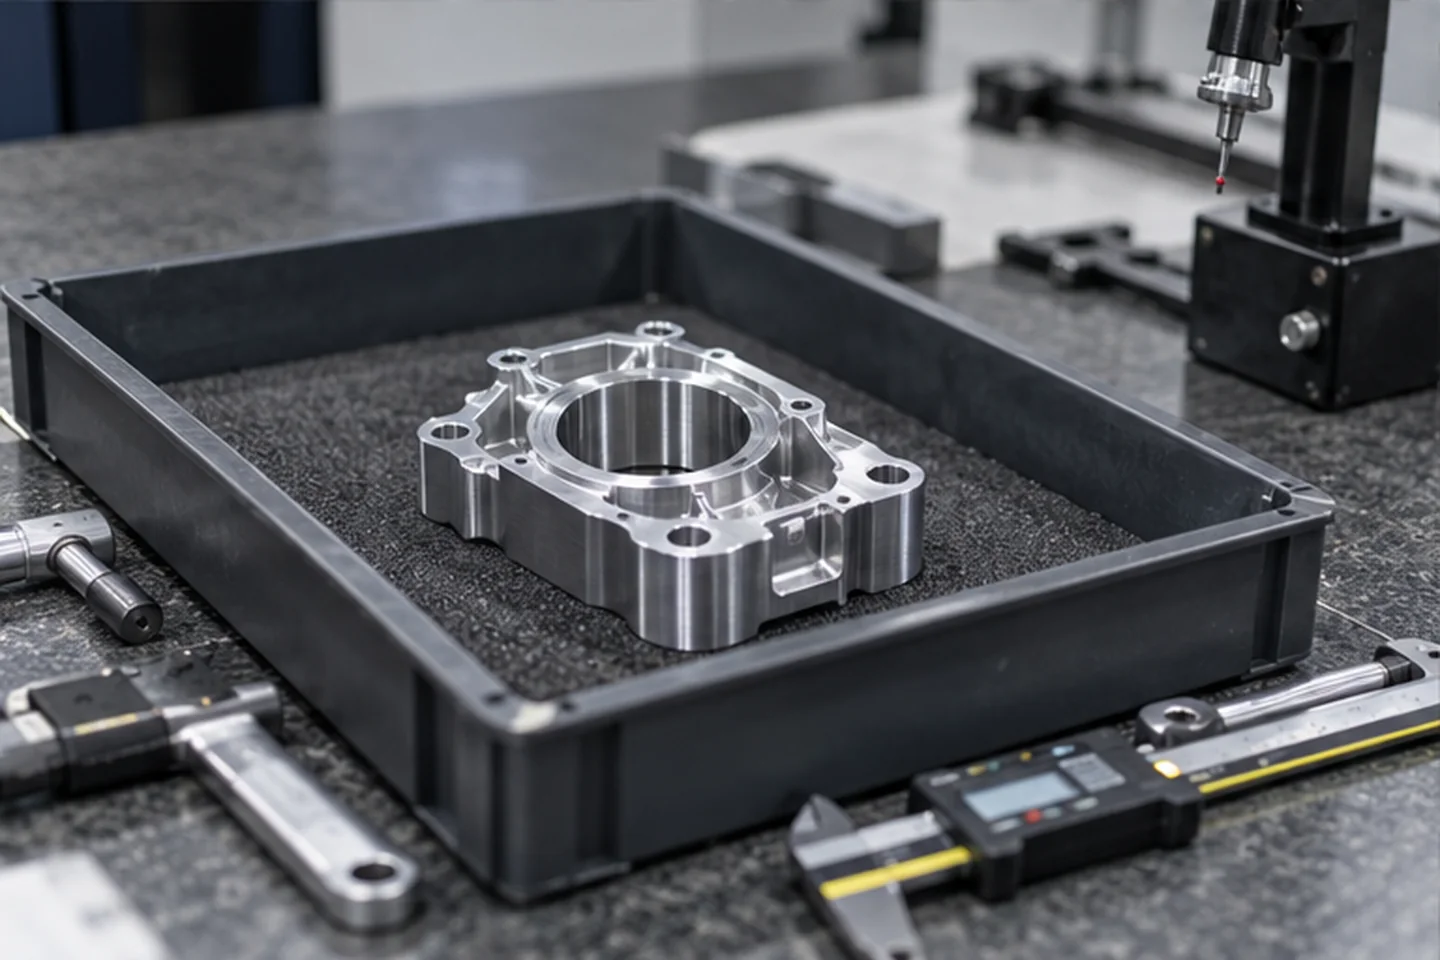
Warto mierzyć cechy w kolejności, która ogranicza stratę czasu. Najpierw sprawdza się to, co szybko ujawni poważny błąd ustawienia, następnie pełny zakres wymagany do zwolnienia. Nie oznacza to pomijania cech, lecz świadome ustawienie sekwencji. Jeśli pierwszy kluczowy wymiar jest daleko poza zakresem, nie trzeba czekać na cały raport, by zatrzymać próbę.
Przy wyniku niezgodnym sztuka pozostaje zabezpieczona, a korekta następuje według planu. Należy zmieniać parametry kontrolowanie i zapisywać kolejne próby, aby znać zakres produktu oraz przyczynę. Sztuki rozruchowe nie mogą wracać do pojemnika bez ponownej, pełnej decyzji o ich statusie.
Akceptacja pierwszej sztuki nie dowodzi, że proces będzie stabilny przez całą serię. Potwierdza warunki startu. Dalsze próbkowanie, automatyczne kontrole i karty kontrolne SPC monitorują zmianę w czasie. Te dwa mechanizmy powinny się uzupełniać.
Zwolnij proces dopiero po zamknięciu wyniku i zakresu
Formularz zwolnienia powinien jednoznacznie łączyć zlecenie, maszynę, materiał, narzędzie, program, sztukę, wyniki i osoby. Podpis bez danych nie jest dowodem. W systemie elektronicznym status musi być widoczny także na hali, aby logistyka i kolejna operacja wiedziały, czy mogą pobrać produkt.
Jeśli część wyników przychodzi później z laboratorium, procedura określa, czy produkcja może kontynuować na ryzyko, w jakim zakresie jest blokowana i kto akceptuje tę decyzję. Nie powinno być nieformalnego „jedźmy, bo zwykle jest dobrze”. Ilość produktu oczekującego musi być ograniczona i identyfikowalna.
Po zwolnieniu ustawienia bazowe i zaakceptowana sztuka lub dane referencyjne powinny być dostępne zgodnie z planem. Wzorzec fizyczny musi mieć status, ochronę i termin przydatności, jeśli cecha się zmienia. Przypadkowa część odłożona na maszynie nie jest wzorcem.
W pierwszych cyklach po akceptacji warto zwiększyć uwagę na parametry podatne na dryf. Częstotliwość i czas takiego nadzoru wynikają z ryzyka. Jeśli proces regularnie przechodzi pierwszą sztukę, a potem szybko odpływa, sama kontrola startowa jest źle dobrana albo proces nie jest stabilny.
Po problemie jakościowym należy sprawdzić, czy wyzwalacz i zakres pierwszej sztuki były wystarczające. Jeśli wada pojawiła się po konkretnej wymianie narzędzia, procedura może wymagać aktualizacji. Nie powinno się jednak bez analizy dodawać kolejnych pomiarów do wszystkich uruchomień. Zmiana ma trafić w potwierdzoną lukę.
Dojrzała procedura skraca start, bo warunki, role i narzędzia są przygotowane, a nie dlatego, że kontrolę zredukowano do podpisu. Zespół wie, co musi być gotowe, ile produktu może powstać przed decyzją i co robić po wyniku granicznym. Dzięki temu pierwsza dobra sztuka staje się kontrolowanym początkiem stabilnej serii.
Warto również śledzić czas od zakończenia przezbrojenia do zwolnienia oraz przyczyny oczekiwania. Taki pomiar nie może zachęcać do skracania kontroli, lecz pokazuje braki organizacyjne: niedostępny przyrząd, nieaktualny program, oczekiwanie na laboratorium czy niejasne uprawnienie. Usunięcie tych opóźnień poprawia przepływ bez obniżania standardu jakości.
Akceptacja jest wiarygodna tylko wtedy, gdy ustawienia, materiał i sposób wykonania odpowiadają temu, co będzie dalej powtarzane. Powiąż kartę startową ze standardem pracy operatora. Jeżeli po zwolnieniu procesu pojawia się seria nietypowych sygnałów, nie poprawiaj każdej sztuki osobno — wróć do warunków startu i porównaj zapis z rzeczywistym stanem maszyny.
Najczęstsze pytania o pierwszą dobrą sztukę
Czy po każdej przerwie trzeba robić pełną kontrolę?
Nie zawsze. Wyzwalacze i zakres powinny wynikać z ryzyka, wpływu przerwy i wymagań klienta. Zasady muszą być zapisane, aby różne zmiany podejmowały tę samą decyzję.
Ile sztuk można wyprodukować przed zwolnieniem?
Tyle, ile dopuszcza zatwierdzona procedura i kontrolowany zakres ryzyka. Najbezpieczniej ograniczyć produkcję, a jeśli wynik jest opóźniony, zachować pełną identyfikację materiału oczekującego.
Kto powinien zatwierdzać pierwszą sztukę?
Osoba z formalnym uprawnieniem i kompetencją do oceny wymaganych cech. Role, zastępstwa i dostępność muszą być ustalone przed uruchomieniem, a nie dopiero przy wyniku.
Czy dobra pierwsza sztuka gwarantuje dobrą partię?
Nie. Potwierdza warunki startu. Stabilność w czasie trzeba monitorować zgodnie z planem kontroli, SPC i reakcją na zmiany procesu.
Co zrobić z próbami rozruchowymi?
Odseparować, zidentyfikować i nadać status według procedury. Nie mogą trafić do dobrego produktu bez pełnej decyzji o zgodności ani pozostać anonimowo przy maszynie.