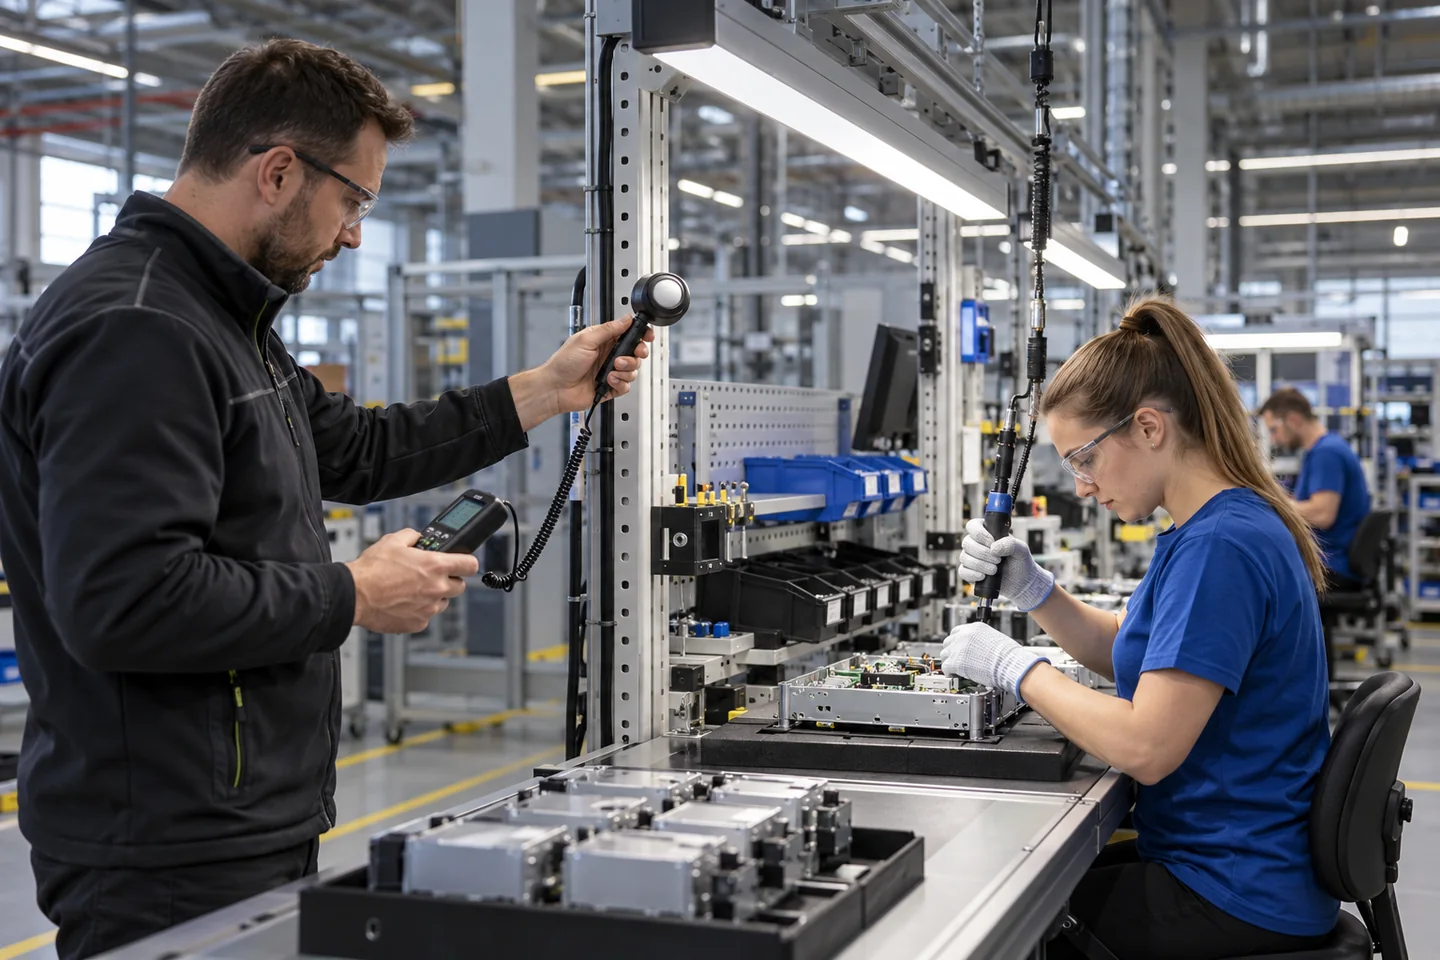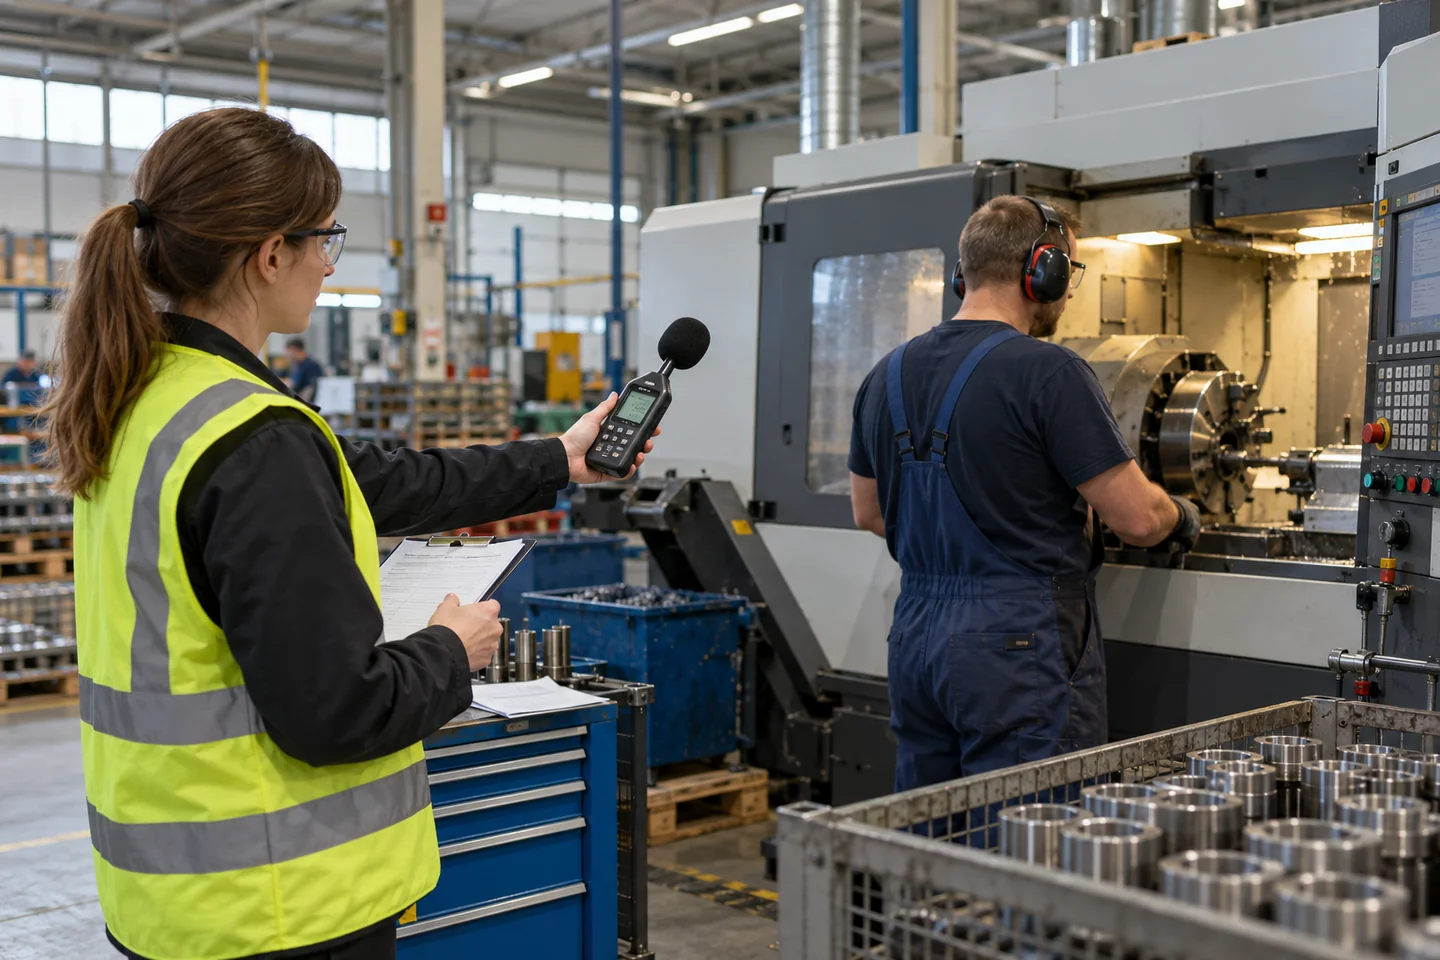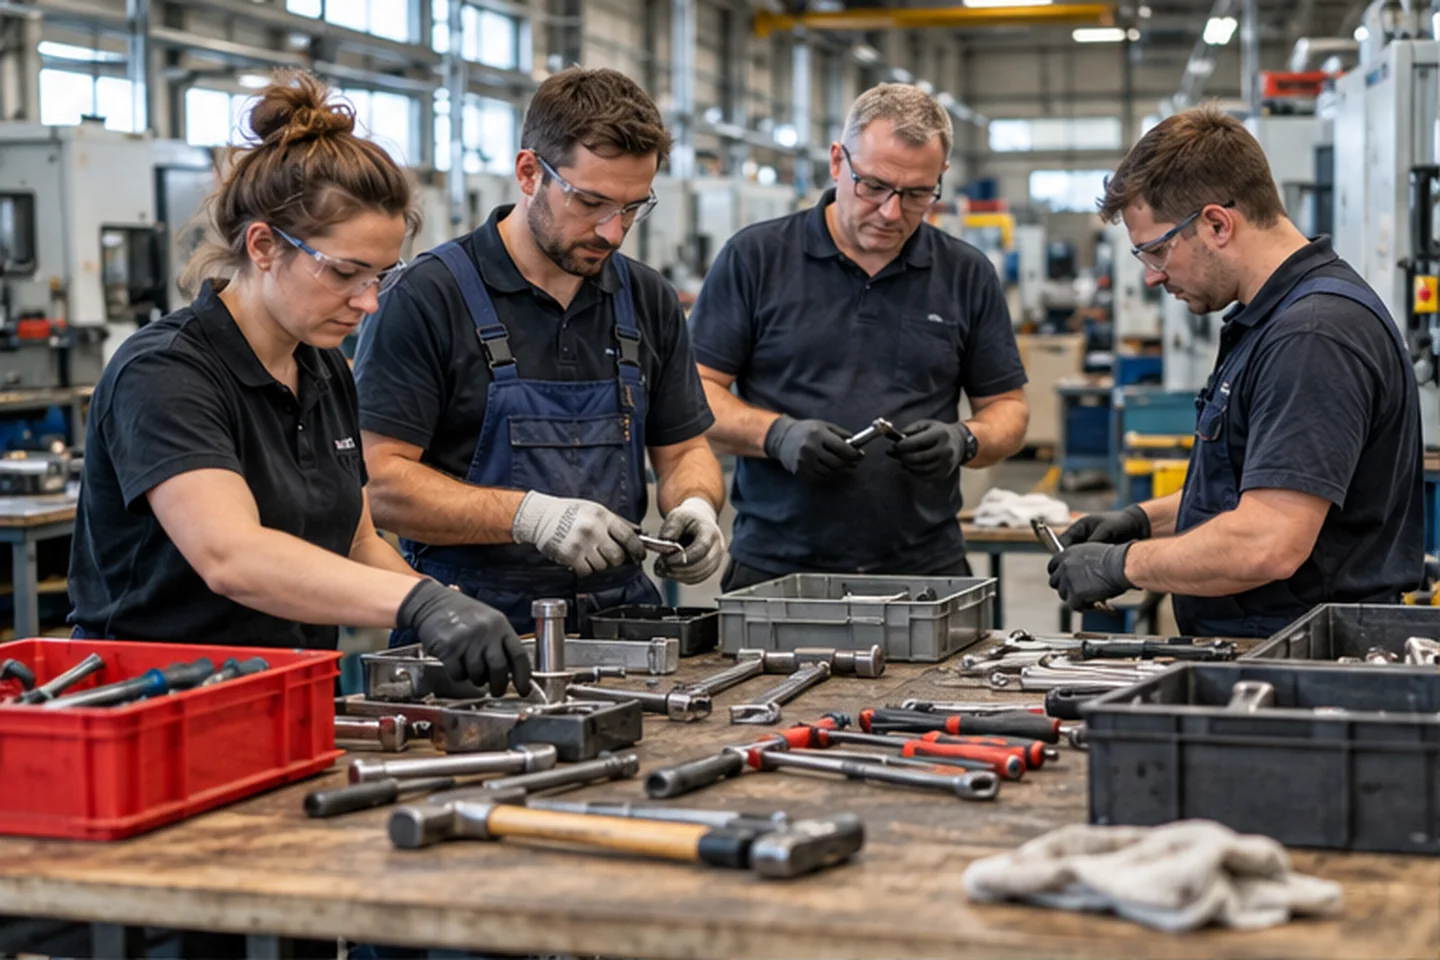
5S nie jest akcją sprzątania zakończoną zdjęciem kolorowej tablicy. Ma sprawić, że potrzebne rzeczy są dostępne w odpowiednim miejscu, nieprawidłowość staje się widoczna, a codzienna praca nie wymaga szukania, omijania i odkładania „gdziekolwiek”. Porządek jest skutkiem dobrze zaprojektowanego stanowiska, nie głównym celem.
Program szybko traci wiarygodność, gdy zespół dostaje nakaz malowania obrysów, ale nie może usunąć niepotrzebnych przyrządów ani naprawić wycieku. Audyt ocenia wtedy kurz, podczas gdy operator nadal chodzi po materiał do drugiej hali. Dobre 5S łączy bezpieczeństwo, ergonomię, jakość i przepływ. Każda zmiana ma ograniczyć konkretną stratę albo ryzyko.
Poradnik rozwija hub stabilnego procesu produkcyjnego. Opisuje pracę na stanowisku, ale decyzje dotyczące blokad, substancji, instalacji i ochrony przeciwpożarowej muszą być zgodne z oceną ryzyka oraz zatwierdzone przez odpowiednie osoby.
Wybierz mały obszar i nazwij problem operacyjny
Pilot powinien objąć jedno stanowisko albo krótki przepływ, na którym występuje czytelny problem: długie szukanie narzędzi, pomyłki materiału, potknięcia, wycieki lub zmienna kolejność. Próba wdrożenia w całym zakładzie naraz zwykle kończy się zakupem oznaczeń bez czasu na zmianę procesu. Mały obszar pozwala sprawdzić metodę i pokazać realny efekt.
Przed rozpoczęciem zespół dokumentuje stan i mierzy kilka praktycznych wskaźników: czas szukania, długość dojść, liczbę brakujących narzędzi, zdarzenia bezpieczeństwa, zatrzymania z powodu materiału albo czas przezbrojenia. Nie chodzi o tworzenie rozbudowanego projektu. Potrzebny jest punkt odniesienia, który odróżni poprawę od estetycznej zmiany.
W pracach muszą uczestniczyć osoby wykonujące codzienny cykl, logistyk, utrzymanie ruchu i lider. Każdy widzi inną część systemu. Operator zna obejścia, logistyk zasady uzupełniania, a utrzymanie ruchu potrzebuje dostępu serwisowego. Projekt zrobiony przez sam zespół audytowy może utrudnić pracę tym, którzy nie byli przy stole.
Na przykład: „Skracamy szukanie przyrządów przy przezbrojeniu i sprawiamy, że brak jest widoczny przed zatrzymaniem”. Takie zdanie pomaga odrzucić ozdoby, które nie wspierają wyniku.
Granice obszaru powinny obejmować także miejsce odkładania odpadu, opakowań i produktu niezgodnego. Porządek na blacie nie wystarczy, jeśli za stanowiskiem rośnie anonimowa paleta. Trzeba ustalić, skąd materiał przychodzi, dokąd trafia wyrób i kto odpowiada za odbiór pozostałości.
Selekcję prowadź według użycia, własności i ryzyka
Każdy przedmiot na stanowisku powinien mieć uzasadnienie: jest używany w cyklu, podczas przezbrojenia, kontroli, czyszczenia albo awarii. Rzeczy rzadkie można przenieść do wspólnego, dostępnego miejsca. Uszkodzone wymagają decyzji o naprawie lub utylizacji, a nadmiarowe zapasy — korekty systemu dostaw. „Może kiedyś się przyda” nie wystarcza dla przedmiotu zajmującego strefę pracy.
Czerwona etykieta może pomagać, jeśli prowadzi do decyzji z właścicielem i terminem. Strefa oznaczonych przedmiotów nie może stać się drugim magazynem bez końca. Dla każdego elementu trzeba ustalić: zostaje, zmienia miejsce, wraca do właściciela, jest naprawiany albo usuwany zgodnie z procedurą. Materiał niebezpieczny i odpady wymagają właściwego postępowania.
Nie wolno usuwać osłon, narzędzi awaryjnych, dokumentacji jakościowej ani części potrzebnych do bezpiecznej reakcji tylko dlatego, że są rzadko używane. Selekcja musi uwzględniać wymagania prawa, klienta, utrzymania ruchu i ochrony przeciwpożarowej. Wątpliwy element trafia do wyjaśnienia, a nie do przypadkowego kontenera.
| Kategoria | Decyzja | Warunek |
|---|---|---|
| Używane w każdym cyklu | W bezpośrednim zasięgu i sekwencji pracy | Bezpieczna ergonomia oraz kontrola jakości |
| Używane przy przezbrojeniu | W zestawie dla konkretnej operacji | Kompletność widoczna przed zatrzymaniem |
| Rzadkie, ale wymagane | W opisanym miejscu wspólnym | Szybki dostęp i odpowiedzialny właściciel |
| Uszkodzone lub nieznane | Kwarantanna z decyzją i terminem | Brak ponownego użycia przez pomyłkę |
Zapas przy stanowisku trzeba powiązać ze zużyciem i częstotliwością dostaw. Maksimum nie może wynikać z wielkości wolnej półki. Minimum powinno uruchamiać uzupełnienie z wyprzedzeniem odpowiadającym czasowi reakcji logistyki. W ten sposób oznaczenie pomaga przepływowi, a nie tylko ustawia pojemniki w równym rzędzie.
Po selekcji warto przejść pełny cykl według standardu pracy operatora. Dopiero rzeczywista sekwencja pokaże, które przedmioty powinny być bliżej, po której stronie i w jakiej orientacji. Układ zaprojektowany na pustym stanowisku często wygląda schludnie, ale wydłuża ruch.
Ustal miejsce według sekwencji, ergonomii i uzupełniania
Najczęściej używane rzeczy trafiają do bezpiecznego zasięgu i na wysokość odpowiadającą czynności. Ciężkie elementy nie powinny być zdejmowane z góry ani podnoszone z podłogi bez potrzeby. Ostre narzędzia, chemia i gorące części wymagają zabezpieczenia. Układ powinien ograniczać skręty, krzyżowanie rąk i chodzenie, ale nie może zwężać drogi ewakuacji.
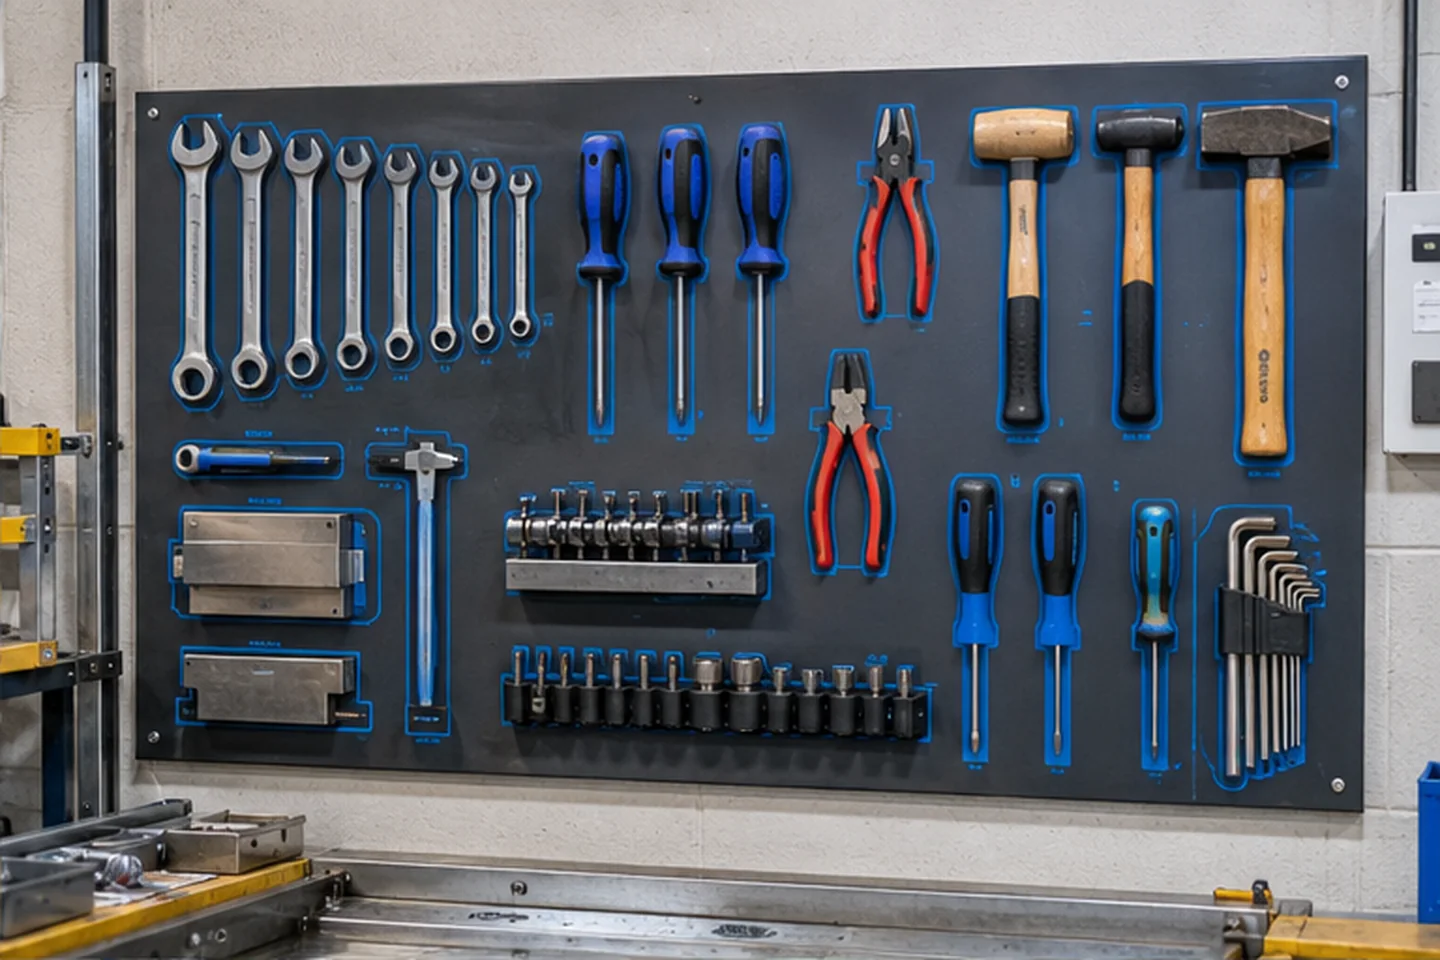
Oznaczenie ma odpowiadać decyzji, którą trzeba podjąć. Obrys narzędzia pokazuje brak, linia maksimum zapasu ostrzega przed nadmiarem, a kolor strefy oddziela status materiału. Nadmiar kolorów i etykiet spowalnia rozpoznanie. Każdy symbol powinien mieć jedno znaczenie stosowane w całym obszarze.
Miejsce dostawy trzeba projektować z logistyką. Pojemnik powinien dać się uzupełnić bez wchodzenia w strefę operatora i bez mieszania partii. Puste opakowania oraz odpady potrzebują osobnej drogi. Jeśli operator sam przynosi materiał podczas cyklu, warto ustalić, czy to świadoma część pracy, czy luka w obsłudze stanowiska.
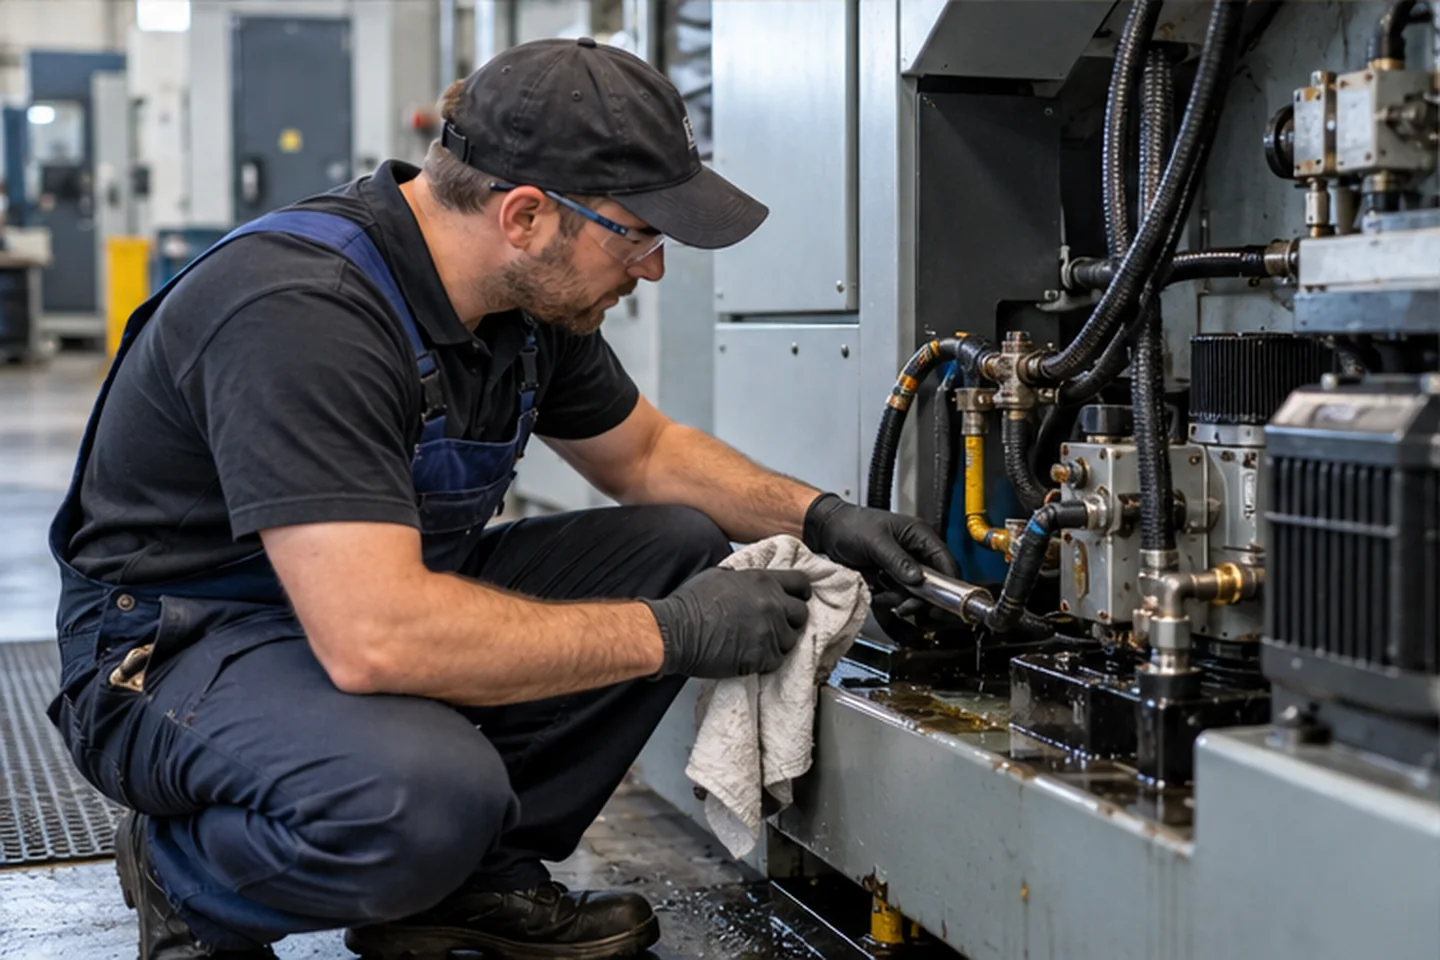
Sprzątanie początkowe jest jednocześnie inspekcją. Zespół szuka wycieków, luźnych mocowań, uszkodzonych przewodów, miejsc gromadzenia wiórów i trudnego dostępu. Każdy problem powinien mieć zgłoszenie oraz właściciela. Malowanie zabrudzonej powierzchni bez usunięcia źródła tworzy pozorny standard.
Warto uprościć samo czyszczenie: osłonić źródło, poprawić odciąg, dodać tackę, zmienić końcówkę albo dostęp. Czas czyszczenia powinien być częścią planu i standardu, nie obowiązkiem wykonywanym po zmianie „jeśli zostanie chwila”. Metoda i środki muszą być bezpieczne dla maszyny, produktu i ludzi.
Standard wizualny połącz z codzienną reakcją
Standard 5S powinien pokazywać stan oczekiwany w kilku kluczowych punktach, częstotliwość kontroli i reakcję na różnicę. Fotografia może być przydatna, jeśli jest aktualna i przedstawia rzeczywisty układ. Lista kilkudziesięciu pytań w języku audytora nie pomaga operatorowi odtworzyć stanowiska po zmianie.
Krótka kontrola na początku lub końcu zmiany może obejmować kompletność narzędzi, poziom zapasu, czystość punktów krytycznych i status niezgodności. Nie chodzi o zdobywanie punktów. Brak powinien uruchomić uzupełnienie, uszkodzenie — zgłoszenie, a niepotrzebny przedmiot — wyjaśnienie. Wynik bez działania jest kolejnym formularzem.
Odpowiedzialność trzeba podzielić. Operator utrzymuje stan w ramach pracy, logistyka uzupełnia materiał, utrzymanie ruchu naprawia źródła, a lider usuwa przeszkody i aktualizuje standard. Zrzucenie wszystkiego na operatora prowadzi do sytuacji, w której sprząta on skutek problemu pozostającego poza jego wpływem.
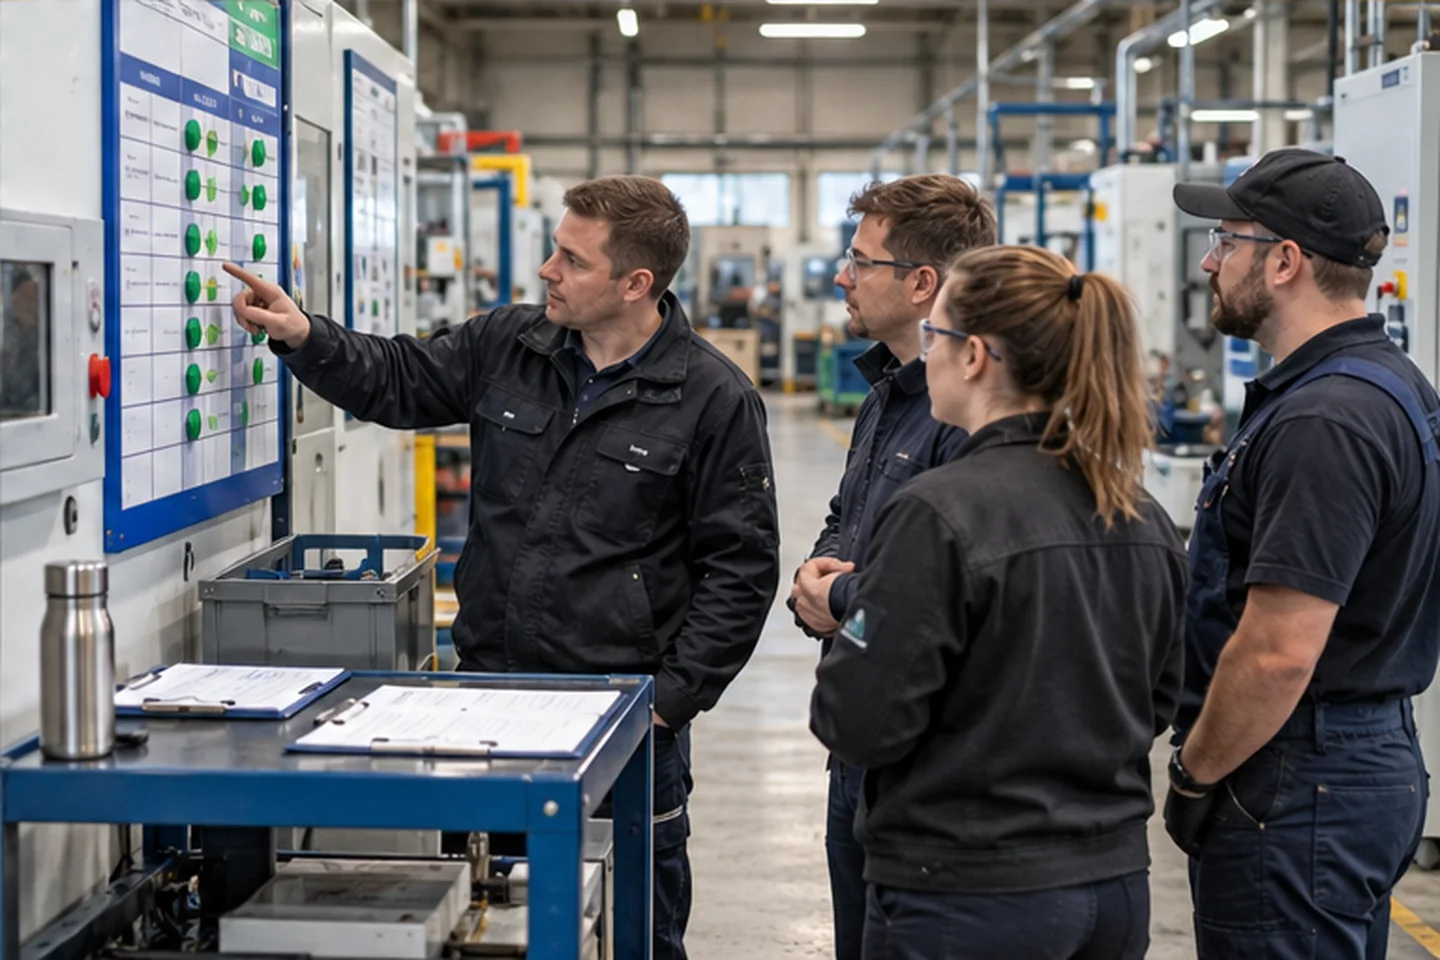
Audyt warstwowy może sprawdzić, czy system działa, jeśli każda warstwa ma inną rolę. Operator kontroluje codzienny stan, lider przepływ i reakcję, a kierownictwo usuwa problemy przekraczające obszar. Wizyta dyrektora nie powinna skupiać się na pyłku w rogu, gdy zespół od tygodnia czeka na naprawę uchwytu.
Zmiana produktu, layoutu albo standardu pracy wymaga aktualizacji 5S. Obrys po starym narzędziu i nieaktualne maksimum zapasu uczą ignorowania oznaczeń. Zespół powinien mieć prosty sposób zgłaszania poprawy, jej próbę i zatwierdzenie bez wielotygodniowej biurokracji.
Efekt ocenia się po procesie: mniej szukania, krótsze przezbrojenie, szybsze zauważenie braku, mniej potknięć i stabilniejsza praca. Zdjęcia „przed i po” są pomocne, ale nie wystarczą. Stan powinien utrzymać się po kilku tygodniach normalnej produkcji, również na innej zmianie.
Dobre 5S jest prawie niewidoczne, bo wspiera naturalny przebieg pracy. Narzędzie wraca w miejsce, brak widać od razu, wyciek nie zostaje na kolejną zmianę, a materiał ma jasny status. Taki system nie potrzebuje ciągłych akcji specjalnych. Wymaga natomiast regularnej reakcji na różnicę.
Układ stanowiska powinien następnie znaleźć odzwierciedlenie w standardzie pracy operatora. Gdy zmiana skraca przygotowanie maszyny, jej efekt można potwierdzić przy procedurze pierwszej dobrej sztuki. Te połączenia chronią 5S przed sprowadzeniem do fotografii czystego stanowiska. Wartość pojawia się wtedy, gdy właściwy przedmiot jest dostępny w wymaganym momencie, a brak lub odchylenie uruchamia ustaloną reakcję.
Najczęstsze pytania o 5S na produkcji
Czy 5S zaczyna się od sprzątania?
Nie. Najpierw określa się zakres, problem i usuwa rzeczy niepotrzebne. Czyszczenie jest ważne, ale powinno równocześnie ujawniać stan maszyny i źródła zabrudzeń.
Czy trzeba oznaczać każde narzędzie?
Tylko wtedy, gdy oznaczenie wspiera kompletność, kolejność lub bezpieczeństwo. Nadmiar obrysów i etykiet zwiększa szum oraz koszt utrzymania bez wartości dla procesu.
Kto odpowiada za porządek na stanowisku?
Operator za codzienne utrzymanie w swoim zakresie, ale logistyka, utrzymanie ruchu i lider odpowiadają za dostawy, naprawy i warunki. System nie może przerzucać wszystkich przyczyn na jedną osobę.
Jak często prowadzić audyt?
Krótka kontrola punktów krytycznych może odbywać się każdą zmianę, a szerszy przegląd rzadziej. Częstotliwość powinna wynikać z ryzyka i tempa zmian, a każda różnica mieć reakcję.
Po czym poznać, że 5S działa?
Po skróceniu szukania i dojść, widocznych brakach, mniejszej liczbie zakłóceń oraz utrzymaniu stanu bez akcji specjalnych. Wynik punktowy sam w sobie nie jest dowodem.