Wąskie gardło nie zawsze jest stanowiskiem z najdłuższym czasem cyklu ani maszyną, przy której stoi największa kolejka. To zasób lub reguła, która w danych warunkach ogranicza wynik całego przepływu. Może zmieniać się wraz z produktem, obsadą, awarią, wielkością partii i sposobem planowania.
Poszukiwanie ograniczenia powinno zacząć się od zdefiniowania wyniku: terminowych dobrych sztuk, czasu realizacji, przepustowości albo innego konkretnego celu. Jeśli zespoły optymalizują lokalne wykorzystanie maszyn, mogą wytwarzać więcej zapasu, nie poprawiając dostawy klienta. Obserwacja musi objąć cały strumień.
Narysuj rzeczywistą trasę produktu i punkty decyzji
Mapa powinna pokazywać operacje, kontrole, transport, bufory, poprawki i oczekiwanie. Warto przejść trasę z konkretnym zleceniem, zamiast budować schemat wyłącznie w sali. Produkt może omijać stanowisko, wracać do naprawy albo czekać na decyzję jakościową, choć oficjalna instrukcja pokazuje liniowy proces.
Dla każdej operacji zapisuje się dostępny czas, typowy cykl, przezbrojenie, dostępność i uzysk jakościowy w podziale na warianty. Jedna średnia może ukryć produkt, który obciąża stanowisko dwukrotnie dłużej. Ważny jest rzeczywisty miks zamówień, a nie tylko nominalna zdolność z dokumentacji.
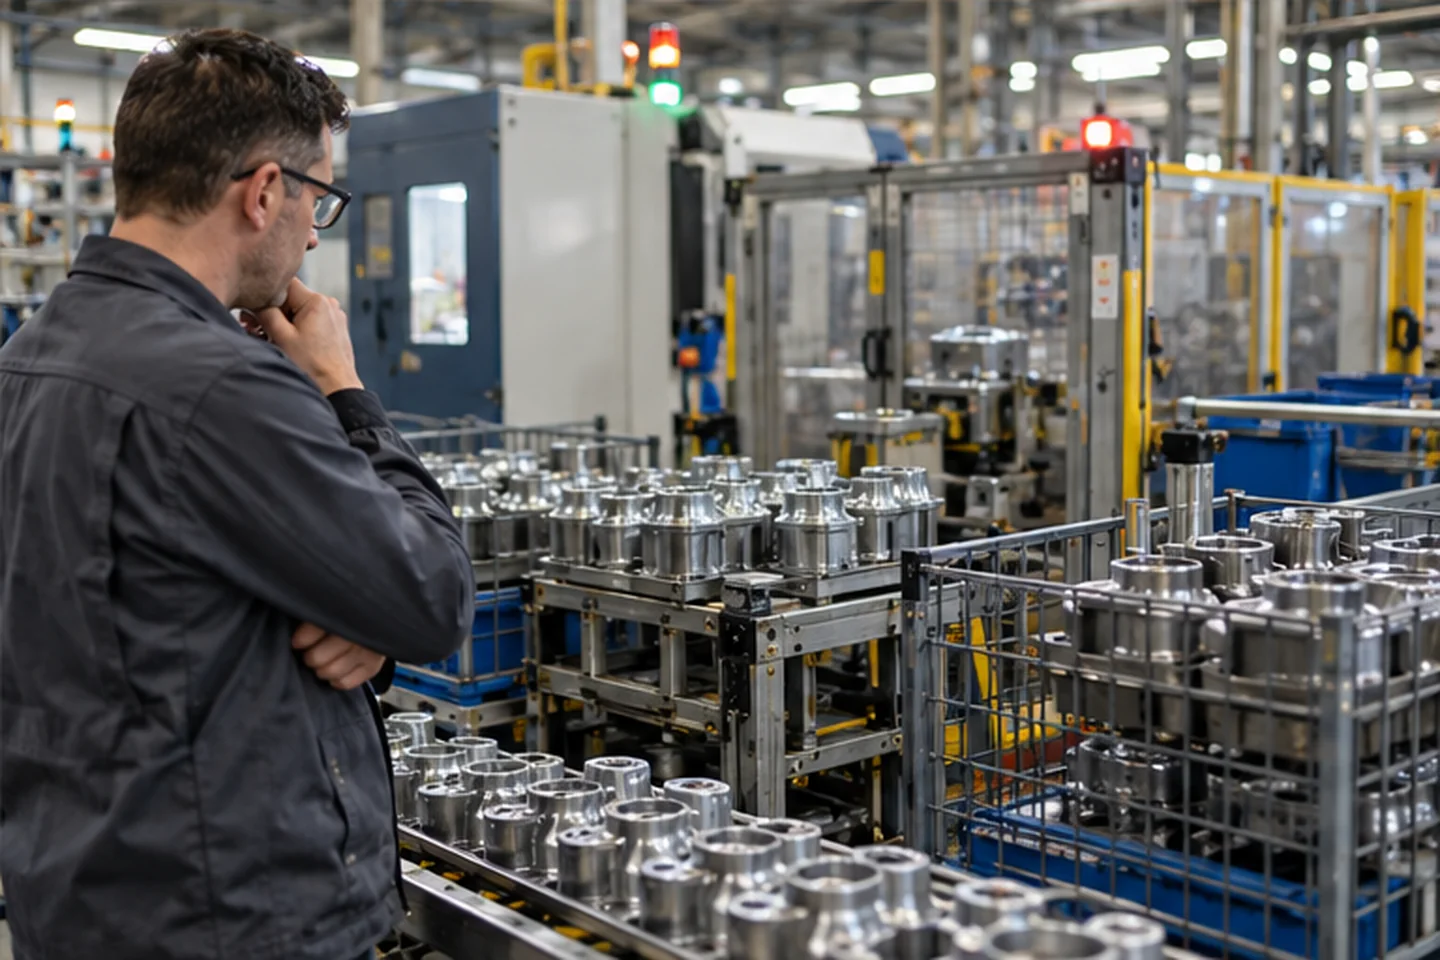
Kolejkę mierzy się w jednostce przydatnej do decyzji: liczbie pojemników, godzinach pracy ograniczenia lub czasie oczekiwania. Duży magazyn przed procesem może ukrywać problem przez kilka zmian. Brak widocznej kolejki także nie wyklucza ograniczenia, jeśli wcześniejszy etap jest celowo zatrzymywany albo materiał przychodzi partiami.
Punkty kontroli i zatwierdzenia są częścią przepływu. Laboratorium, planista lub osoba uprawniona do zwolnienia partii może ograniczać realizację równie skutecznie jak maszyna. Trzeba mierzyć czas decyzji oraz kompletność wejścia, nie obwiniać samego działu za oczekiwanie na brakujące dane.
Arkusz obserwacji przepływu
- rodzina produktu, wielkość partii i trasa rzeczywista;
- czas pracy, oczekiwania, przezbrojenia i kontroli;
- liczba dobrych sztuk oraz poprawki na każdym etapie;
- bufor przed i po operacji przeliczony na czas;
- przyczyny blokowania oraz braku zasilania stanowiska;
- decyzje ręczne, zasady kolejki i odstępstwa od planu.
Szukaj powtarzalnych dowodów, nie pojedynczego zdjęcia hali
Ograniczenie często ma stałą kolejkę przed sobą i mało zapasu za sobą, ale obraz może zostać zaburzony przez duże partie. Dlatego obserwuje się kilka cykli oraz zmian. Jeśli stanowisko bywa blokowane przez pełny bufor downstream, nie jest w tym momencie jedynym ograniczeniem; trzeba sprawdzić dalszy etap.
Wykorzystanie jest wskazówką, ale sto procent czasu zajętego nie oznacza tworzenia dobrego produktu. Maszyna może produkować odrzut, wykonywać zlecenie niepotrzebne teraz albo czekać w stanie oznaczonym jako praca. Dane powinny odróżniać wartość dla przepływu od samego ruchu.
Analiza OEE pomaga rozłożyć straty na ograniczeniu, o ile definicje są poprawne. Ten sam procent na dwóch urządzeniach ma inny wpływ, gdy jedno ma duży zapas wydajności, a drugie wyznacza tempo. Priorytet działań powinien uwzględniać skutek dla całego strumienia.
Warto przeprowadzić kontrolowany test: zwiększyć dostępność materiału, przesunąć przerwę, skrócić konkretny postój lub ograniczyć czas przezbrojenia metodą SMED i obserwować wynik końca linii. Jeśli dodatkowa zdolność nie zwiększa wyjścia, ograniczenie może leżeć gdzie indziej albo popyt nie wykorzystuje potencjału. Test nie może naruszać bezpieczeństwa ani jakości.
Wąskie gardło może być w regule planowania. Duże partie zmniejszają liczbę przezbrojeń na jednej maszynie, ale wydłużają oczekiwanie innych zleceń. Kolejność oparta na lokalnej wygodzie może blokować produkt pilny. Należy analizować przepływ zleceń, nie tylko czas mechaniczny.
| Sygnał | Możliwa interpretacja | Co sprawdzić |
|---|---|---|
| stała kolejka przed stanowiskiem | potencjalne ograniczenie zdolności | miks, jakość i blokowanie za stanowiskiem |
| brak materiału na stanowisku | problem wcześniejszego etapu lub dostawy | harmonogram i przepływ intralogistyczny |
| pełny bufor za stanowiskiem | blokada downstream | kolejny proces, odbiór i reguły bufora |
| wysokie wykorzystanie bez wysyłki | zły miks, nadprodukcja lub braki | dobry produkt potrzebny do zlecenia |
Chroń czas ograniczenia i usuwaj jego największe straty
Na ograniczeniu szczególne znaczenie ma gotowy materiał, narzędzia, dokumentacja i decyzje przed rozpoczęciem. Nie chodzi o omijanie kontroli, lecz o przygotowanie ich we właściwym czasie. Brak drobnego komponentu w tym miejscu zatrzymuje cały strumień, podczas gdy na zasobie z zapasem może zostać nadrobiony.
Przerwy i obsadę można koordynować tak, aby urządzenie pracowało w zaplanowanym czasie, lecz rozwiązanie musi respektować warunki pracy oraz kompetencje. Zastępstwo bez szkolenia zwiększa ryzyko błędu. Celem jest stabilna organizacja, a nie przenoszenie kosztu na pracownika.
Przezbrojenie warto rozłożyć na czynności możliwe do przygotowania przy pracującej maszynie oraz wymagające zatrzymania. Narzędzia, materiał i parametry mogą być gotowe wcześniej. Każdą zmianę metody trzeba jednak ocenić pod kątem bezpieczeństwa, jakości i identyfikacji pierwszej dobrej sztuki.
Utrzymanie powinno priorytetyzować rozpoznane tryby awarii ograniczenia, przygotować części i okna, korzystając z zasad planu utrzymania ruchu. Nie oznacza to zaniedbania reszty zakładu. Awaria wcześniejszego procesu może pozbawić ograniczenie materiału i mieć podobny skutek.
Jakość na ograniczeniu należy chronić przed powtarzaniem pracy. Wada wykryta późno zużywa jego czas bez dobrego wyrobu. Kontrola wejścia, stabilne parametry i szybka reakcja mogą być ważniejsze niż podniesienie prędkości. Każde przyspieszenie ocenia się wraz z odrzutem i obciążeniem następnego etapu.
Automatyzacja może zwiększyć zdolność, ale jest tylko jedną opcją. Najpierw wykorzystuje się dane o stratach, przygotowaniu i zmienności. Inwestycja w proces, który przestanie być ograniczeniem po prostym uporządkowaniu planu, może nie być najlepszym użyciem kapitału.
Po poprawie sprawdź, dokąd przesunęło się ograniczenie
Jeśli działanie zadziałało, kolejka przed starym ograniczeniem powinna się zmniejszyć, a obciążenie kolejnego etapu wzrosnąć. Nowe wąskie gardło może pojawić się w pakowaniu, magazynie, kontroli albo wysyłce. To normalny skutek poprawy przepływu, ale trzeba go rozpoznać, zanim zacznie generować zapas.
Bufory powinny mieć cel i limit. Chronią ograniczenie przed krótkim zakłóceniem, lecz zbyt duże wydłużają czas realizacji, zajmują miejsce i ukrywają problem. Zasady odkładania, pierwszeństwa i sygnału uzupełnienia należy powiązać z intralogistyką.
Wynik mierzy się na końcu granicy procesu. Więcej sztuk na poprawionym stanowisku nie jest sukcesem, jeśli rośnie praca w toku, odrzut lub przeterminowane zlecenia. Warto porównywać przepustowość dobrego produktu, czas przejścia i terminowość w reprezentatywnym okresie.
Zmiana mieszanki może ponownie przesunąć ograniczenie. Rodzina produktu wymagająca długiego testu obciąży inne miejsce niż produkt z czasochłonną obróbką. Planowanie powinno korzystać z aktualnych czasów i jawnie wskazywać, dla jakiego miksu wykonano analizę.
Zespół powinien zachować dziennik hipotez, testów i wyników. Pozwala to odróżnić rzeczywistą poprawę od sezonowego spadku zamówień. Ułatwia też powrót do wcześniejszego problemu, gdy ograniczenie po kilku miesiącach znów znajdzie się w tym samym miejscu.
Bezpieczeństwo i jakość pozostają warunkami brzegowymi. Nie wolno usuwać kontroli, zwiększać prędkości ani zmieniać pracy człowieka tylko po to, aby lokalny wykres wyglądał lepiej. Jeśli usprawnienie zmienia stanowisko, wymaga procesu oceny ryzyka.
W procesach o długim czasie realizacji potrzebna jest analiza w toku, nie tylko na końcu miesiąca. Wykres kolejki i wieku zleceń pokazuje, czy problem narasta, zanim termin zostanie przekroczony. Najstarsza partia może wymagać innej decyzji niż największa ilościowo grupa.
Ograniczenie kompetencyjne pojawia się, gdy tylko jedna osoba potrafi ustawić, zatwierdzić lub naprawić proces. Maszyna może mieć wolną zdolność, a produkcja czeka na eksperta. Rozwiązaniem bywa standard, szkolenie i plan zastępstwa, ale nie wolno rozszerzać uprawnień bez potwierdzenia kwalifikacji.
Plan inwestycyjny powinien zawierać wariant bez zakupu oraz wpływ na kolejne ogniwo. Dodatkowa maszyna wymaga miejsca, materiału, obsady, energii, kontroli i transportu. Jeśli te zasoby nie są przygotowane, nowe wyposażenie może zwiększyć złożoność bez zwiększenia dobrego wyjścia.
Przy usługach zewnętrznych ograniczeniem może być termin dostawcy i wielkość partii wysyłanej poza zakład. Należy włączyć transport, kolejkę, kontrolę po powrocie i ryzyko poprawek. Czas samej operacji u podwykonawcy jest tylko częścią pełnego cyklu.
Codzienny przegląd ograniczenia powinien być krótki: plan, aktualny bufor, zagrożenia, otwarte działania i potrzeba decyzji. Nie zastępuje analizy przyczyn, ale zapobiega sytuacji, w której znany brak materiału zatrzymuje proces kilka godzin później. Dane muszą być aktualne i mieć właściciela.
Najczęstsze pytania o wąskie gardło
Czy wąskie gardło to zawsze najwolniejsza maszyna?
Nie. Znaczenie ma rzeczywisty miks, dostępność, jakość, bufory i reguły planowania. Najdłuższy nominalny cykl może mieć duży zapas albo nie występować w każdym produkcie.
Czy może istnieć kilka ograniczeń?
W praktyce kilka zasobów może mieć zbliżone obciążenie, a ograniczenie zmieniać się między wariantami. Trzeba wskazać warunki analizy i obserwować przepływ, zamiast wymuszać jedną stałą nazwę.
Jak duży powinien być bufor?
Powinien chronić przed określoną zmiennością i mieć limit wynikający z czasu oraz miejsca. Uniwersalna liczba nie istnieje. Zbyt duży bufor ukrywa problemy i wydłuża realizację.
Czy poprawa OEE zawsze usuwa ograniczenie?
Nie. Liczy się rodzaj straty i wpływ na dobry produkt końcowy. Poprawa na zasobie z zapasem może nie zmienić przepustowości całej linii.
Kiedy ponowić analizę?
Po istotnej poprawie, zmianie miksu, planu, wyposażenia lub popytu oraz gdy wzorzec kolejek się zmienia. Ograniczenie jest cechą aktualnego systemu, nie stałą etykietą maszyny.
Źródła i bezpieczne doskonalenie
Każda zmiana organizacji pracy lub stanowiska musi respektować zasady bezpiecznego użytkowania maszyn przedstawiane przez Państwową Inspekcję Pracy. Analiza przepływu nie stanowi podstawy do obchodzenia urządzeń ochronnych ani skracania wymaganych czynności.