OEE porządkuje trzy różne rodzaje strat: czas, tempo i jakość. Nie jest jednak oceną pracownika ani uniwersalnym wynikiem całego zakładu. Wskaźnik ma sens dopiero wtedy, gdy zespół uzgodni granice czasu planowanego, idealny cykl i definicję dobrej sztuki. Bez tego porównuje liczby powstałe z innych reguł.
Najważniejszym rezultatem pracy z OEE nie musi być sam procent. Większą wartość daje lista zdarzeń, których przyczyny można sprawdzić. Jeśli tablica pokazuje spadek, ale nie da się ustalić, czy wynikał z awarii, braku materiału, wolnego cyklu czy odpadu, wskaźnik nie prowadzi do działania.
Ustal granice obliczenia, zanim pobierzesz dane
Na początku trzeba wskazać obiekt: maszynę, gniazdo czy linię. Dla linii wynik zwykle wiąże się z jej ograniczającym etapem i dobrym wyrobem na końcu uzgodnionej granicy. Sumowanie procentów kilku urządzeń nie tworzy OEE linii. Relacje między stanowiskami, buforami i kontrolą muszą być jawne.
Czas planowanej produkcji jest podstawą dostępności. Należy ustalić, czy obejmuje przerwy, planowane mycie, zmianę produktu, próbę technologiczną i brak zlecenia. Nie istnieje jedna poprawna reguła dla wszystkich celów, ale w jednej analizie musi być konsekwentna. Zmiana definicji wymaga oznaczenia, aby trend pozostał czytelny.
Idealny czas cyklu powinien odpowiadać konkretnemu produktowi oraz warunkom procesu. Wartość z katalogu może nie obejmować rzeczywistej operacji, a najlepsza pojedyncza sztuka może być przypadkiem. Należy określić źródło, wersję i jednostkę. Przy wielu wariantach stosuje się właściwe czasy dla rzeczywistej mieszanki zamiast jednej średniej bez uzasadnienia.
Dobra sztuka to produkt spełniający kryteria na wskazanym punkcie procesu. Trzeba rozstrzygnąć, jak traktować poprawki, późno wykryte wady i materiał oczekujący na decyzję. Jeśli odrzut wraca do systemu dopiero następnego dnia, wynik bieżącej zmiany może być zawyżony. Powiązanie identyfikacji partii pomaga korygować dane bez utraty śladu.
Karta definicji OEE
- obiekt, granica wejścia i punkt liczenia dobrej sztuki;
- kalendarz czasu planowanego oraz wyłączenia;
- źródło idealnego cyklu dla każdego wariantu;
- definicja postoju, mikropostoju i pracy bez produkcji;
- reguła braków, poprawek i późnych decyzji jakościowych;
- źródła danych, właściciele i data zmiany definicji.
Rozkładaj wynik na dostępność, wydajność i jakość
Dostępność porównuje czas rzeczywistej pracy z czasem planowanej produkcji. Postój musi mieć początek, koniec i przyczynę. Brak materiału nie jest awarią maszyny, choć obniża dostępność procesu. Rozdzielenie odpowiedzialności nie powinno prowadzić do usuwania niewygodnych zdarzeń z mianownika.
Wydajność pokazuje relację rzeczywistego tempa do tempa odniesienia podczas pracy. Obejmuje wolne cykle i krótkie zatrzymania, które nie zostały sklasyfikowane jako postój. Jeśli idealny cykl jest błędny, wydajność może przekraczać logiczne granice albo ukrywać stratę. Taki wynik jest sygnałem do kontroli definicji, nie powodem do mechanicznego obcięcia wartości.
Jakość porównuje liczbę dobrych sztuk z całkowitą produkcją w granicy analizy. Liczenie wyłącznie złomu pomija poprawki, selekcję i ponowne przejście przez operację. Trzeba też rozróżnić przyczynę powstania wady od miejsca wykrycia. Kontrola końcowa może ujawnić problem utworzony kilka stanowisk wcześniej.
Iloczyn trzech składników powoduje, że lokalna poprawa jednego nie gwarantuje lepszego wyniku całości. Przyspieszenie cyklu może zwiększyć odrzut, a ograniczenie postojów — zapełnić bufor przed wąskim gardłem. Dlatego wynik należy zestawiać z przepływem, terminowością i bezpieczeństwem.
| Składnik | Pytanie | Przykład błędnej interpretacji |
|---|---|---|
| dostępność | ile planowanego czasu urządzenie faktycznie pracowało? | każdy brak produkcji nazwany awarią |
| wydajność | jakie tempo osiągnięto podczas pracy? | jeden cykl katalogowy dla wszystkich wariantów |
| jakość | jaka część produkcji była dobra w ustalonym punkcie? | pominięcie poprawek i późnych reklamacji |
| OEE | jak trzy straty łącznie wpłynęły na wykorzystanie czasu? | traktowanie procentu jako oceny operatora |
Waliduj sygnały z maszyn danymi z hali
Automatyczny status nie jest jeszcze prawidłowym zdarzeniem. Sygnał ruchu napędu może oznaczać rozgrzewanie, produkcję odpadu albo pracę bez materiału. Najpierw trzeba zmapować stany sterownika na pojęcia biznesowe i sprawdzić je podczas obserwacji. Wersja programu oraz zmiany mapowania powinny być zapisane.
Ręczne deklaracje przyczyn są potrzebne tam, gdzie system nie zna kontekstu, ale lista kodów musi być krótka i rozłączna. Operator powinien móc wybrać objaw bez diagnozowania winy. Kategorie „inne” należy regularnie przeglądać; ich duży udział oznacza, że standard nie odpowiada rzeczywistości.
Warto wykonać test odtworzenia jednej zmiany minuta po minucie. Porównuje się zlecenie, licznik, alarmy, kody postojów, kontrolę jakości i zapis operatora. Niezgodności ujawniają przesunięte zegary, podwójne sztuki, brak resetu lub zdarzenia bez końca. Dopiero po takim teście wykres nadaje się do podejmowania decyzji.
Dane jakościowe często docierają później niż produkcyjne. Potrzebna jest reguła korekty historycznej i oznaczania wersji raportu. W przeciwnym razie poranny wynik zmiany różni się od miesięcznego, a użytkownicy tracą zaufanie. Zasady można powiązać z poradnikiem o identyfikowalności partii.
Przed wdrożeniem automatycznego raportu dobrze jest policzyć kilka okresów ręcznie. Pozwala to sprawdzić logikę i nauczyć zespół interpretacji. Dopiero stabilne definicje warto przenieść do systemu MES. Cyfryzacja nie naprawi sprzecznych kalendarzy i nazw produktów.
Przechodź od straty do zdarzenia i właściciela działania
Analiza zaczyna się od największej istotnej kategorii, ale nie kończy na wykresie Pareto. Trzeba zejść do konkretnych zdarzeń, zmian, wariantów i warunków. Dwie godziny postoju z jednego uszkodzenia wymagają innego działania niż sześćdziesiąt krótkich przerw po dwie minuty.
Każde działanie powinno mieć hipotezę: jaki mechanizm zmieniamy i jaki sygnał potwierdzi poprawę. Jeśli przyczyną są braki materiału, zadanie może dotyczyć uzupełniania i bufora, a nie maszyny. Jeśli tempo spada na jednym wariancie, potrzebna jest analiza parametru, oprzyrządowania lub standardu pracy.
Wynik warto omawiać przy procesie z udziałem operatora, utrzymania, jakości i planowania. Tablica nie może służyć wyłącznie do porównywania zmian. Presja na procent sprzyja wyłączaniu czasu z planu, ukrywaniu braków lub ustawianiu zbyt łatwego cyklu. Zespół powinien być rozliczany z rozpoznanych strat i skuteczności działań.
OEE nie zastępuje analizy ograniczenia. Linia może mieć niski wynik na urządzeniu z dużym zapasem wydajności, a klient nadal otrzymuje produkt terminowo. Z kolei niewielka strata na ograniczeniu może mieć duży skutek. Dlatego dane łączy się z poradnikiem o wąskim gardle produkcji.
Po wdrożeniu zmiany trzeba obserwować także jakość, bezpieczeństwo, obciążenie techników i kolejkę. Skrócenie przestoju przez częste ręczne kasowanie alarmu nie jest poprawą, jeśli nie usunięto przyczyny. Praca z OEE ma prowadzić do stabilnego procesu, nie do kosmetycznego podnoszenia wskaźnika.
Definicje i źródła powinny być okresowo audytowane. Nowy produkt, zmiana liczników lub programu może przerwać ciągłość trendu. Raport musi wskazywać datę zmiany, a stare dane nie powinny być po cichu przeliczane inną regułą. Dzięki temu odbiorca wie, czy widzi poprawę procesu, czy tylko nową metodę liczenia.
Zmianowy komentarz powinien uzupełniać dane, ale nie zastępować rejestru. Krótkie wyjaśnienie nietypowego zlecenia, rozruchu po remoncie lub problemu z surowcem pomaga interpretować dzień. Komentarz musi wskazywać zdarzenie, a nie bronić wyniku. Ogólne zdanie „trudna produkcja” nie daje podstawy do poprawy.
Przy rozliczaniu czasu obsady trzeba uważać na produkcję bez operatora i obsługę wielu maszyn. OEE opisuje wykorzystanie wyposażenia w przyjętym czasie, a nie produktywność pracy. Próba wyciągania wniosków kadrowych bez danych o zadaniach człowieka prowadzi do błędnych porównań. Czas operatora można analizować osobno, z poszanowaniem celu i kontekstu.
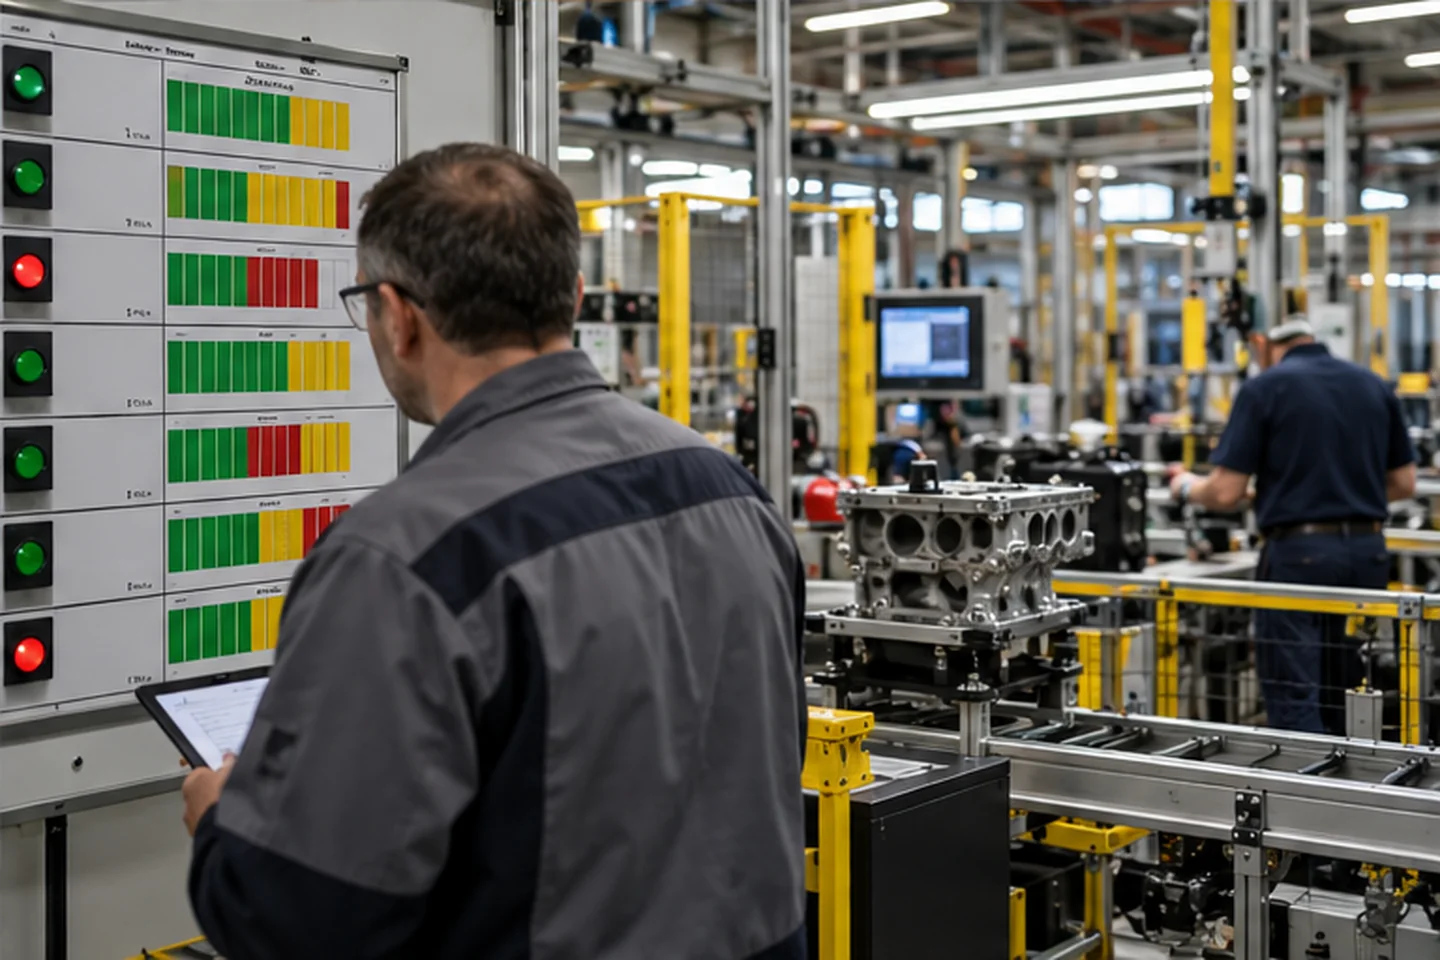
Wizualizacja powinna umożliwiać przejście od wyniku do składnika, kategorii i pojedynczego zdarzenia. Sam duży procent na ekranie nie pomaga. Przy każdej wartości warto pokazać zakres czasu, wariant produktu oraz informację o kompletności danych. Brak sygnału nie może być automatycznie przedstawiany jako praca prawidłowa.
Gdy jakość danych spada, raport powinien to sygnalizować. Liczba zdarzeń bez przyczyny, ręcznych korekt, luk komunikacji i niezatwierdzonych cykli jest osobną miarą wiarygodności. Zespół nie powinien podejmować kosztownej decyzji na podstawie okresu, w którym duża część czasu została przypisana domyślnie.
Straty związane z dostawą i odbiorem materiału warto analizować razem z przepływem intralogistycznym. Maszyna może być technicznie dostępna, ale czekać na pojemnik lub zwolnienie miejsca. Takie zdarzenie jest częścią wyniku procesu i wymaga właściciela poza utrzymaniem ruchu.
Najczęstsze pytania o OEE
Jaki poziom OEE jest dobry?
Nie ma jednej wartości właściwej dla każdego procesu. Wynik zależy od technologii, mieszanki produktu i definicji. Najpierw trzeba zapewnić porównywalność własnych danych oraz analizować straty istotne dla przepływu.
Czy planowane przezbrojenie obniża dostępność?
Zależy od przyjętej granicy czasu planowanego i celu analizy. Reguła musi być jawna i stała. Nawet gdy wyłączono je z OEE, czas przezbrojenia nadal warto osobno doskonalić.
Dlaczego wydajność przekracza sto procent?
Najczęściej należy sprawdzić idealny cykl, liczenie sztuk, wariant produktu i zegary. Taki wynik może wskazywać błędną definicję lub zmianę procesu, a nie nadzwyczajną pracę operatora.
Czy OEE można liczyć dla całego zakładu?
Można tworzyć zagregowane miary, lecz trzeba bardzo ostrożnie ustalić sens wag i granic. Prosta średnia procentów maszyn zwykle zaciera przepływ. Do decyzji operacyjnych lepszy bywa wynik ograniczenia i konkretnych linii.
Kto powinien odpowiadać za dane?
Właściciele źródeł odpowiadają za sygnały, jakość i produkcję, a właściciel definicji za spójność raportu. Zespół procesu powinien wspólnie zatwierdzić reguły i zmiany.
Źródła i zasady bezpiecznej interpretacji
OEE jest narzędziem operacyjnym i nie zastępuje obowiązków bezpieczeństwa. Przy analizie zdarzeń maszynowych należy uwzględniać zasady opisane przez Państwową Inspekcję Pracy. Żaden cel wskaźnikowy nie uzasadnia obchodzenia osłon, blokad lub procedur.