SMED nie polega na poganianiu operatora ze stoperem. Jego celem jest skrócenie czasu, w którym maszyna nie wytwarza dobrego wyrobu z powodu zmiany asortymentu. Osiąga się to przede wszystkim przez przygotowanie pracy, uproszczenie mocowań, usunięcie regulacji metodą prób i zapewnienie bezpiecznego standardu. Szybsze ruchy człowieka są ostatnim miejscem, w którym należy szukać wyniku.
Przezbrojenie zaczyna się wcześniej niż zatrzymanie maszyny i kończy później niż jej ponowny start. Obejmuje przygotowanie narzędzi i materiału, wymianę oprzyrządowania, ustawienie parametrów, pierwszą sztukę, kontrolę oraz dojście do stabilnej produkcji. Jeżeli mierzy się tylko mechaniczny demontaż, część strat zostaje poza kadrem, a raport pokazuje poprawę, której planista i następna operacja nie odczują.
Ustal, od którego do którego zdarzenia liczysz
Najbardziej użyteczna definicja operacyjna brzmi zwykle: od ostatniej dobrej sztuki poprzedniego zlecenia do pierwszej dobrej sztuki następnego, produkowanej już w stabilnych warunkach. W konkretnym zakładzie granice mogą wymagać doprecyzowania, ale muszą być jednakowe przed i po zmianie. Samo uruchomienie napędu nie oznacza zakończenia, jeśli kolejne wyroby trafiają do poprawki.
Pomiar dobrze rozbić na zdarzenia: zakończenie partii, zatrzymanie, demontaż, czyszczenie, montaż, podłączenia, ustawienie, próbę, kontrolę i akceptację. Dla każdego zapisuje się czas oraz powód opóźnienia. Materiał filmowy bywa pomocny, jeżeli zasady rejestracji są uzgodnione z pracownikami i chronią bezpieczeństwo oraz prywatność. Nagranie służy do analizy pracy, nie do szukania winnego każdej pauzy.
Jedna obserwacja może być nietypowa. Brak narzędzia, nowy operator albo awaria zmieniają wynik. Dlatego wykonuje się kilka pomiarów dla podobnej zmiany i opisuje warunki. Jeżeli asortymenty znacząco różnią się stopniem trudności, tworzy się rodziny przezbrojeń. Średnia ze zmiany łatwej i wyjątkowo złożonej nie daje dobrego standardu żadnej z nich.
Zespół powinien obejrzeć pełny przebieg i uzgodnić fakty: co czekało na maszynę, na co czekał operator, ile było regulacji oraz kiedy pojawiła się pierwsza dobra sztuka. Dopiero później nadaje czynnościom etykiety i proponuje rozwiązania.
Oddziel to, co wymaga postoju, od tego, co można przygotować wcześniej
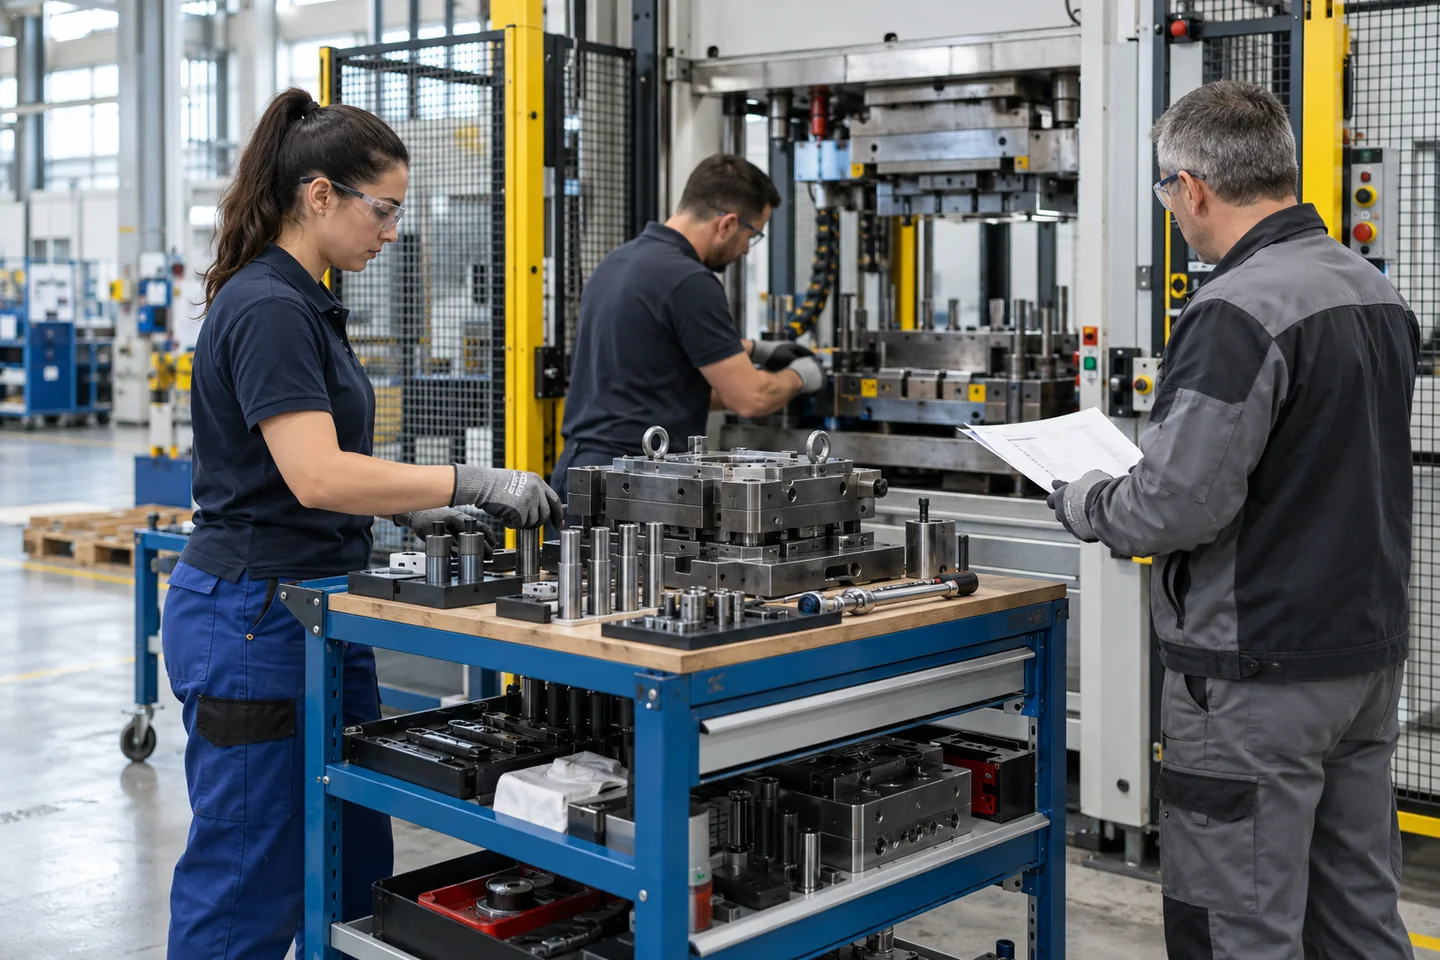
Kluczowy podział dotyczy czynności wewnętrznych i zewnętrznych. Wewnętrzne można wykonać tylko przy zatrzymanej maszynie: na przykład fizyczną wymianę formy w strefie roboczej. Zewnętrzne da się przeprowadzić, gdy poprzednie zlecenie jeszcze trwa albo po uruchomieniu następnego: skompletować narzędzia, sprawdzić dokumentację, przygotować materiał, ogrzać oprzyrządowanie lub odwieźć poprzedni zestaw.
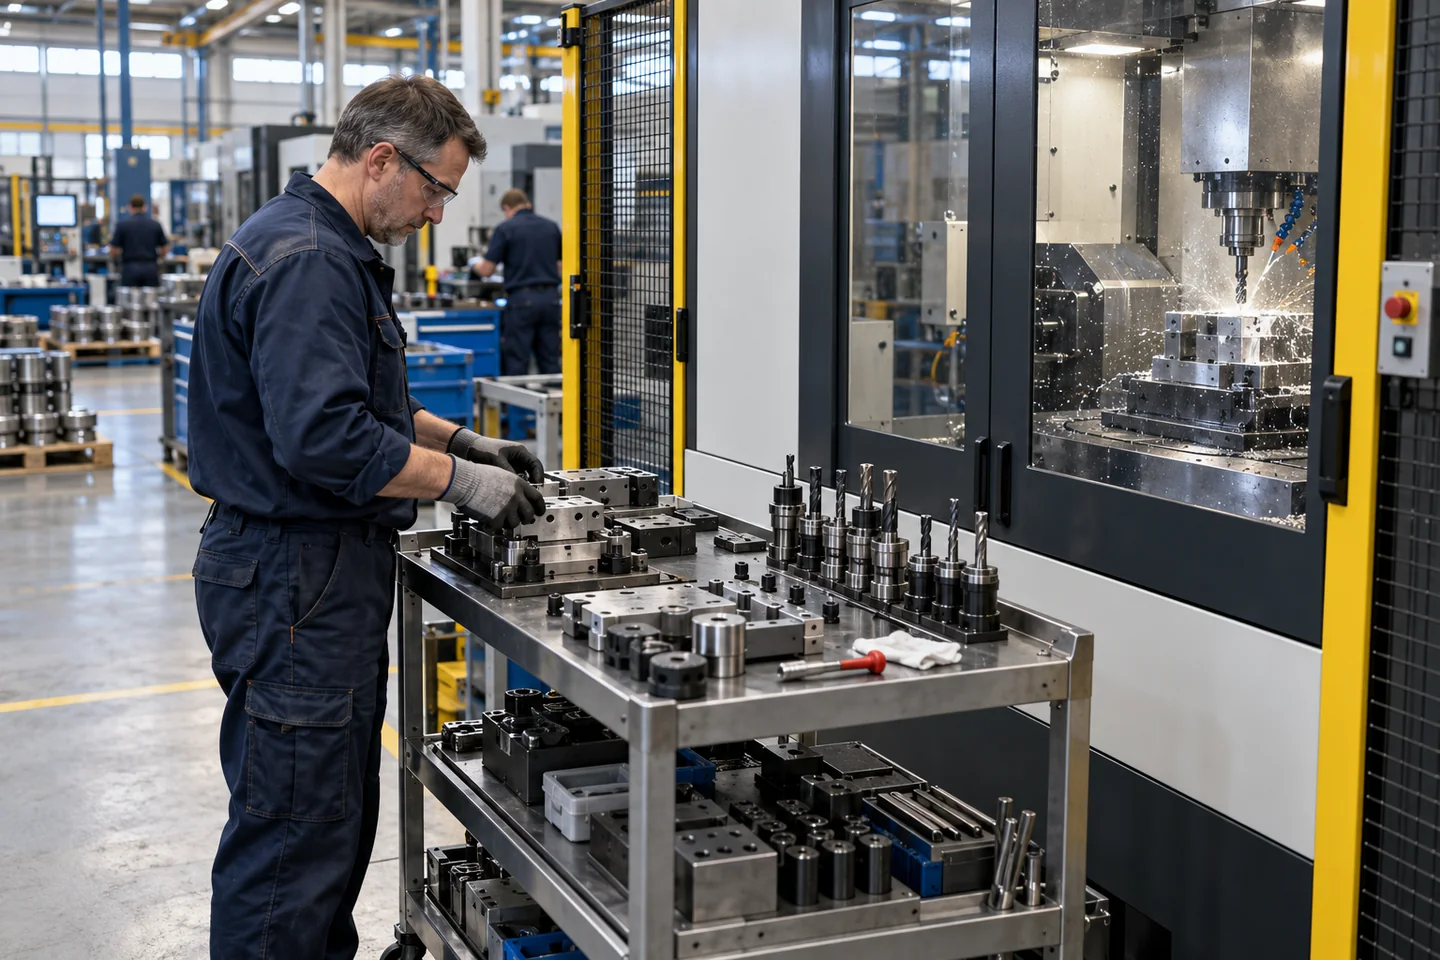
Najpierw przenosi się na zewnątrz te czynności, które już dziś nie wymagają postoju, lecz z przyzwyczajenia wykonywane są dopiero po zatrzymaniu. Może to być pobranie programu, sprawdzenie dostępności surowca, kontrola stanu nowego narzędzia czy przygotowanie wózka. Nie wolno jednak przenosić czynności kosztem zakłócania bieżącej produkcji lub tworzenia niebezpiecznej pracy równoległej.
Następny krok to przekształcanie czynności wewnętrznych w zewnętrzne. Przykładem jest wstępne ustawienie elementu w przyrządzie poza maszyną, standaryzacja przyłączy albo przygotowanie parametrów jako zweryfikowanej receptury. Taka zmiana wymaga analizy technicznej i ryzyka. Jeżeli nowe rozwiązanie ingeruje w osłony, sterowanie lub sposób dostępu, musi przejść odpowiednią ocenę; pomocna będzie procedura opisana w poradniku o ocenie ryzyka przed zmianą maszyny lub stanowiska.
Przygotowanie zewnętrzne potrzebuje właściciela i momentu uruchomienia. Lista kontrolna nie pomoże, jeśli nikt nie wie, kiedy ma skompletować wózek albo skąd dostanie sygnał o następnym zleceniu. Zasilenie materiałem trzeba uzgodnić z przepływem na hali, by skrócenie postoju nie stworzyło chaosu transportowego. Zasady tras i uzupełniania można powiązać z planem intralogistyki.
Uprość mocowanie, pozycjonowanie i regulację
Po uporządkowaniu przygotowania pozostają czynności naprawdę wykonywane podczas postoju. Analizuje się ich liczbę, kolejność i potrzebny ruch. Wielokrotne dokręcanie długich śrub, przenoszenie ciężkiego elementu z dużej odległości czy dobieranie podkładek metodą prób to kandydaci do zmiany technicznej. Rozwiązanie powinno skracać czas bez pogorszenia sztywności, dokładności i bezpieczeństwa.
Stosuje się między innymi szybkie, jednoznaczne mocowania, punkty bazowe, prowadnice, ograniczniki i przyłącza, których nie można pomylić. Celem jest uzyskanie właściwej pozycji za pierwszym razem. Jeżeli operator po każdym montażu wykonuje serię mikroregulacji, problem może leżeć w zużytym gnieździe, niestabilnej bazie, niepowtarzalnym narzędziu albo braku informacji o ustawieniu.
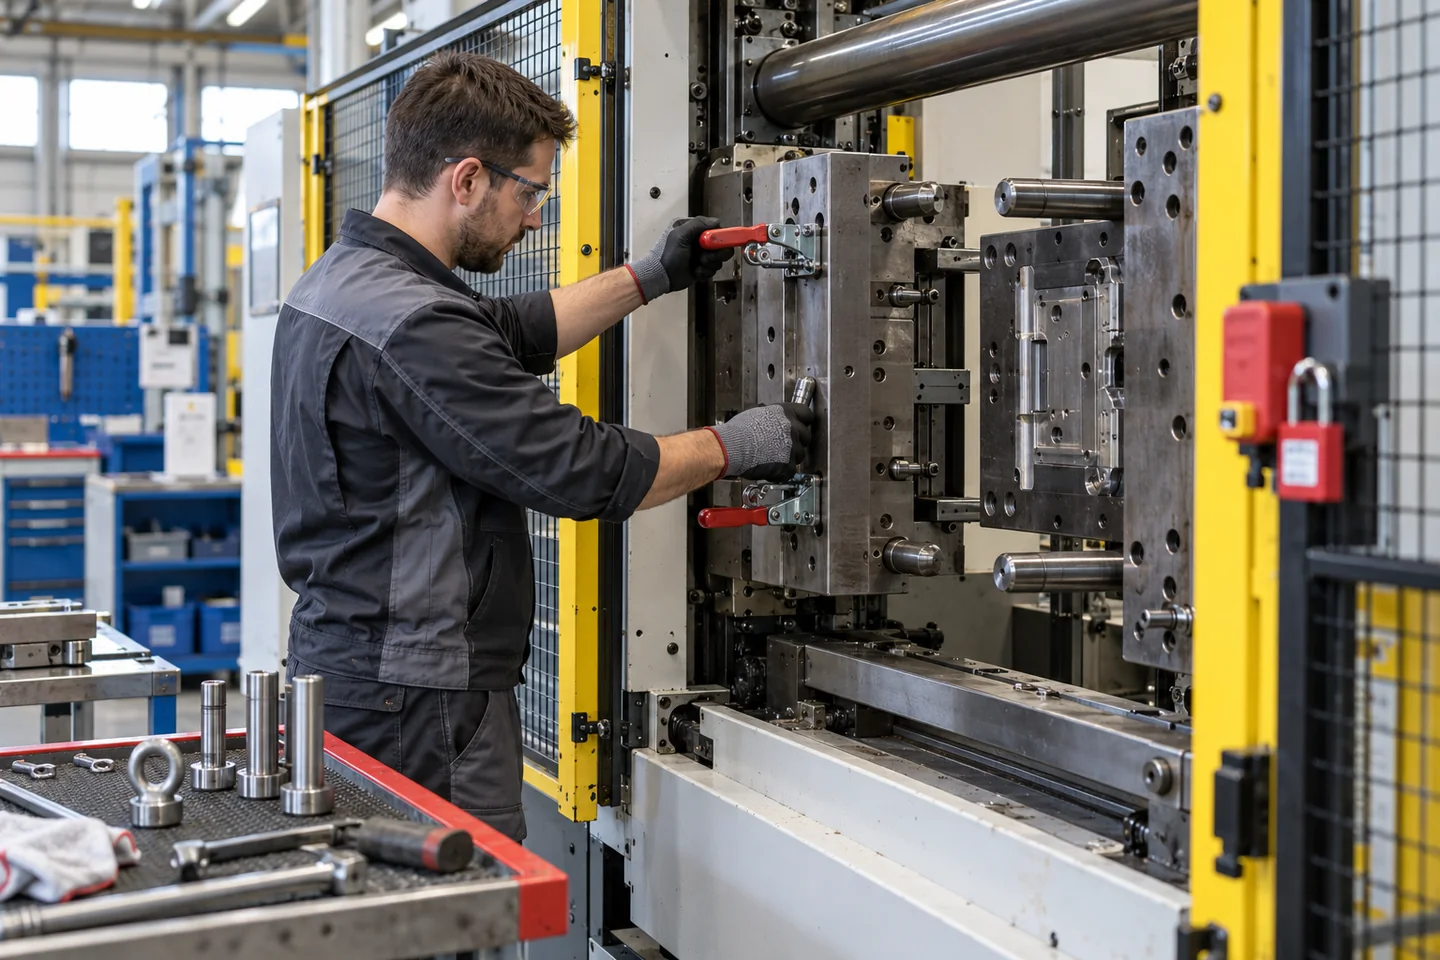
Nie należy mechanizować złej sekwencji tylko dlatego, że można kupić siłownik. Najpierw upraszcza się sposób pracy, usuwa zbędne mocowania i stabilizuje bazowanie. Dopiero później rozważa napęd lub automatyczny system wymiany. Ten sam porządek decyzji obowiązuje przy szerszej analizie automatyzacji produkcji: technologia ma rozwiązać rozpoznane ograniczenie, a nie przykryć zmienny proces.
Ruchy ciężkich elementów ocenia się wspólnie z osobami odpowiedzialnymi za BHP i utrzymanie urządzeń. Wózek, manipulator czy odkładcze miejsce muszą mieć nośność, stabilność i właściwą pozycję. Szybciej nie oznacza bliżej strefy niebezpiecznej ani z pominięciem odłączenia energii. Procedury zabezpieczenia są warunkiem standardu, nie stratą przeznaczoną do „wycięcia”.
Skróć drogę do pierwszej dobrej sztuki
W wielu procesach najdłuższa część zaczyna się po montażu. Maszyna działa, lecz zespół reguluje parametry, czeka na pomiar, wykonuje kolejne próby i wraca do ustawień. Formalnie postój się skończył, ale zdolność produkcyjna jeszcze nie wróciła. SMED musi objąć tę fazę, inaczej poprawa będzie widoczna wyłącznie w definicji wskaźnika.
Najpierw ustala się, które parametry są stałe dla produktu, które zależą od narzędzia, a które wynikają z warunków procesu. Zweryfikowane nastawy zapisuje się w wersji kontrolowanej. Oprzyrządowanie i przyrządy pomiarowe mają jednoznaczną identyfikację. Jeżeli występują korekty, operator rejestruje ich kierunek i przyczynę, by kolejne przezbrojenie nie zaczynało tej samej nauki od zera.
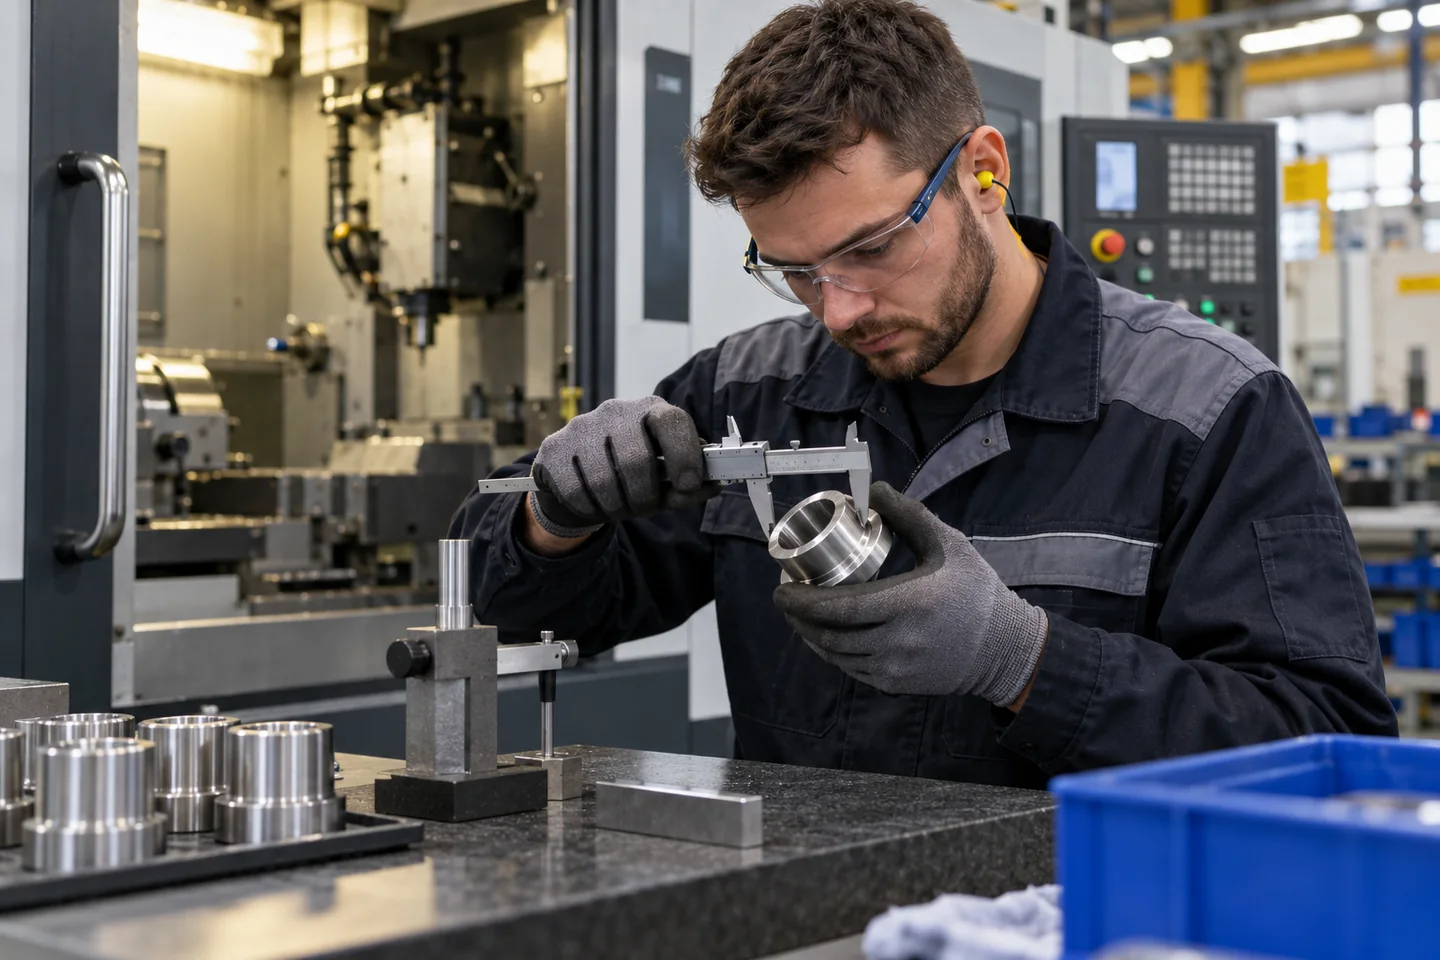
Kontrola pierwszej sztuki powinna mieć jasny zakres, dostępne przyrządy i określony czas reakcji. Jeżeli detal czeka w kolejce do laboratorium, cała maszyna może czekać razem z nim. Nie zawsze oznacza to potrzebę przeniesienia kontroli na halę. Trzeba ustalić, które cechy można bezpiecznie sprawdzić przy stanowisku, które wymagają laboratorium i jak przekazać próbkę bez zwłoki.
Wynik po zmianie warto analizować z OEE, lecz nie wolno pozwolić, by wskaźnik zakrył jakość. Skrócenie przestoju przy wzroście braków nie jest sukcesem. Poradnik o tym, jak liczyć i interpretować OEE, pomaga rozdzielić dostępność, wydajność i jakość zamiast kompensować jedną stratę drugą.
Wprowadź standard, który da się powtórzyć na każdej zmianie
Nowy przebieg powinien opisywać kolejność, role, narzędzia, punkty bezpieczeństwa i warunek zakończenia. Najlepiej, gdy instrukcja powstaje przy stanowisku i używa zdjęć rzeczywistych elementów. Nie może być tylko skróconą relacją z najszybszej próby wykonanej przez najbardziej doświadczoną osobę. Standard ma działać także przy normalnej obsadzie i typowych zakłóceniach.
| Miara | Co pokazuje | Czego nie ukrywać |
|---|---|---|
| Czas ostatnia–pierwsza dobra sztuka | Pełny skutek zmiany asortymentu | Prób i oczekiwania na akceptację |
| Czas zatrzymania technicznego | Okno bez ruchu maszyny | Produkcji niestabilnej po starcie |
| Liczba regulacji | Powtarzalność montażu i nastaw | Korekt wpisanych pod inną nazwą |
| Udział przygotowania wykonanego przed stopem | Dyscyplinę czynności zewnętrznych | Pracy przerzuconej na inną zmianę bez zasobów |
| Braki po przezbrojeniu | Jakość powrotu do procesu | Detali naprawianych poza linią |
Pilotaż najlepiej prowadzić na jednej rodzinie przezbrojeń. Zespół wykonuje kilka prób, a po każdej zapisuje odchylenia. Jeżeli wynik zależy od tego, czy jedna konkretna osoba jest na zmianie, standard nie jest jeszcze gotowy. Potrzebne może być inne ustawienie narzędzi, oznaczenie elementów albo usunięcie technicznej przyczyny regulacji.
Skrócenie przezbrojeń zmienia sposób planowania i może przenieść ograniczenie w inne miejsce. Mniejsze partie zwiększają liczbę zmian, zapotrzebowanie na transport i częstotliwość kontroli. Trzeba obserwować pełny przepływ oraz sprawdzić, czy wąskie gardło nie przesunęło się do magazynu, jakości lub następnej operacji. Pomaga w tym metoda z poradnika o szukaniu wąskiego gardła produkcji.
Po wdrożeniu właściciel procesu regularnie sprawdza kilka rzeczywistych przezbrojeń. Nie chodzi o karanie za każdą różnicę, lecz o wychwycenie zużytych mocowań, braków w wózku, zmian produktu i obejść, które pojawiły się po czasie. Standard bez utrzymania zamienia się w historyczne zdjęcie stanowiska. Wynik trwa wtedy tylko do pierwszej większej zmiany.
Najczęstsze pytania o SMED
Czy SMED oznacza przezbrojenie krótsze niż dziesięć minut?
Nazwa metody odwołuje się do jednocyfrowej liczby minut, ale praktyczny cel ustala się dla procesu. Najważniejsza jest systematyczna redukcja czasu od ostatniej do pierwszej dobrej sztuki przy zachowaniu bezpieczeństwa i jakości.
Czy do analizy trzeba nagrywać operatora?
Nie. Film ułatwia rozpisanie równoległych czynności, lecz można prowadzić obserwację z chronometrażem i arkuszem zdarzeń. Jeśli powstaje nagranie, zasady użycia materiału powinny być jawne i uzgodnione.
Od którego przezbrojenia zacząć?
Dobrym kandydatem jest częsta zmiana, która ogranicza plan, ale jest na tyle stabilna, by wykonać kilka porównań. Najdłuższe przezbrojenie w zakładzie nie zawsze jest najlepszym pilotem, jeżeli zdarza się raz w roku.
Czy szybkozłącza i zaciski zawsze skrócą czas?
Tylko gdy odpowiadają rzeczywistej stracie i spełniają wymagania techniczne. Źle dobrane mogą pogorszyć powtarzalność lub bezpieczeństwo. Najpierw trzeba rozpoznać liczbę ruchów, siły, bazowanie i przyczynę regulacji.
Jak nie przerzucić dodatkowej pracy na operatora?
Dla każdej czynności zewnętrznej należy wskazać rolę, czas i sygnał rozpoczęcia. Jeśli przygotowanie ma odbywać się podczas bieżącej produkcji, trzeba sprawdzić, czy operator rzeczywiście ma na to dostępny czas i bezpieczne warunki.