Intralogistyka zaczyna się przed bramą magazynu i kończy dopiero wtedy, gdy właściwy materiał, informacja i pojemnik znajdą się w potrzebnym miejscu. Sam zakup wózka, regału lub systemu nie uporządkuje przepływu, jeśli nie wiadomo, co uruchamia uzupełnienie, gdzie wolno odkładać jednostkę i kto reaguje na wyjątek.
Projekt powinien objąć dostawę, przyjęcie, kontrolę, magazyn, przygotowanie, transport na linię, zwroty, odpad i odbiór wyrobu. Najpierw obserwuje się rzeczywiste trasy oraz oczekiwanie. Dopiero potem zmienia układ. Linia narysowana na planie nie pokaże zablokowanego przejścia, pustego pojemnika i ręcznego poszukiwania partii.
Mapuj materiał, ludzi, informacje i puste opakowania
Dla wybranej rodziny produktu należy przejść od rozładunku do wysyłki. Zapisuje się każde odłożenie, skan, kontrolę, przepakowanie i oczekiwanie. Osobno śledzi się pusty pojemnik, paletę i odpad. Brak zwrotnej logistyki opakowań często powoduje, że produkcja nie ma w co odkładać dobrych sztuk.
Trasę mierzy się odległością, czasem i liczbą obsłużonych jednostek. Warto rozróżnić regularny milk run, wezwanie doraźne i transport awaryjny. Duży udział pilnych przejazdów może wskazywać niewłaściwy poziom uzupełnienia, brak dyscypliny odkładania albo niestabilny plan.
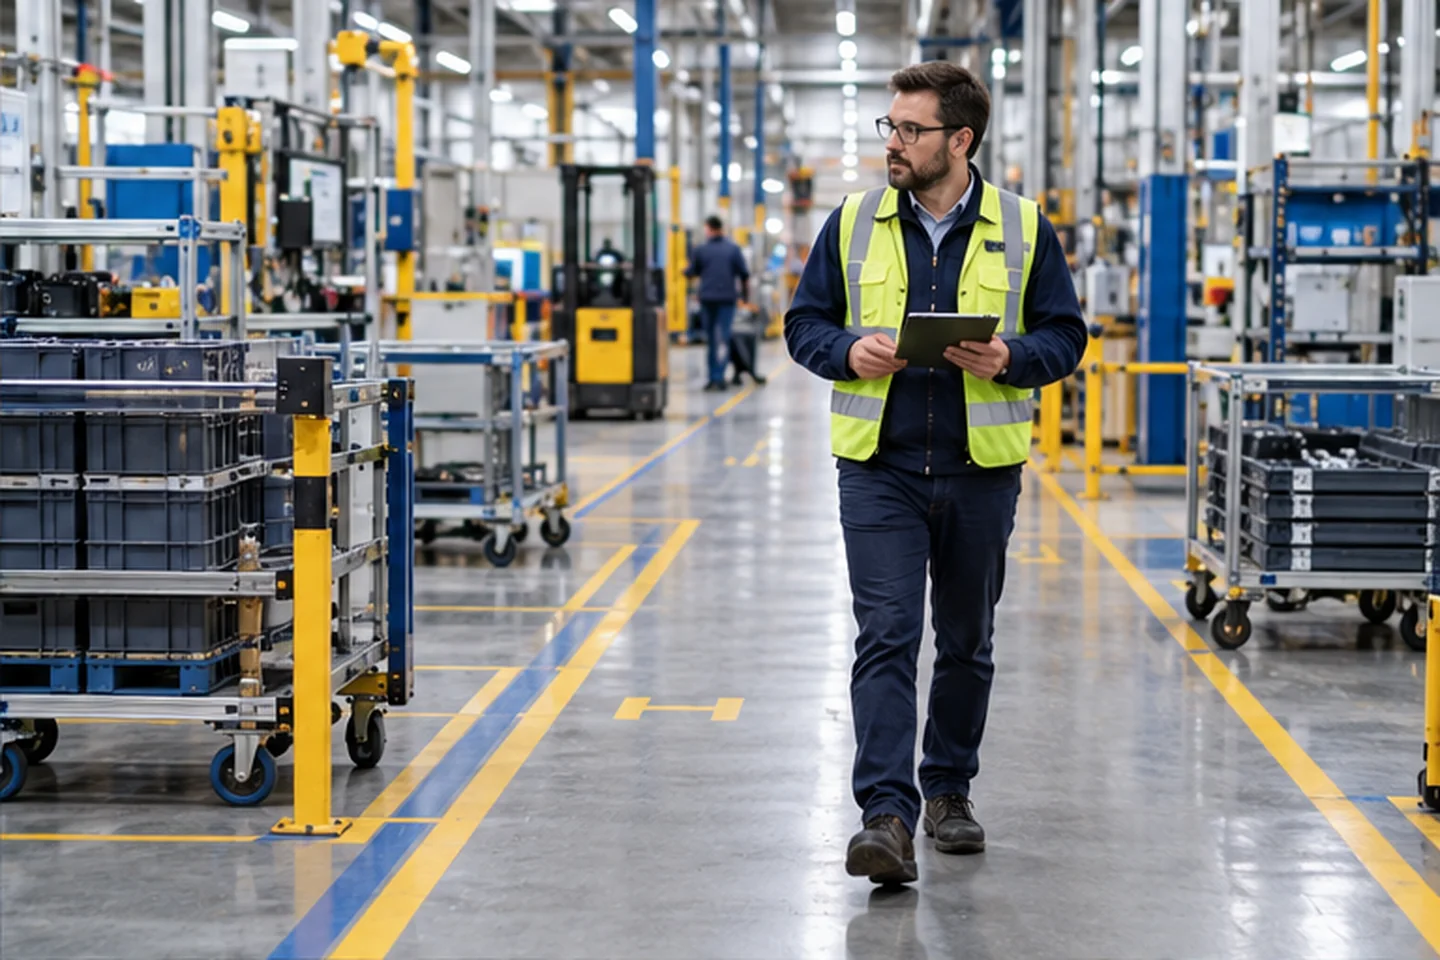
Na mapie trzeba zaznaczyć skrzyżowania pieszych i pojazdów, drzwi, bramy, miejsca ograniczonej widoczności, strefy ładowania oraz odkładania. Bezpieczeństwo wyznacza dopuszczalne rozwiązanie. Skrócenie trasy o kilka metrów nie jest korzyścią, jeśli zwiększa liczbę konfliktów.
Informacja powinna docierać razem z właściwą jednostką. Etykieta, status jakościowy i zlecenie muszą być czytelne w punkcie decyzji. Materiał fizycznie dostarczony, ale zablokowany lub nieidentyfikowalny nie zasila procesu. Zasady łączenia tożsamości opisuje poradnik o traceability.
Arkusz obserwacji trasy
- jednostka transportowa, masa, wymiary i sposób chwytania;
- punkt startu, cel, odległość i typowy czas przejazdu;
- częstotliwość, liczba jednostek i udział wezwań pilnych;
- oczekiwanie, przepakowanie oraz poszukiwanie miejsca;
- skrzyżowania, cofanie, ograniczona widoczność i piesi;
- status informacji, pustych opakowań, zwrotów oraz odpadu.
Nadaj buforom pojemność, status i regułę pierwszeństwa
Każdy bufor powinien mieć powód: ochrona przed krótką zmiennością, zebranie partii, oczekiwanie na kontrolę albo rozdzielenie strumieni. Pojemność należy określić fizycznie i informacyjnie. „Odłożyć obok” szybko rozszerza strefę na przejście i miesza statusy.
Limit można wyrazić liczbą pojemników lub czasem pracy następnego procesu. Druga miara pomaga zobaczyć, ile ochrony rzeczywiście daje zapas przy różnym miksie. Zbyt mały bufor zwiększa ryzyko głodzenia, zbyt duży ukrywa problemy, wydłuża czas przejścia i utrudnia kontrolę partii.
Jednostka transportowa powinna pasować do części, procesu, środka transportu i stanowiska. Trzeba sprawdzić masę pełnego pojemnika, stabilność, możliwość piętrowania, czyszczenie i ochronę produktu. Pojemnik zoptymalizowany dla magazynu może wymuszać nieergonomiczne sięganie na linii.
Status musi być widoczny i jednoznaczny: oczekujący, zwolniony, zablokowany, odpad, pusty. Kolor może wspierać, ale nie powinien być jedyną informacją. Strefy fizyczne, etykieta i system muszą się zgadzać. Materiał zablokowany nie może znaleźć się w strefie pobrania przez brak miejsca.
Reguła kolejki określa, który materiał pobiera się pierwszy i kiedy wolno odstąpić. FIFO nie zawsze pasuje do produktu, ale brak jakiejkolwiek reguły sprzyja pozostawianiu trudnych partii. Wyjątek powinien mieć właściciela i ślad, szczególnie gdy wpływa na termin lub trwałość materiału.
| Obszar | Reguła do ustalenia | Objaw braku standardu |
|---|---|---|
| bufor przy linii | minimum, maksimum i sygnał uzupełnienia | pilne telefony oraz nadmiar pojemników |
| strefa jakości | status, uprawnienie i warunek zwolnienia | mieszanie materiału dobrego i oczekującego |
| puste opakowania | zwrot, kontrola i czyszczenie | brak pojemnika przy gotowym produkcie |
| trasa wózka | kierunek, pierwszeństwo i punkty zatrzymania | cofanie oraz konflikty z pieszymi |
Zaprojektuj sygnał uzupełnienia i reakcję na brak
Sygnał może wynikać z pustego miejsca, karty, skanu, zużycia lub harmonogramu. Powinien pojawiać się z wyprzedzeniem obejmującym czas pobrania, przygotowania i transportu. Jeśli operator zgłasza brak dopiero przy ostatniej sztuce, proces będzie zależał od szybkiej reakcji i tworzył transporty awaryjne.
Poziom uzupełnienia wynika ze zużycia, zmienności i czasu dostawy wewnętrznej. Wartości trzeba sprawdzić dla rodziny produktu i okresowo korygować. Logikę zapasu można powiązać z poradnikiem o punkcie ponownego zamówienia, pamiętając o ograniczeniach miejsca na hali.
Trasa cykliczna stabilizuje pracę, jeśli ma znany takt, punkty i pojemność. Nie powinna być przerywana każdym zgłoszeniem pilnym. Wyjątki należy obsługiwać osobnym trybem, a ich przyczyny analizować. Jeśli awaryjny transport staje się codziennością, standardowy plan nie odpowiada zużyciu.
Przygotowanie zestawów może ograniczyć szukanie na stanowisku, ale wymaga jakości kompletacji i obsługi zmian zlecenia. Zestaw z brakującą małą częścią nadal zatrzyma pracę. Potrzebna jest kontrola, możliwość zwrotu oraz ślad partii. Nie należy tworzyć dużych zestawów dużo wcześniej bez oceny zamrożonego zapasu.
Brak materiału powinien mieć kod przyczyny: nieuruchomiony sygnał, opóźnione pobranie, brak magazynowy, błąd lokalizacji, blokada jakości lub nagły wzrost zużycia. Ogólny kod „logistyka” nie pozwala działać. Dane można zestawić z postojami w OEE, ale źródła czasu muszą być zsynchronizowane.
Zmiana planu produkcji powinna automatycznie lub proceduralnie aktualizować zapotrzebowanie i zatrzymywać niepotrzebne dostawy. W przeciwnym razie przy linii gromadzi się materiał do anulowanego zlecenia, a brak miejsca blokuje właściwy produkt. Odpowiedzialność za komunikację zmiany musi być jednoznaczna.
Zmieniaj układ na podstawie prób i bezpiecznych scenariuszy
Przed przesunięciem regału lub wyznaczeniem drogi warto przetestować układ oznaczeniem tymczasowym oraz rzeczywistą jednostką. Sprawdza się promień skrętu, widoczność, otwieranie bram, miejsce zatrzymania i przejście pieszego. Próba nie może tworzyć niezatwierdzonej trasy w czasie normalnego ruchu.
Środki transportu dobiera się do masy, odległości, posadzki, nachylenia, częstotliwości i sposobu załadunku. Automatyczny wózek nie naprawi chaotycznych punktów odkładania. Najpierw potrzebne są stabilne trasy, standard pojemnika i reakcja na przeszkodę. Integracja wymaga odrębnej oceny ryzyka.
Strefy ładowania baterii, postoju i serwisu powinny być uwzględnione w przepływie. Urządzenie niedostępne z powodu ładowania zmienia zdolność transportu. Potrzebny jest harmonogram, zastępstwo i kontrola stanu, a nie przypadkowe podłączanie w wolnym miejscu.
Wdrożenie prowadzi się obszarem i zmianą. Operatorzy, magazynierzy oraz kierowcy powinni przejść trasę, poznać pierwszeństwo i wyjątki. Pierwsze dni wymagają obserwacji, bo nowe miejsce odkładania może blokować widok albo powodować dodatkowe sięganie niewidoczne na planie.
Efekt mierzy się czasem dostarczenia, liczbą transportów awaryjnych, brakiem materiału, długością tras, uszkodzeniami i zdarzeniami bezpieczeństwa. Spadek kilometrów bez poprawy dostępności materiału nie jest pełnym sukcesem. Podobnie większe wypełnienie wózka może wydłużyć oczekiwanie.
Po zmianie przepływu trzeba sprawdzić, czy nie przesunięto problemu do przyjęcia, pakowania lub zwrotów. Powiązanie z analizą wąskiego gardła pomaga ocenić wpływ na cały strumień, a nie tylko lokalny czas transportu.
Regały i miejsca odkładcze powinny mieć przypisaną nośność, dopuszczone jednostki i sposób kontroli. Wprowadzenie nowego pojemnika może zmienić obciążenie oraz stabilność. Uszkodzenie konstrukcji, palety lub posadzki należy zgłaszać i zabezpieczać zgodnie z lokalną procedurą, a nie omijać kolejnym przejazdem.
Przyjęcie dostawy warto umawiać z rzeczywistą zdolnością rozładunku oraz kontroli. Samochód oczekujący przed bramą jest częścią czasu przepływu, podobnie jak paleta stojąca bez statusu. Awizacja powinna zawierać informacje potrzebne do przygotowania miejsca i właściwego środka rozładunku.
Zwroty z linii muszą zachować identyfikację, ilość i status. Otwarty pojemnik nie powinien wracać automatycznie do zapasu dostępnego. Trzeba określić warunki kontroli, przepakowania oraz ponownego wydania. Bez tego magazyn pokazuje ilość, której produkcja nie może bezpiecznie użyć.
Odpad i opakowania jednorazowe wymagają osobnej trasy, aby nie krzyżowały się z czystym materiałem ani nie blokowały punktu pracy. Częstotliwość odbioru powinna odpowiadać tempu powstawania. Przepełniony pojemnik tworzy dodatkowe ruchy i może utrudnić dostęp do stanowiska.
Wskaźnik wykorzystania środka transportu trzeba interpretować ostrożnie. Wózek pełny w stu procentach może czekać na skompletowanie, podczas gdy linia potrzebuje jednej pilnej jednostki. Celem jest terminowy, bezpieczny przepływ przy rozsądnym koszcie, nie maksymalne zapełnienie każdego przejazdu.
Najczęstsze pytania o intralogistykę
Czy najkrótsza trasa jest najlepsza?
Nie zawsze. Musi być bezpieczna, przewidywalna i odpowiadać punktom odbioru. Jednokierunkowa, nieco dłuższa trasa może ograniczyć cofanie i konflikty.
Jak ustalić wielkość bufora?
Na podstawie zużycia, zmienności, czasu uzupełnienia, miejsca i ryzyka zatrzymania. Należy ją wyrazić także w czasie pracy procesu oraz przetestować przy rzeczywistym miksie.
Czy system wywołań rozwiąże braki?
Tylko jeśli sygnał pojawia się odpowiednio wcześnie, ma właściciela i prowadzi do dostępnego materiału. Nie naprawi błędnej lokalizacji, braku zapasu ani niejasnego statusu.
Kiedy warto wdrożyć wózki autonomiczne?
Po ustabilizowaniu tras, jednostek, punktów i wyjątków oraz ocenie bezpieczeństwa. Technologia powinna rozwiązywać policzony problem, a nie zastępować podstawowy standard.
Jak ograniczyć pilne transporty?
Rejestrować ich przyczyny, poprawić punkt sygnału, poziomy, plan i kompletność. Wyjątki trzeba obsługiwać, ale ich częstotliwość powinna prowadzić do korekty systemu.
Źródła i bezpieczeństwo transportu
Organizacja ruchu na hali i użytkowanie urządzeń muszą uwzględniać wymagania bezpieczeństwa pracy. Materiały dla pracodawców i zasady dotyczące maszyn publikuje Państwowa Inspekcja Pracy. Projekt trasy oraz dobór środka transportu wymagają oceny konkretnych warunków zakładu.