Pierwszy proces do automatyzacji nie musi być największym wąskim gardłem zakładu. Powinien natomiast dawać się dobrze obserwować, mieć stabilne wejście i pozwalać na bezpieczny test. Jeśli zmienność produktu, brak danych albo częste ręczne decyzje nie są jeszcze opisane, zakup technologii może jedynie przyspieszyć powstawanie kolejki w następnym miejscu.
Zanim powstanie specyfikacja, obserwuj pełny cykl
Analiza musi obejmować pracę maszyny, operatora i otoczenia. Czas samej operacji bywa tylko częścią cyklu. Dochodzi pobranie materiału, ustawienie, kontrola, odkładanie, zmiana wariantu, usuwanie drobnych zakłóceń oraz oczekiwanie na decyzję. Automatyzacja jednego ruchu ma niewielki wpływ, jeżeli stanowisko przez większość czasu czeka na komponent lub zwolnienie kolejnego etapu.
Warto zapisywać przyczyny przerw, nie tylko ich długość. Ta sama minuta postoju może wynikać z braku materiału, korekty ustawienia, kontroli jakości albo blokady downstream. Każda z tych przyczyn wymaga innej odpowiedzi. Technologia na stanowisku nie rozwiąże problemu planowania dostaw, a szybsza operacja może zwiększyć zapas przed wolniejszym etapem.
Arkusz obserwacji kandydata do automatyzacji
- co rozpoczyna i kończy pojedynczy cykl;
- jakie warianty produktu przechodzą przez stanowisko;
- które decyzje wymagają oceny człowieka;
- skąd przychodzi materiał i dokąd trafia wynik;
- jak wykrywana jest niezgodność i co dzieje się później;
- które zakłócenia występują regularnie, a które są incydentalne;
- jak proces wraca do bezpiecznego stanu po przerwie.
Dobry kandydat łączy powtarzalność z kontrolowanym ryzykiem
Proces jest łatwiejszy do pilotażu, gdy materiał wejściowy ma przewidywalną postać, kryterium poprawności jest jawne, a liczba wariantów pozostaje ograniczona. Potrzebny jest również sposób ręcznego lub alternatywnego wykonania pracy w razie zatrzymania testu. Bez niego presja utrzymania produkcji wymusi pozostawienie niedojrzałego rozwiązania.
Wybór wyłącznie na podstawie uciążliwości pracy może być mylący. Zadanie monotonne bywa dobrym kandydatem, ale najpierw trzeba rozpoznać czynności wymagające zręczności, oceny wizualnej albo adaptacji do niestabilnego detalu. To właśnie ukryte decyzje operatora sprawiają, że pozornie prosty proces trudno opisać maszynie.
Ocena wyniku bez wymyślonego ROI
Kalkulacja powinna opierać się na danych z konkretnego procesu. Oprócz wydajności trzeba uwzględnić przezbrojenia, odrzuty, pracę utrzymania, zużycie materiału, dostępność części, szkolenie oraz czas powrotu po awarii. Jeżeli tych informacji nie ma, uczciwym wynikiem analizy jest lista danych do zebrania, a nie precyzyjny okres zwrotu.
Pilot powinien mieć kryteria jakościowe i operacyjne. Liczy się stabilność wyniku, przewidywalność zatrzymania, czytelność alarmów, możliwość ręcznej interwencji oraz wpływ na kolejne stanowisko. Trzeba również sprawdzić, czy rozwiązanie nie przenosi pracy z operatora na technika lub kontrolę jakości bez pokazania tego w bilansie.
Ta logika jest bliska zasadzie stosowanej przy projektowaniu elektronicznego obiegu dokumentów: najpierw opisuje się wejście, role, wyjątki i pomiar, dopiero później dobiera narzędzie. W produkcji dochodzą ryzyko fizyczne i wymagania bezpieczeństwa, więc projekt musi być oceniony przez osoby z właściwymi kompetencjami dla danego stanowiska.
Obserwację warto prowadzić na różnych zmianach i dla różnych wariantów. Jedna godzina stabilnej produkcji nie pokazuje rozruchu, końca partii, braku obsady ani dostawy komponentu o gorszej jakości. Operatorzy powinni opisać nie tylko standard, lecz także momenty, w których muszą rozpoznać dźwięk, opór, zapach albo nietypowe zachowanie materiału. Taka wiedza bywa nieobecna w instrukcji, a ma znaczenie dla specyfikacji.
Mapa procesu musi mieć granice. Jeśli analiza zaczyna się dopiero przy czujniku maszyny, można pominąć ręczne przygotowanie pojemników lub kontrolę dokumentu. Jeśli kończy się przy odłożeniu detalu, nie pokaże problemów pakowania i odbioru. Granicę należy umieścić tak, aby obejmowała zdarzenia decydujące o przepływie i jakości.
Warto porównać dane systemowe z obserwacją. Status „praca” może obejmować czas, w którym maszyna czeka na ręczne odebranie produktu, a „awaria” — krótką korektę materiału. Definicje zdarzeń powinny zostać uzgodnione przed obliczeniami. Pomocny jest w tym poradnik o liczeniu OEE.
Dobry pilot ma właściciela biznesowego i technicznego. Pierwszy pilnuje problemu, kosztu oraz wpływu na klienta, drugi bezpieczeństwa, integracji i utrzymania. Operator powinien uczestniczyć w próbach od początku. Rozwiązanie projektowane bez osoby, która codziennie przywraca proces po zakłóceniu, zwykle ma niepełny katalog sytuacji.
W ocenie kandydata trzeba uwzględnić częstotliwość zmian produktu. Automatyzacja może skrócić cykl, ale wydłużyć przezbrojenie i zwiększyć koszt małych partii. W takim przypadku kryterium pilota powinno obejmować czas zmiany wariantu, liczbę nastaw, ryzyko błędnego programu i pierwszą dobrą sztukę po wznowieniu.
Nie każda korzyść musi oznaczać redukcję zatrudnienia. Uzasadnieniem może być ograniczenie ekspozycji na zagrożenie, poprawa powtarzalności, możliwość rejestrowania parametrów lub odciążenie pracownika od czynności ciężkiej. Korzyść należy nazwać i zmierzyć, a nie zamieniać po fakcie, gdy zakładany wzrost wydajności się nie pojawi.
Projektuj integrację, bezpieczne stany i odbiór od początku
Specyfikacja powinna opisywać materiał wejściowy, wynik, interfejsy, sygnały, format danych, media, dostęp serwisowy oraz odpowiedzialność za sąsiednie urządzenia. Szczególnie ważne są sytuacje graniczne: brak detalu, podwójne podanie, utrata komunikacji, otwarcie osłony i zanik zasilania. Dla każdej określa się oczekiwany stan oraz sposób wznowienia.
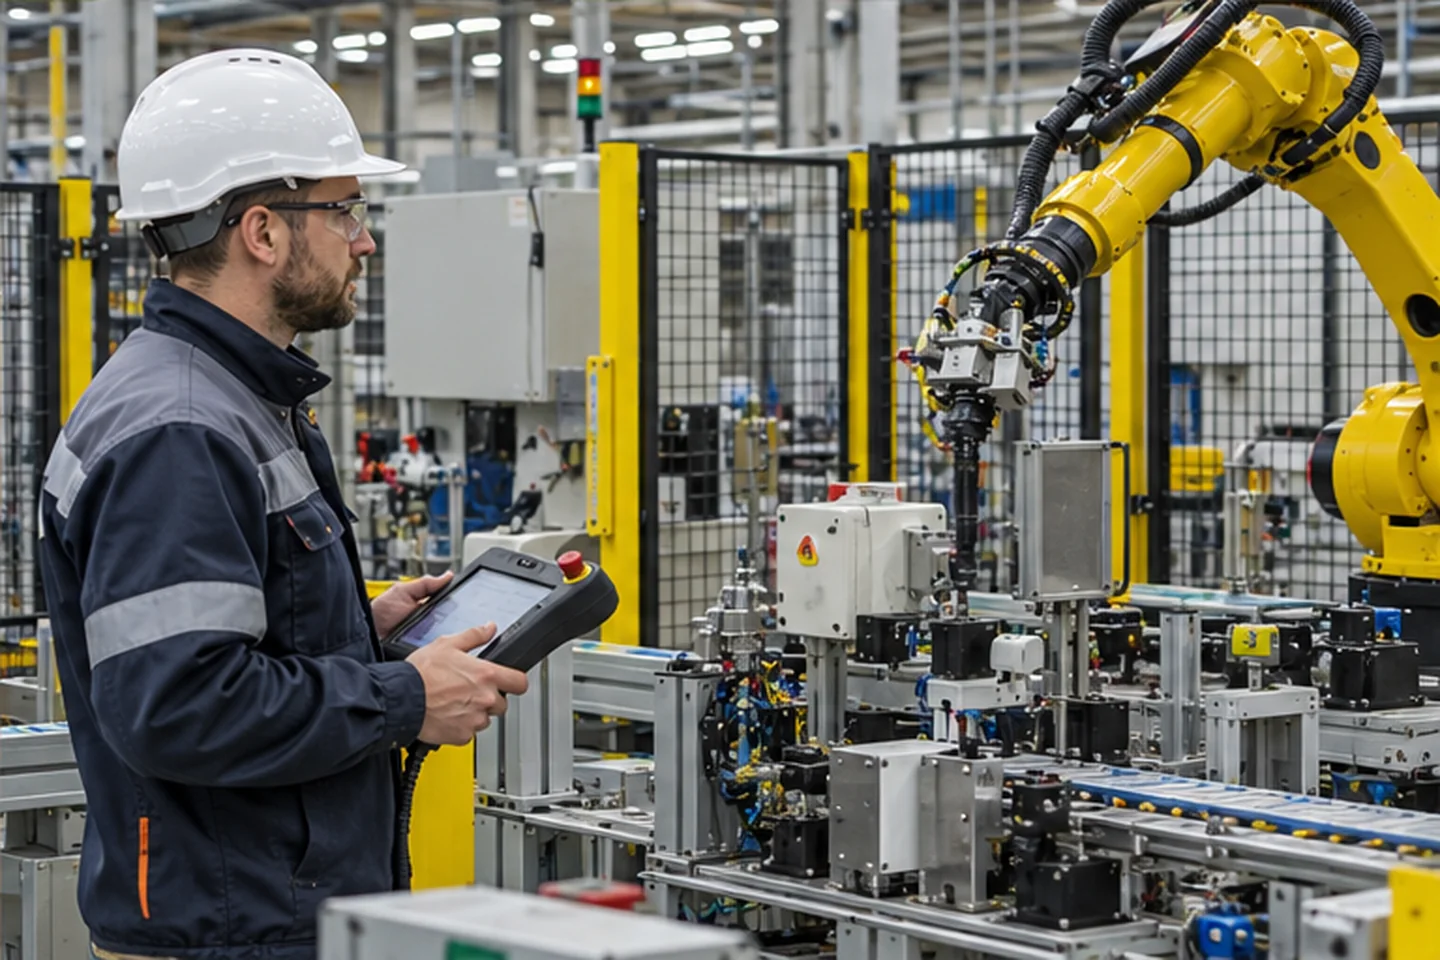
Zmiana stanowiska wymaga ponownej oceny ryzyka całego układu. Sam robot, chwytak lub przenośnik może mieć dokumentację producenta, ale ich połączenie tworzy nowe interakcje. Analizę trzeba wykonać zgodnie z rolami i wymaganiami właściwymi dla konkretnego rozwiązania. Pomocna w przygotowaniu procesu jest lista z poradnika o ocenie ryzyka maszyny.
Tryb ręczny nie może oznaczać swobodnego obchodzenia środków ochronnych. Zakres ruchu, prędkość, sterowanie, uprawnienia i warunki obecności człowieka określa projekt bezpieczeństwa. Procedura uwalniania zacięcia powinna działać w presji produkcyjnej, a nie tylko wyglądać poprawnie na prezentacji.
Wymagania utrzymania obejmują dostęp do podzespołów, diagnostykę, kopie programów, listę części, narzędzia oraz poziomy uprawnień. Dostawca powinien wskazać elementy o długim terminie dostawy i sposób odtworzenia konfiguracji. Nowe urządzenie bez przygotowanego serwisu może zwiększyć zależność zakładu od jednej osoby.
Odbiór fabryczny i odbiór w zakładzie muszą mieć scenariusze. Próbuje się nominalnej pracy, wariantów produktu, przezbrojenia, braków materiału, błędów czujników, zatrzymania oraz wznowienia. Kryteria powinny określać liczbę cykli, dopuszczalne niezgodności i sposób dokumentowania, ale wartości wynikają z realnego procesu, nie z uniwersalnej tabeli.
Dane z pilota trzeba zestawić z punktem odniesienia. Jeśli wzrosła liczba dobrych sztuk, ale także zapas przed następnym etapem, wynik nie jest pełny. Jeżeli operator odzyskał czas, należy sprawdzić, do jakiego zadania został wykorzystany. Powiązanie z analizą wąskiego gardła chroni przed lokalną optymalizacją.
Po uruchomieniu potrzebny jest okres stabilizacji i rejestr zmian. Modyfikacja chwytaka, programu, materiału albo prędkości może wpłynąć na bezpieczeństwo i jakość. Każda zmiana powinna mieć właściciela, test i aktualizację dokumentacji. Hasło serwisowe lub tymczasowe obejście pozostawione po rozruchu nie może stać się normalnym sposobem pracy.
Decyzja o skalowaniu powinna zapaść dopiero po potwierdzeniu powtarzalności na wymaganym asortymencie. Kopiowanie rozwiązania na kolejne stanowiska bez uwzględnienia różnic w zasilaniu, ergonomii, kompetencjach i przepływie powiela także błędy pilota. Wzorzec wdrożenia powinien zawierać nie tylko sprzęt, lecz również szkolenie, odbiory, dane i utrzymanie.
Identyfikacja produktu i partii musi zostać uzgodniona przed integracją. Automat nie powinien przetwarzać detalu, jeśli nie potrafi potwierdzić właściwego programu albo statusu materiału. Zakres rejestracji można oprzeć na zasadach opisanych w poradniku o traceability w produkcji.
W projekcie trzeba przewidzieć zarządzanie dostępem. Operator, technolog, utrzymanie i dostawca nie potrzebują tych samych uprawnień. Zmiana receptury, prędkości lub progów alarmowych powinna pozostawiać ślad odpowiedni do ryzyka procesu. Konta współdzielone utrudniają wyjaśnienie incydentu i bezpieczne odebranie dostępu po zakończeniu serwisu.
Ostateczny bilans obejmuje też energię, sprężone powietrze, odpady, powierzchnię i wymagane media. Szybsza maszyna może mieć długi czas rozgrzewania albo generować odrzut podczas startu. Te warunki należy mierzyć na cyklu odpowiadającym rzeczywistej partii, a nie tylko podczas krótkiej demonstracji z najlepszym materiałem.
Najczęstsze pytania o automatyzację produkcji
Czy zawsze zaczynać od wąskiego gardła?
Nie. Proces ograniczający wynik może być zbyt zmienny lub ryzykowny na pierwszy pilot. Czasem lepiej wybrać stabilny fragment, zbudować kompetencje i zebrać dane, a następnie wrócić do głównego ograniczenia.
Jak długo obserwować proces?
Tak długo, aby zobaczyć istotne warianty, zmiany, przezbrojenia i zakłócenia. Jedna liczba godzin nie pasuje do wszystkich zakładów. Zakres obserwacji musi odpowiadać rytmowi zamówień oraz sezonowości.
Czy robot rozwiąże problem braku pracowników?
Może przejąć określone, opisane czynności, ale wymaga obsługi, utrzymania i kompetencji integracyjnych. Najpierw należy policzyć pełny bilans pracy i sprawdzić, które decyzje człowieka pozostają.
Co wpisać do kryteriów odbioru?
Wynik jakościowy, stabilność cyklu, przezbrojenie, reakcje na zakłócenia, bezpieczne stany, dane oraz dokumentację. Konkretne wartości muszą wynikać z procesu i uzgodnionej specyfikacji.
Kiedy pilot można uznać za udany?
Gdy przez uzgodniony okres spełnia kryteria, nie przenosi ukrytych kosztów dalej i ma przygotowane bezpieczne utrzymanie. Sam pokaz pojedynczego cyklu nie potwierdza gotowości produkcyjnej.
Źródła i bezpieczeństwo
Materiały dotyczące bezpieczeństwa użytkowania maszyn publikuje Państwowa Inspekcja Pracy. Każde wdrożenie należy oceniać dla konkretnego układu, zakresu modyfikacji oraz ról prawnych; poradnik nie zastępuje oceny zgodności, oceny ryzyka ani projektu wykonanego przez osoby z właściwymi kompetencjami.