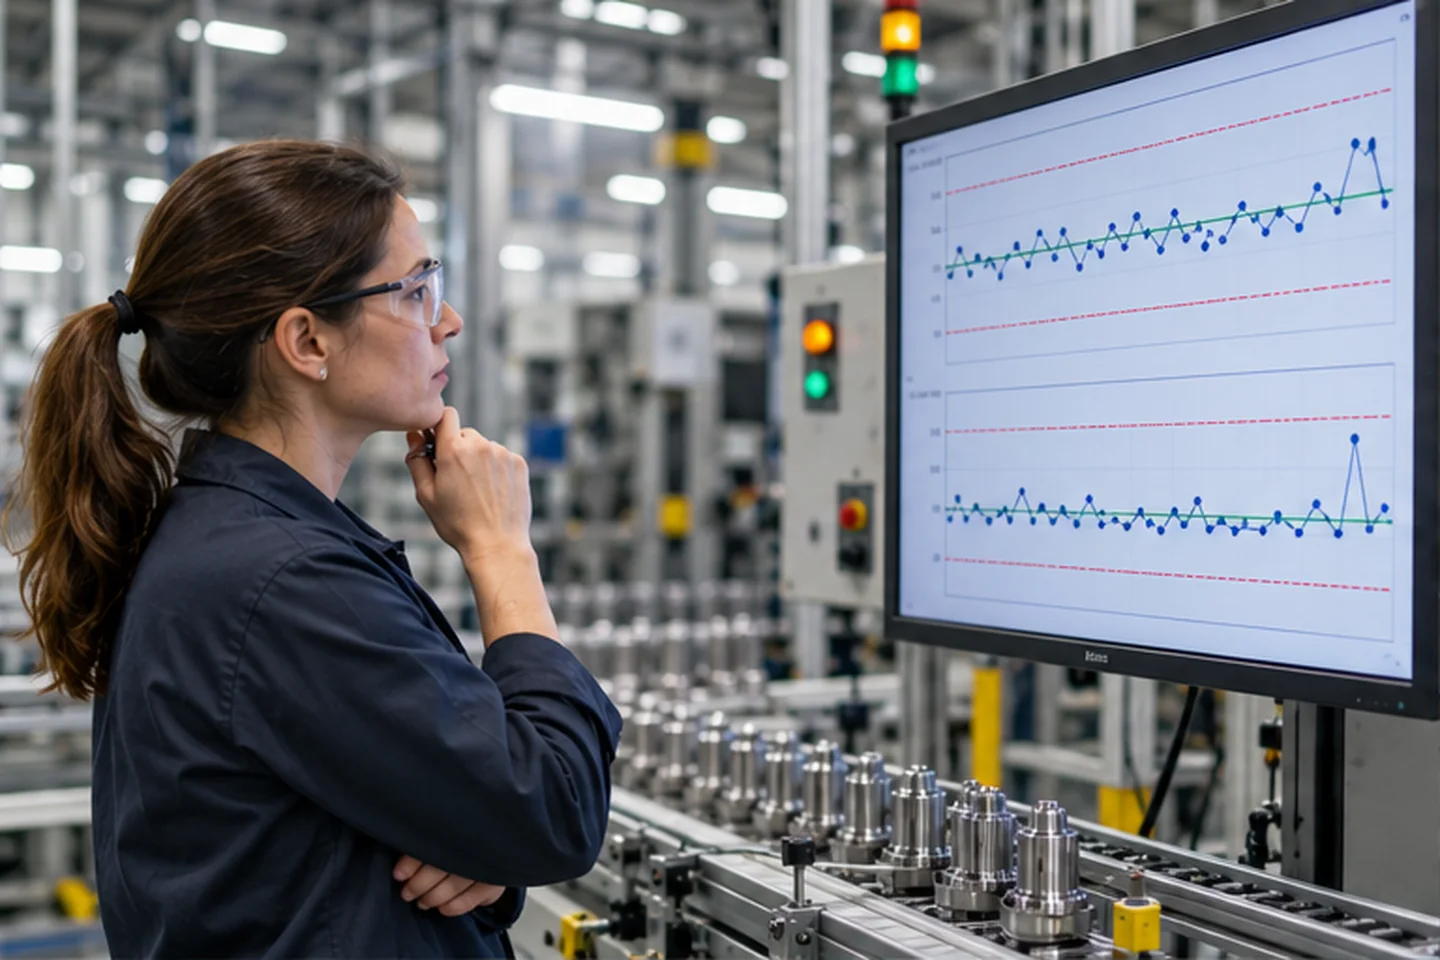
Karta kontrolna nie jest wykresem z granicami tolerancji. Pokazuje zachowanie procesu w kolejności czasu i pomaga odróżnić zwykłą zmienność systemu od sygnału szczególnej przyczyny. Dzięki temu zespół nie reguluje maszyny po każdym pojedynczym wyniku i szybciej reaguje, gdy wzorzec naprawdę się zmienia.
SPC łatwo sprowadzić do programu, który rysuje czerwony punkt. Tymczasem największa praca odbywa się wcześniej: wybór cechy, wiarygodny pomiar, racjonalna próbka, stabilne warunki i jasny plan reakcji. Źle zebrane dane dają precyzyjnie wyglądający wykres, który miesza zmiany materiału, maszyn, operatorów i metod.
Poradnik należy do huba stabilnego procesu produkcyjnego. Wdrożenie karty dla konkretnego procesu powinno być prowadzone przez osobę znającą statystykę, technologię i system pomiarowy. Celem tekstu jest uporządkowanie decyzji i typowych błędów.
Zacznij od pytania i wiarygodnych danych w czasie
Najpierw trzeba ustalić, jaką decyzję ma wspierać karta. Może monitorować wymiar krytyczny, masę dozowania, temperaturę, odsetek niezgodnych albo liczbę defektów. Cecha powinna mieć związek z wymaganiem lub stabilnością procesu oraz możliwość szybkiej reakcji. Rysowanie kart dla dziesiątek nieistotnych parametrów rozprasza uwagę operatora.
Dane muszą zachować kolejność produkcji. Średnia z całej zmiany nie pokaże nagłego przesunięcia po zmianie partii materiału. Do każdego punktu warto móc odtworzyć czas, maszynę, gniazdo, przyrząd, materiał i wariant. Nie oznacza to przeładowania samego wykresu; śledzenie może pozostać w systemie lub rejestrze powiązanym z próbką.
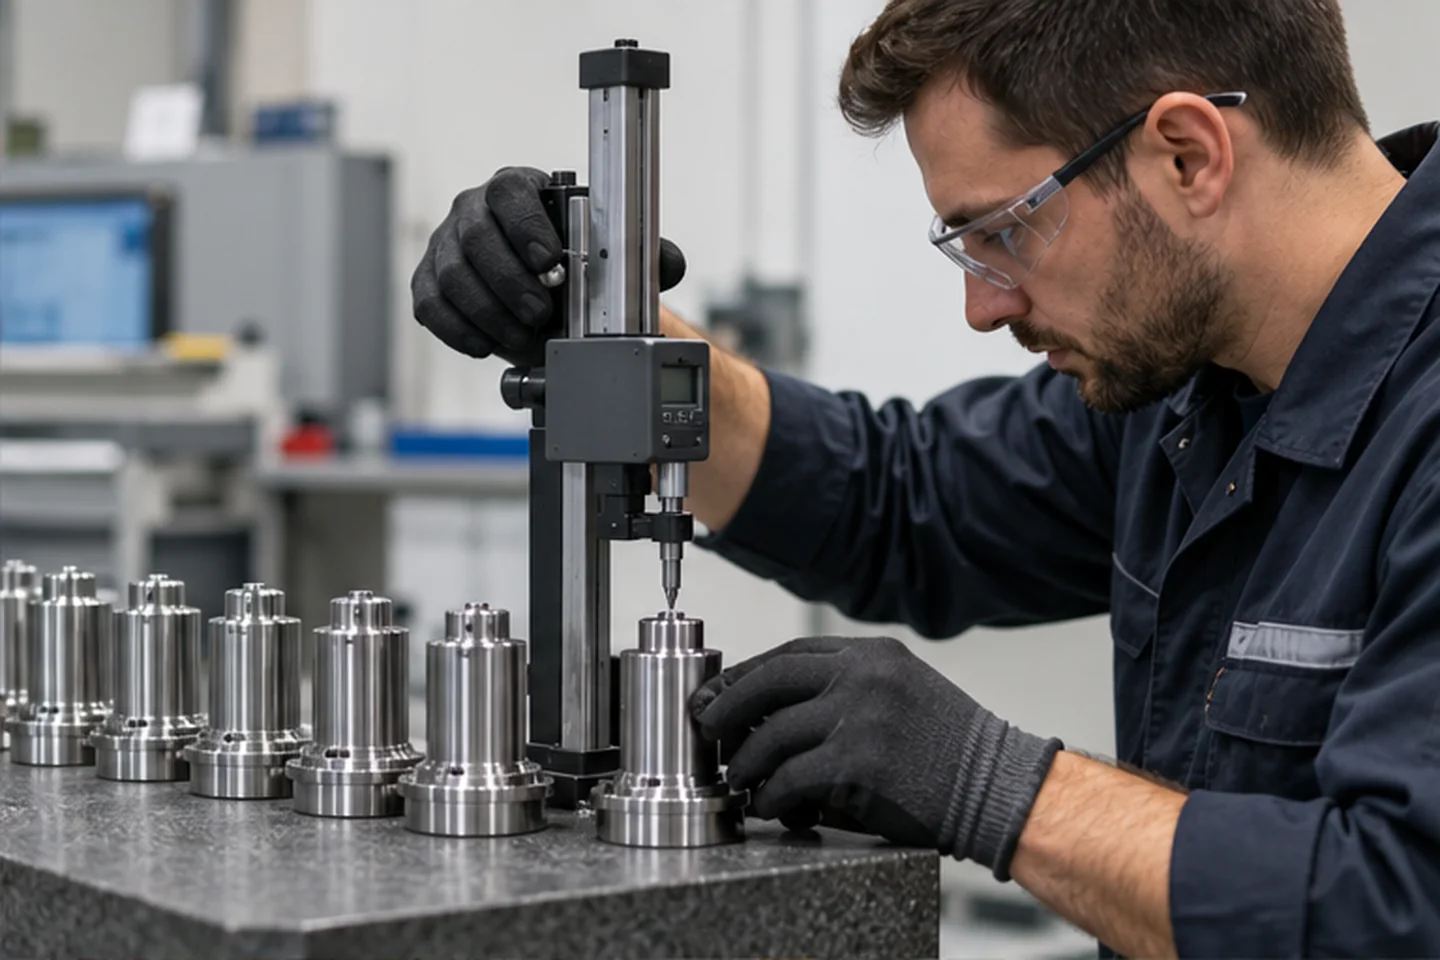
System pomiarowy powinien mieć odpowiednią rozdzielczość, powtarzalność i odtwarzalność. Jeżeli przyrząd lub metoda wprowadzają zmienność porównywalną z procesem, karta będzie reagować na pomiar. Trzeba sprawdzić kalibrację, sposób mocowania, temperaturę, technikę operatora i zasady zaokrąglania. Automatyczny odczyt także wymaga weryfikacji.
Zbierz dane z procesu w rzeczywistej kolejności, potwierdź system pomiarowy i zaznacz zdarzenia. Dopiero reprezentatywny, stabilny okres może służyć do wyznaczenia granic kontrolnych.
Próbka racjonalna powinna grupować obserwacje powstałe w podobnych warunkach, tak aby zmienność wewnątrz podgrupy odzwierciedlała krótkookresowe zachowanie, a różnice między podgrupami ujawniały zmianę w czasie. Sposób pobierania zależy od procesu. Pięć kolejnych sztuk co godzinę odpowiada na inne pytanie niż pięć sztuk losowanych z całej palety.
Dobierz kartę do rodzaju danych i sposobu próbkowania
Dla danych mierzalnych, takich jak długość lub masa, często stosuje się karty średniej i rozstępu albo średniej i odchylenia standardowego przy podgrupach. Gdy dostępna jest jedna obserwacja na moment, można rozważyć kartę wartości indywidualnych i ruchomego rozstępu. Wybór zależy od rozkładu, częstotliwości, autokorelacji oraz sposobu powstawania danych.
Dane atrybutowe wymagają innego podejścia. Liczba sztuk niezgodnych, udział niezgodnych i liczba defektów nie są tym samym. Jedna sztuka może mieć kilka defektów, a liczebność próbki może się zmieniać. Karta musi odpowiadać definicji i założeniom. W przeciwnym razie granice będą błędne, nawet jeśli oprogramowanie bez ostrzeżenia narysuje wykres.
Granice kontrolne oblicza się z zachowania procesu, a granice specyfikacji wynikają z wymagania. Proces może być stabilny, lecz produkować poza tolerancją — wtedy potrzebna jest zasadnicza zmiana jego położenia lub zmienności. Może też mieścić większość wyników w specyfikacji, a jednocześnie być niestabilny. Mieszanie tych linii prowadzi do błędnej reakcji.
| Sytuacja | Co oznacza | Właściwe pytanie |
|---|---|---|
| Stabilny, ale niezdolny | Przewidywalnie tworzy zbyt szeroki lub przesunięty wynik | Jak przeprojektować parametry lub technologię? |
| Niestabilny, dziś zgodny | Wynik mieści się w tolerancji, ale działa szczególna przyczyna | Co zmieniło wzorzec i gdzie jest kolejne ryzyko? |
| Punkt poza granicą | Sygnał statystyczny do sprawdzenia | Jakie zdarzenie przypada na ten czas? |
| Punkt poza specyfikacją | Potencjalnie niezgodny wyrób | Jak zabezpieczyć produkt i zakres? |
Analizę zdolności wykonuje się dopiero po ocenie stabilności. Wskaźnik wyliczony dla procesu zmieniającego średnią i wariancję daje mylące podsumowanie. Trzeba również sprawdzić rozkład, niezależność oraz znaczenie techniczne tolerancji. Jedna liczba nie zastępuje histogramu, karty i wiedzy o procesie.
Przy danych silnie autokorelacyjnych, krótkich seriach albo procesach wielostrumieniowych standardowa karta może nie być właściwa. Nie należy bezmyślnie łączyć gniazd formy czy wielu maszyn w jedną serię. Każdy strumień może mieć własne położenie i zmienność. W takich przypadkach potrzebna jest świadoma metoda statystyczna.
Ustal sygnały i reakcje przed pierwszym alarmem
Najbardziej oczywisty sygnał to punkt poza granicą kontrolną. Wiele organizacji stosuje także reguły dla serii po jednej stronie linii centralnej, trendu lub nietypowego układu. Liczba i rodzaj reguł wpływają na częstość fałszywych alarmów. Nie warto uruchamiać wszystkich dostępnych testów bez oceny, bo operator przestanie im ufać.
Plan reakcji powinien wisieć obok karty albo być dostępny w systemie. Musi mówić, czy zatrzymać proces, jak oznaczyć materiał od ostatniego dobrego sprawdzenia, kogo zawiadomić, co skontrolować i kto może zwolnić produkcję. „Zadzwoń do jakości” jest za mało, jeśli produkt nadal płynie i miesza się z dobrym.
Po sygnale nie należy od razu przesuwać ustawienia maszyny, jeśli nie potwierdzono przyczyny. Regulowanie stabilnego procesu po każdym wyniku zwiększa zmienność. Najpierw sprawdza się pomiar, materiał, narzędzie, ustawienie, środowisko i zdarzenia w danym czasie. Korekta musi być zgodna z uprawnieniami i standardem procesu.
Reakcja na wyrób i reakcja na proces są odrębne. Sztuka poza specyfikacją wymaga zabezpieczenia zgodnie z procedurą, nawet jeśli karta nie daje sygnału. Sygnał karty może wymagać analizy procesu, choć zmierzona sztuka jest zgodna. Plan powinien zawierać oba tory, aby nie utożsamiać „czerwonego punktu” z automatycznym brakowaniem.
Każdy potwierdzony sygnał warto opisać przyczyną i działaniem. Po czasie baza zdarzeń pokazuje, które przyczyny wracają i czy plan reakcji działa. Jeśli alarmy są regularnie zamykane jako „nie znaleziono”, trzeba ocenić pomiar, reguły, sposób próbkowania i dostępność informacji, zamiast obwiniać operatorów.
Przeliczaj granice dopiero po trwałej zmianie procesu
Granice nie powinny być automatycznie aktualizowane co miesiąc. Jeśli proces pogorszył się, przeliczenie na nowych danych jedynie zalegalizuje większą zmienność. Najpierw usuwa się szczególne przyczyny i potwierdza stabilny okres. Nowe granice są uzasadnione po zaplanowanej, trwałej zmianie technologii, materiału, narzędzia lub ustawienia, która tworzy nowy proces.
W danych bazowych należy zachować informację o wykluczonych punktach i przyczynie. Nie usuwa się niewygodnych obserwacji bez dowodu szczególnego zdarzenia. Zbyt wąskie granice z idealnej próby rozruchowej mogą powodować ciągłe alarmy, a zbyt szerokie z okresu pełnego awarii — ukrywać zmianę. Okres bazowy musi reprezentować normalne warunki.
Karta powinna być czytelna na stanowisku: aktualne granice, jednostka, częstotliwość, identyfikacja procesu i plan reakcji. Kolor ekranu nie może być jedynym nośnikiem informacji. Operator powinien widzieć trend i rozumieć, dlaczego reaguje. Szkolenie na jednym przykładzie z własnego procesu jest lepsze niż wykład z wielu wzorów bez związku z pracą.
SPC najlepiej działa wraz ze stabilnym standardem pracy i kontrolą uruchomienia. Po przezbrojeniu pierwsza sztuka potwierdza warunki startu, a karta obserwuje proces podczas serii. Procedurę początku produkcji rozwija poradnik o pierwszej dobrej sztuce.
W przeglądzie okresowym warto oceniać liczbę sygnałów, czas reakcji, powtarzające się przyczyny, zgodność próbkowania i wpływ podjętych działań. Cel „zero czerwonych punktów” może zachęcać do rozszerzania granic. Lepszym celem jest szybkie rozpoznanie specjalnej przyczyny i trwałe zmniejszenie zmienności.
Karta kontrolna jest językiem procesu, nie wyrokiem. Pokazuje, kiedy dane przestają pasować do dotychczasowego wzorca. Zespół musi wtedy połączyć statystykę z obserwacją maszyny, materiału i pracy. Dopiero ta kombinacja zamienia wykres w narzędzie decyzji.
Karta kontrolna nie zastępuje pewnego startu procesu. Dane zbierane po przezbrojeniu powinny być powiązane z akceptacją pierwszej dobrej sztuki, a nietypowy sygnał z udokumentowaną ścieżką analizy problemu 8D. Dzięki temu zespół wie, kiedy regulować maszynę, kiedy zatrzymać proces i kiedy rozpocząć dochodzenie przyczyn. Sam wykres bez właściciela reakcji jest tylko archiwum.
Najczęstsze pytania o SPC i karty kontrolne
Czy granice kontrolne są tym samym co tolerancja?
Nie. Granice kontrolne wynikają z obserwowanej zmienności procesu, a tolerancja z wymagań produktu. Proces może być stabilny poza tolerancją albo niestabilny mimo bieżących wyników zgodnych.
Ile danych potrzeba do wyznaczenia granic?
Nie ma jednej liczby dla wszystkich przypadków. Potrzebny jest reprezentatywny okres i wystarczająco dużo racjonalnych podgrup do wiarygodnej oceny. Wielkość oraz metodę powinien dobrać specjalista do procesu i karty.
Czy po punkcie poza granicą trzeba regulować maszynę?
Nie automatycznie. Najpierw wykonuje się plan reakcji: zabezpiecza produkt, potwierdza pomiar i szuka szczególnej przyczyny. Nieuzasadniona regulacja może zwiększyć zmienność.
Kiedy przeliczyć granice kontrolne?
Po potwierdzonej, trwałej zmianie procesu i zebraniu stabilnych danych dla nowego stanu. Nie należy przeliczać ich tylko dlatego, że pojawiły się alarmy.
Czy SPC zastępuje kontrolę wyrobu?
Nie zawsze. SPC monitoruje zachowanie procesu, a plan kontroli i wymagania klienta określają sprawdzenia produktu. Oba systemy powinny być spójne, ale odpowiadają na różne pytania.