Opakowania foliowego dla produkcji nie powinno się zamawiać wyłącznie przez szerokość, długość i nazwę tworzywa. Worek lub rękaw ma przejść przez stanowisko, zamknąć się na konkretnym urządzeniu, ochronić wyrób w transporcie i dać się otworzyć bez uszkodzenia produktu. Każda z tych funkcji wymaga parametru, próbki i sposobu kontroli.
Najpierw opisuje się produkt: wymiary wraz z tolerancją, masę, krawędzie, temperaturę, wrażliwość na wilgoć, kurz, światło i zarysowanie. Potem proces: ręczne lub automatyczne wkładanie, rodzaj zgrzewu, tempo, etykieta, pakowanie zbiorcze i paletyzacja. Dopiero z tych danych powstaje specyfikacja materiału oraz formatu.
Poradnik nie rozstrzyga zgodności opakowania z kontaktem z żywnością, farmaceutykami ani wymaganiami środowiskowymi. Takie deklaracje muszą pochodzić z właściwych dokumentów dla konkretnego wyrobu i zastosowania. Celem jest zamówienie opakowania, które da się jednoznacznie przetestować w realnym procesie.
Przełóż ryzyko produktu na funkcję opakowania
„Ochrona produktu” jest zbyt ogólna. Trzeba wskazać, przed czym opakowanie ma chronić i na jakim etapie. Kurz podczas magazynowania, wilgoć w transporcie, tarcie między detalami, zgubienie drobnych części i nieautoryzowane otwarcie prowadzą do innych rozwiązań.
Krawędzie produktu mogą przebijać folię podczas wkładania albo dopiero na palecie. Test powinien odtwarzać nacisk, wibracje i ułożenie, a nie kończyć się na ręcznym potrząśnięciu jedną paczką. Jeśli potrzebna jest wkładka, narożnik lub tacka, to ona również staje się częścią systemu opakowaniowego.
Wymiary opakowania należy liczyć z geometrii produktu, luzu manipulacyjnego, zakładki i strefy zgrzewu. Zbyt ciasny worek spowalnia pakowanie oraz napina zamknięcie. Zbyt duży zużywa materiał, utrudnia układanie i może przesuwać etykietę. Próba na rzeczywistych częściach jest wiarygodniejsza niż dobór według jednego gabarytu.
Przejrzystość, barwa i połysk są funkcją, gdy pracownik musi zobaczyć komplet, skaner odczytać kod albo klient ocenić powierzchnię. Jeśli nie mają znaczenia, nie należy tworzyć kosztownego wymagania kosmetycznego. To samo dotyczy nadruku: powinien wynikać z identyfikacji i instrukcji, nie z potrzeby wypełnienia pustej powierzchni.
| Ryzyko | Funkcja opakowania | Próba |
|---|---|---|
| przebicie krawędzią | odporność w miejscu kontaktu | pełny transport i manipulacja paczką |
| brak elementu | widoczność lub zaplombowanie zestawu | kontrola kompletu na stanowisku |
| zarysowanie powierzchni | brak tarcia i czyste wnętrze | rozpakowanie po przewozie |
| pomyłka partii | miejsce na trwałą identyfikację | skan i śledzenie zwrotne |
Lista funkcji pomaga przeglądać opakowania foliowe dla przemysłu bez przyjmowania, że jeden worek obsłuży każdy proces. Dostawca powinien otrzymać opis produktu i próbę zastosowania, a nie jedynie prośbę o „mocniejszą folię”.
Opakowanie trzeba osadzić w pełnym przepływie materiału. Sposób analizy tras, buforów i jednostek transportowych opisuje poradnik o intralogistyce na hali. Worek wygodny przy pakowaniu może utrudniać odkładanie do pojemnika lub automatyczne liczenie.
Specyfikacja powinna łączyć parametr z metodą sprawdzenia
Nazwa polimeru nie opisuje całego wyrobu. Znaczenie mogą mieć struktura, grubość, dodatki, kolor, sposób wykonania, zgrzewalność i tolerancje. Każdy wymagany parametr powinien zostać podany w uzgodnionej jednostce wraz z dokumentem lub metodą kontroli. Przepisywanie danych z przypadkowej karty bez funkcji produktu tylko pozoruje precyzję.
Grubość folii należy odnosić do oczekiwanej pracy, a nie traktować jako synonim wytrzymałości. Dwa materiały o podobnej grubości mogą zachowywać się inaczej przy przebiciu, rozciąganiu i zgrzewaniu. Jeśli problemem jest ostra krawędź, sama większa liczba mikrometrów nie musi być najlepszym rozwiązaniem.
Format obejmuje szerokość, długość, fałdy, zakładkę, otwory, perforację, klapę, klej lub inne elementy, jeśli są potrzebne. Rysunek pomaga uniknąć różnej interpretacji „wymiaru worka”. Należy wskazać orientację zgrzewu i miejsce etykiety albo nadruku.
Wymagania powierzchni dotyczą również czystości i zapachu. Dla wrażliwych produktów trzeba określić dopuszczalne pozostałości, sposób pakowania rolek lub worków oraz warunki magazynowania. Jeżeli dokumentacja branżowa wymaga deklaracji, należy zapisać jej dokładny rodzaj i aktualność.
Tolerancje muszą odpowiadać procesowi. Automatyczny podajnik może wymagać większej powtarzalności niż ręczne stanowisko, ale każda dodatkowa dokładność podnosi koszt. Najlepiej określić, które odchylenie rzeczywiście zatrzymuje maszynę albo psuje zgrzew.
Każde wymaganie powinno mieć trzy części: wartość lub opis, powód wynikający z procesu oraz sposób potwierdzenia. Jeśli nie wiadomo, jak sprawdzić cechę przy odbiorze lub w próbie, zapis wymaga dopracowania.
Dokumenty i wersje należy utrzymać w jednym miejscu. Zmianę formatu, materiału lub nadruku trzeba zatwierdzić przed produkcją dostawcy. Kontrola wersji może korzystać z zasad opisanych w poradniku o obiegu dokumentów.
Próbę wykonaj na linii, w transporcie i przy rozpakowaniu
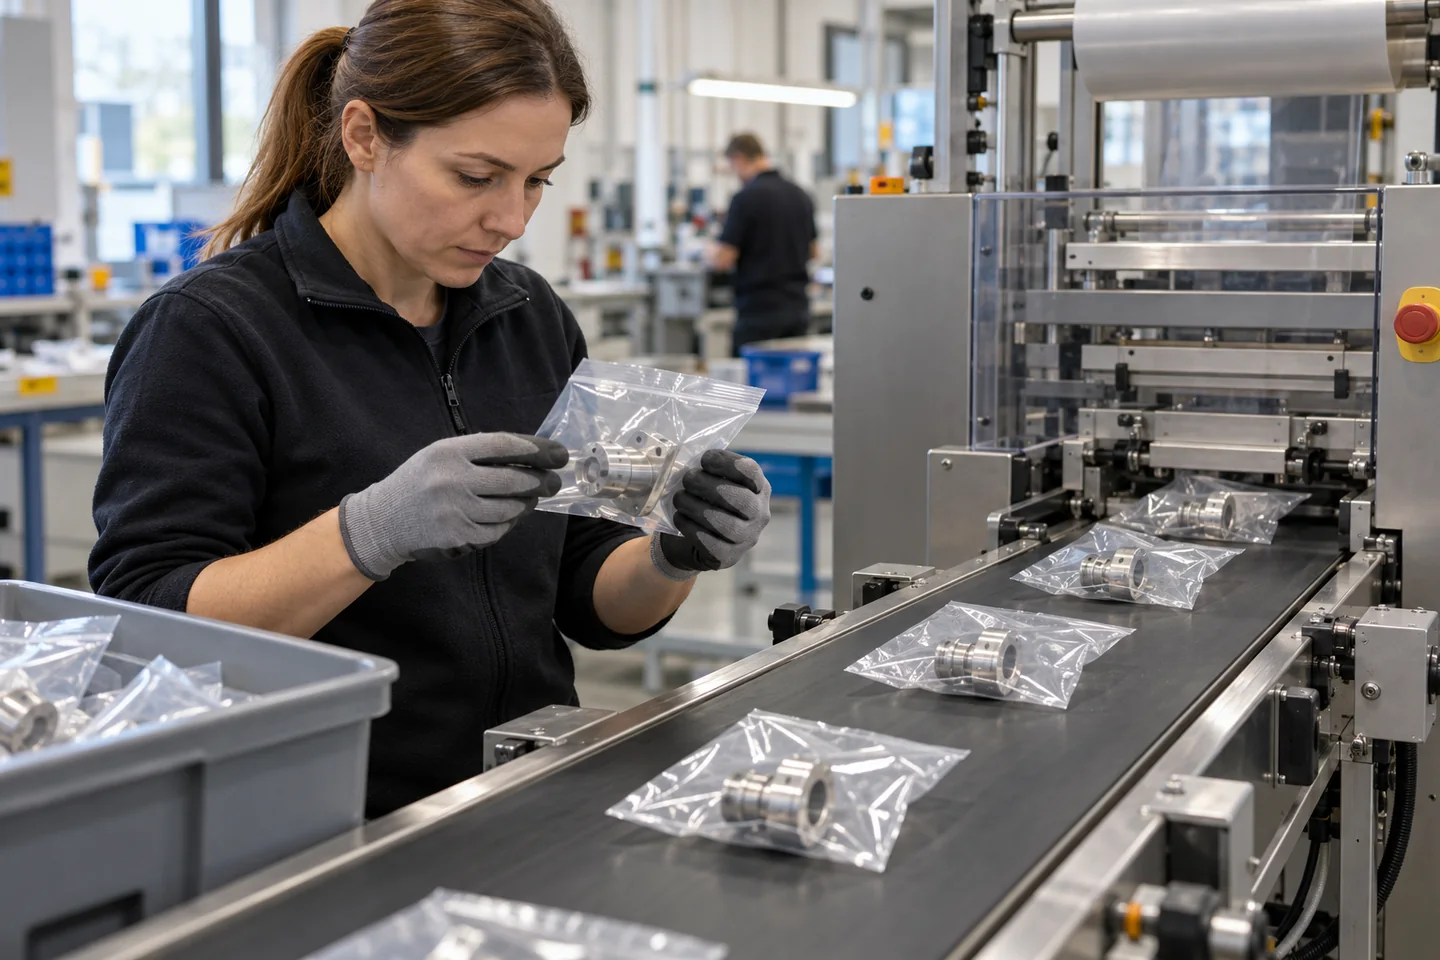
Pierwszy test sprawdza ergonomię stanowiska. Operator powinien wyjąć opakowanie, otworzyć je, włożyć produkt, ułożyć etykietę i wykonać zamknięcie w normalnym tempie. Obserwuje się ruchy, poprawki, przyklejanie folii, fałdy i konieczność dotykania powierzchni produktu.
Drugi test dotyczy urządzenia. Ustawienia zgrzewu, prowadzenie materiału i cięcie muszą być stabilne w serii. Jedna ładna paczka nie wystarcza. Próba powinna obejmować zmianę rolki, rozruch po przerwie i graniczne, ale dopuszczalne wymiary produktu.
Trzeci test odtwarza logistykę: pojemnik zbiorczy, piętrowanie, paletę, przewóz i magazyn. Po zakończeniu paczki ogląda się w miejscach kontaktu. Jeśli wada powstaje tylko na dolnej warstwie, przyczyną może być układ całej jednostki, nie pojedynczy worek.
Rozpakowanie również jest częścią próby. Pracownik lub klient powinien otworzyć paczkę bez ryzyka przecięcia produktu, rozsypania zestawu albo pozostawienia fragmentów folii. Opakowanie, które świetnie chroni, ale wymaga ostrego noża przy delikatnej powierzchni, może tworzyć nową wadę.
Każdy wynik otrzymuje status: spełnia, wymaga korekty albo nie spełnia. Zdjęcie należy powiązać z wariantem próbki i partią materiału. Bez tego zespół po tygodniu pamięta, że „grubsza była lepsza”, ale nie wie, która i w jakim teście.
Pierwsze uruchomienie można prowadzić według zasad akceptacji pierwszej dobrej sztuki. Punkt zatwierdzenia powinien obejmować produkt, zgrzew, etykietę i paczkę zbiorczą, nie tylko parametry maszyny.
Kontroluj dostawy i koszt całego systemu, nie tylko cenę tysiąca sztuk
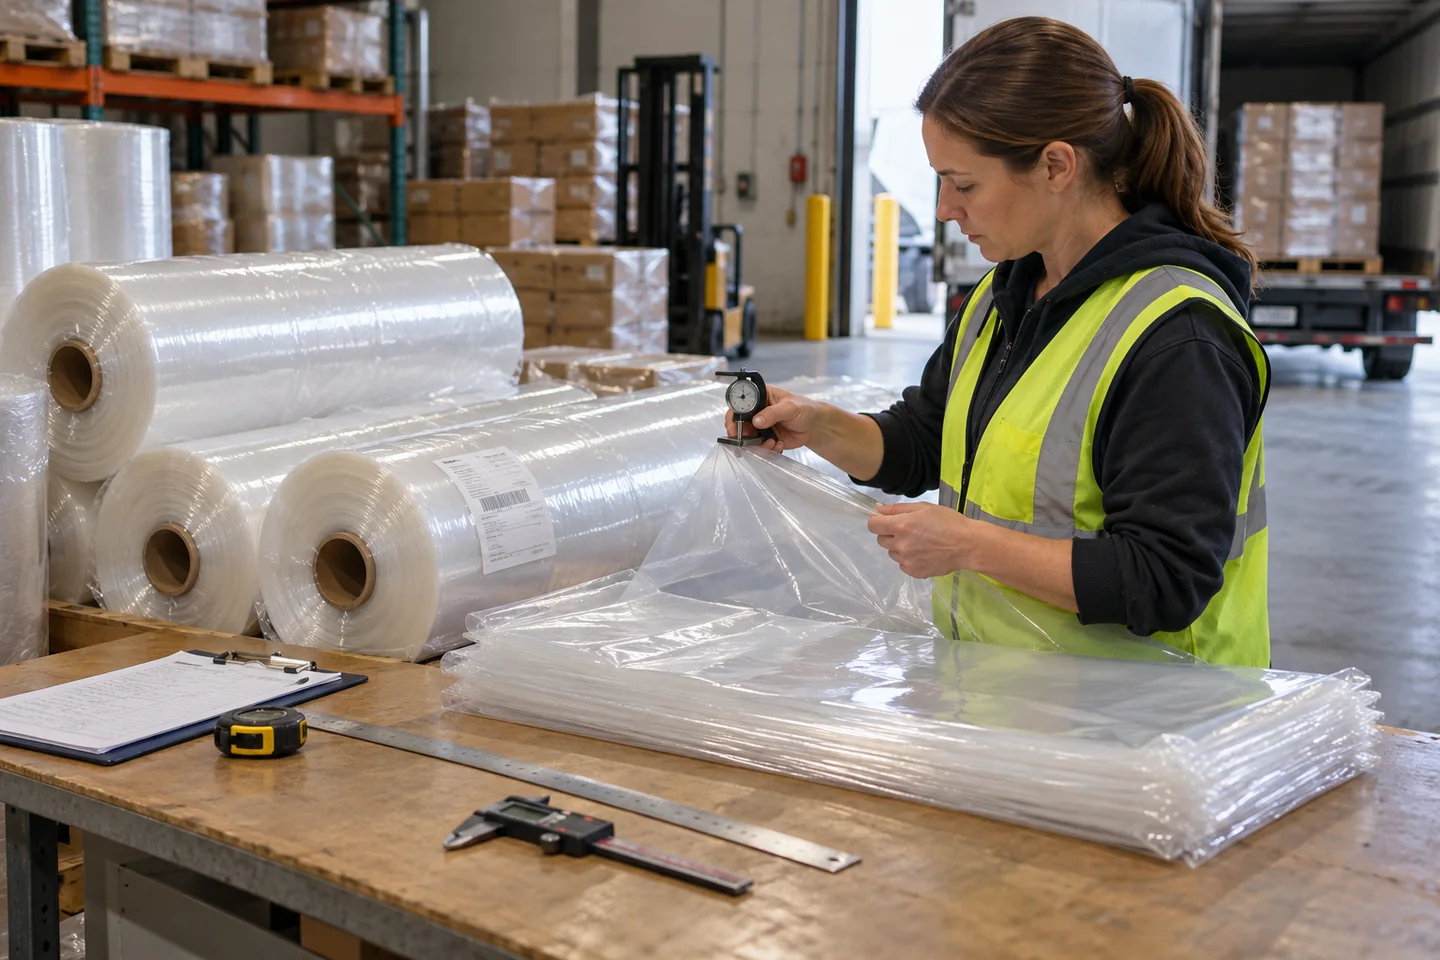
Przyjęcie zaczyna się od identyfikacji: numer zamówienia, wariant, partia, ilość i dokumenty. Rolki oraz kartony ogląda się pod kątem uszkodzeń, wilgoci i zabrudzeń. Próbki pobiera się z planu dostawy, nie wyłącznie z łatwo dostępnego wierzchu.
Kontrola może obejmować wymiary, wygląd, funkcję zamknięcia i próbę na urządzeniu. Zakres zależy od ryzyka oraz historii dostawcy. Niezgodne opakowanie powinno zostać oznaczone i odseparowane, bo po wymieszaniu z zapasem trudno odtworzyć partię.
Traceability obejmuje materiał opakowaniowy, jeśli jego wada może dotyczyć wielu wyrobów. Zasady powiązania partii z operacją opisuje poradnik o identyfikowalności produkcji. Nie każda paczka potrzebuje rozbudowanego kodu, ale firma powinna wiedzieć, gdzie użyto problematycznej partii.
Koszt całkowity obejmuje opakowanie, odpad przy rozruchu, czas operatora, przestoje, reklamacje, magazyn i utylizację. Tańszy worek może wymagać dwóch prób zgrzewu albo spowalniać wkładanie. Droższy materiał również nie obroni się, jeśli nie ogranicza żadnego mierzalnego problemu.
Po wdrożeniu warto obserwować kilka wskaźników: zużycie na dobrą paczkę, odsetek poprawek, zatrzymania stanowiska, uszkodzenia po transporcie i reklamacje związane z otwarciem. Wskaźniki powinny prowadzić do reakcji i mieć wspólny mianownik. Sama liczba zużytych worków rośnie wraz z produkcją.
Reklamację z rynku należy odtworzyć na pełnej ścieżce. Trzeba sprawdzić numer partii opakowania, produkt, dzień pakowania, ustawienia, sposób ułożenia w kartonie oraz transport. Pęknięcie widoczne u klienta mogło zacząć się przy wkładaniu detalu, powiększyć podczas piętrowania i ujawnić dopiero przy otwarciu. Analiza jednego zdjęcia końcowego nie rozstrzyga miejsca powstania wady.
Utylizacja i segregacja muszą odpowiadać realnej budowie opakowania oraz zasadom obowiązującym w zakładzie i u odbiorcy. Nie należy umieszczać na własnej etykiecie deklaracji środowiskowej bez dokumentów oraz ustalonego znaczenia. Projektowanie opakowania pod mniejszą masę ma sens tylko wtedy, gdy nadal przechodzi próbę funkcjonalną i nie zwiększa strat produktu.
Zapas należy ustalać z uwzględnieniem czasu dostawy, minimalnej partii, sezonowości i ryzyka zmiany nadruku. Metodę budowy punktu zamówienia przedstawia poradnik o zarządzaniu zapasami. Nadmiar spersonalizowanego opakowania jest szczególnie ryzykowny, gdy produkt lub oznakowanie się zmieni.
Najczęstsze pytania o opakowania foliowe w produkcji
Czy grubsza folia zawsze jest mocniejsza?
Nie w każdym rodzaju obciążenia. Zachowanie zależy także od materiału, struktury, wykonania, zgrzewu i geometrii produktu. Potrzebna jest próba odpowiadająca rzeczywistemu ryzyku.
Jak dobrać wymiar worka?
Na podstawie pełnej geometrii produktu, luzu potrzebnego przy wkładaniu, strefy zamknięcia i sposobu pakowania zbiorczego. Najlepiej potwierdzić kilka wariantów na stanowisku.
Czy próbka od dostawcy wystarczy do zatwierdzenia?
Jest materiałem do testu, nie dowodem gotowości. Trzeba sprawdzić serię, logistykę, rozpakowanie i powtarzalność dostaw zgodnie z uzgodnioną specyfikacją.
Co zrobić przy zmianie materiału przez dostawcę?
Traktować ją jako kontrolowaną zmianę. Dostawca powinien opisać różnicę, a firma ocenić dokumenty i ponowić właściwe próby przed dopuszczeniem.
Czy można ograniczyć liczbę formatów?
Tak, jeśli wspólny format nie pogarsza pakowania, ochrony i kosztu. Standaryzację trzeba potwierdzić na skrajnych produktach, a nie tylko na najwygodniejszym.
Jak przyjąć reklamację od produkcji?
Zapisać partię, wariant, maszynę, ustawienia, objaw i próbkę niezgodności. Informacja „folia jest zła” nie pozwala odróżnić materiału od ustawienia lub sposobu magazynowania.