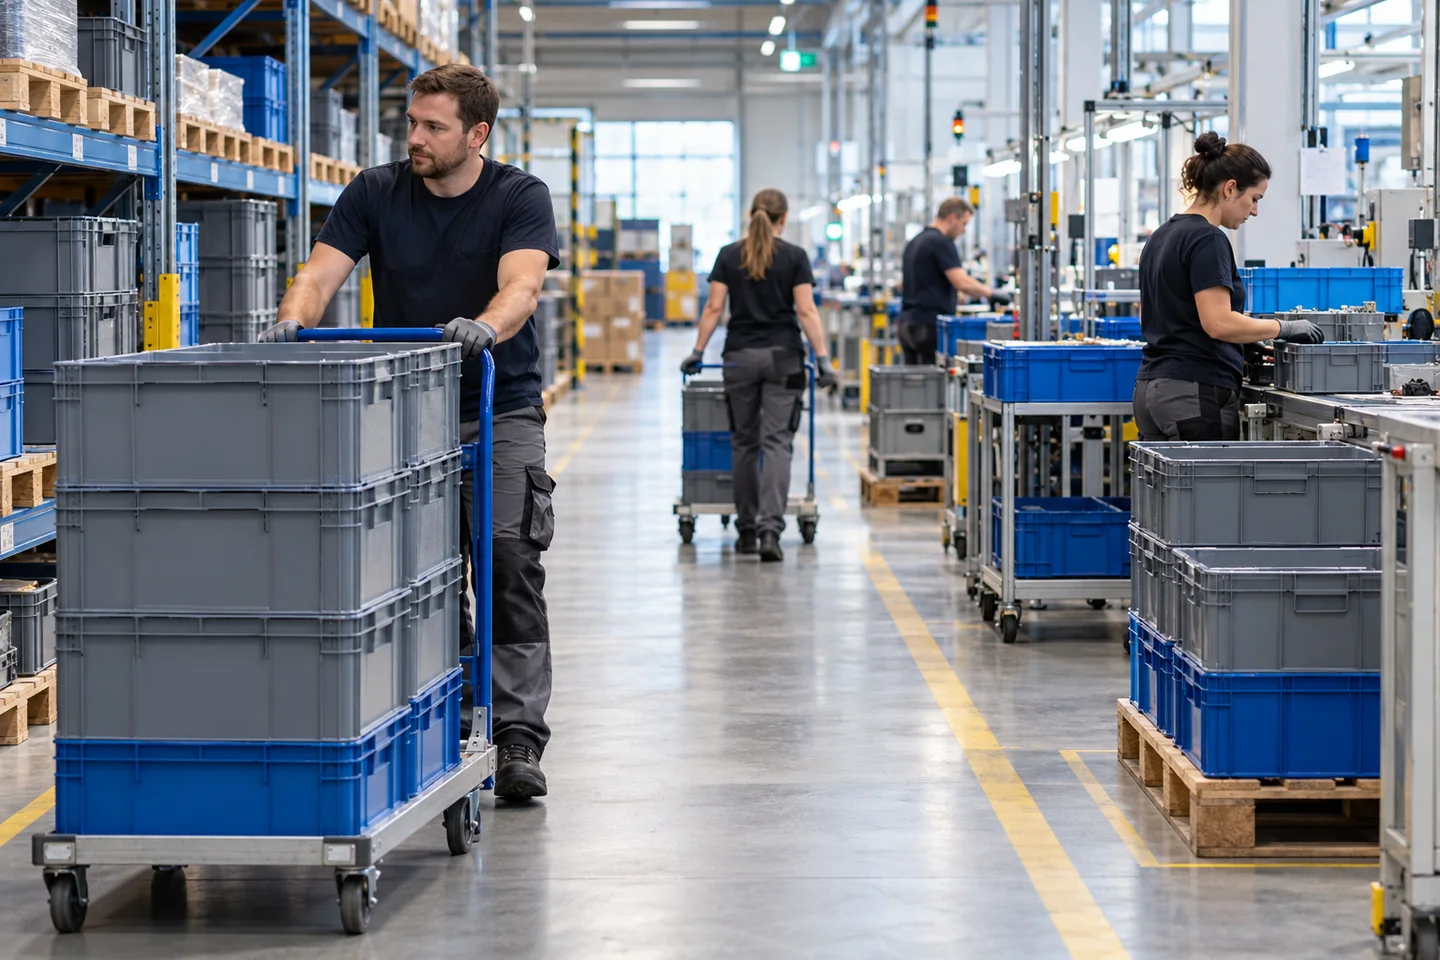
Pojemnik wielokrotnego użytku zaczyna przynosić korzyść dopiero wtedy, gdy wraca. Sam zakup trwałej skrzynki nie tworzy jeszcze systemu: potrzebne są znane miejsca obiegu, właściciel puli, zasady zwrotu, mycia, naprawy i uzupełniania braków. Bez tego pojemniki gromadzą się u odbiorcy, jadą puste w osobnym transporcie albo znikają w magazynie bez śladu.
Projekt warto zacząć od jednego strumienia produktu i pełnej drogi od pakowania do ponownego użycia. Dopiero obserwacja cyklu pokazuje, czy problemem jest sam pojemnik, brak miejsca na puste sztuki, zmienny czas zwrotu czy niejasna odpowiedzialność między firmami. Cena jednostkowa jest tylko jednym składnikiem decyzji.
Obieg pojemników łączy logistykę, finanse i jakość. Wymaga informacji podobnych do tych, które zbiera się przy porządkowaniu przepływu materiału na hali: skąd jednostka przychodzi, gdzie czeka, kto zmienia jej status i co dzieje się z nią po opróżnieniu.
Najpierw opisz ładunek i czynności, nie katalogowy wymiar
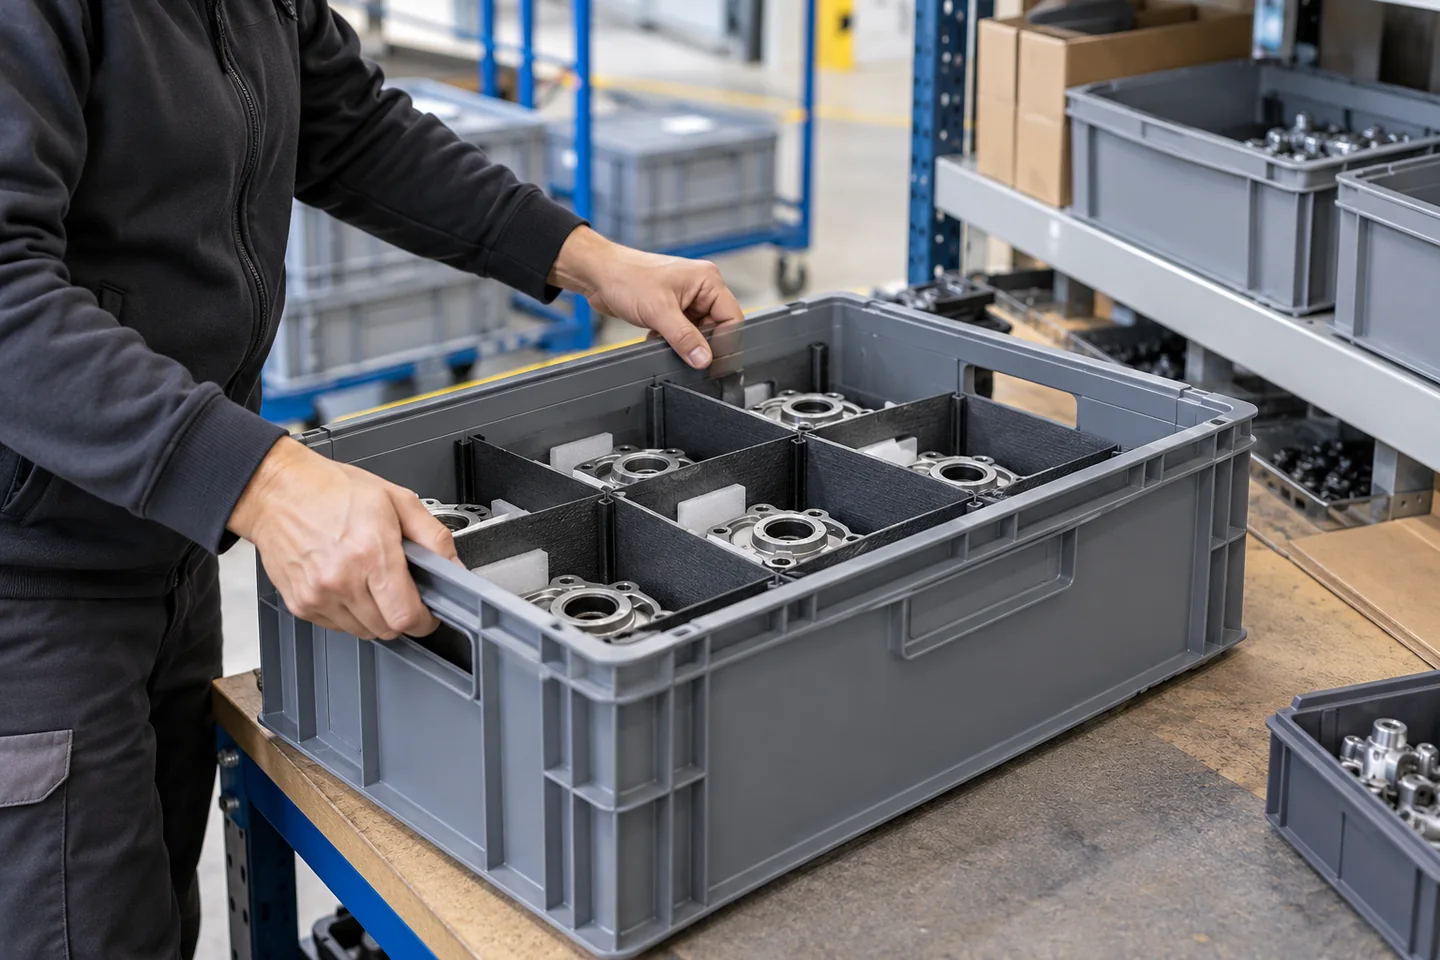
Dobór zaczyna się od produktu. Trzeba znać jego gabaryty, masę, podatność na uszkodzenie, wrażliwość na brud i wilgoć oraz sposób pobierania przy stanowisku. Pojemnik odpowiedni do magazynowania może być niewygodny przy montażu, a otwarta skrzynka ułatwiająca kontrolę liczby sztuk nie ochroni wyrobu podczas transportu zewnętrznego.
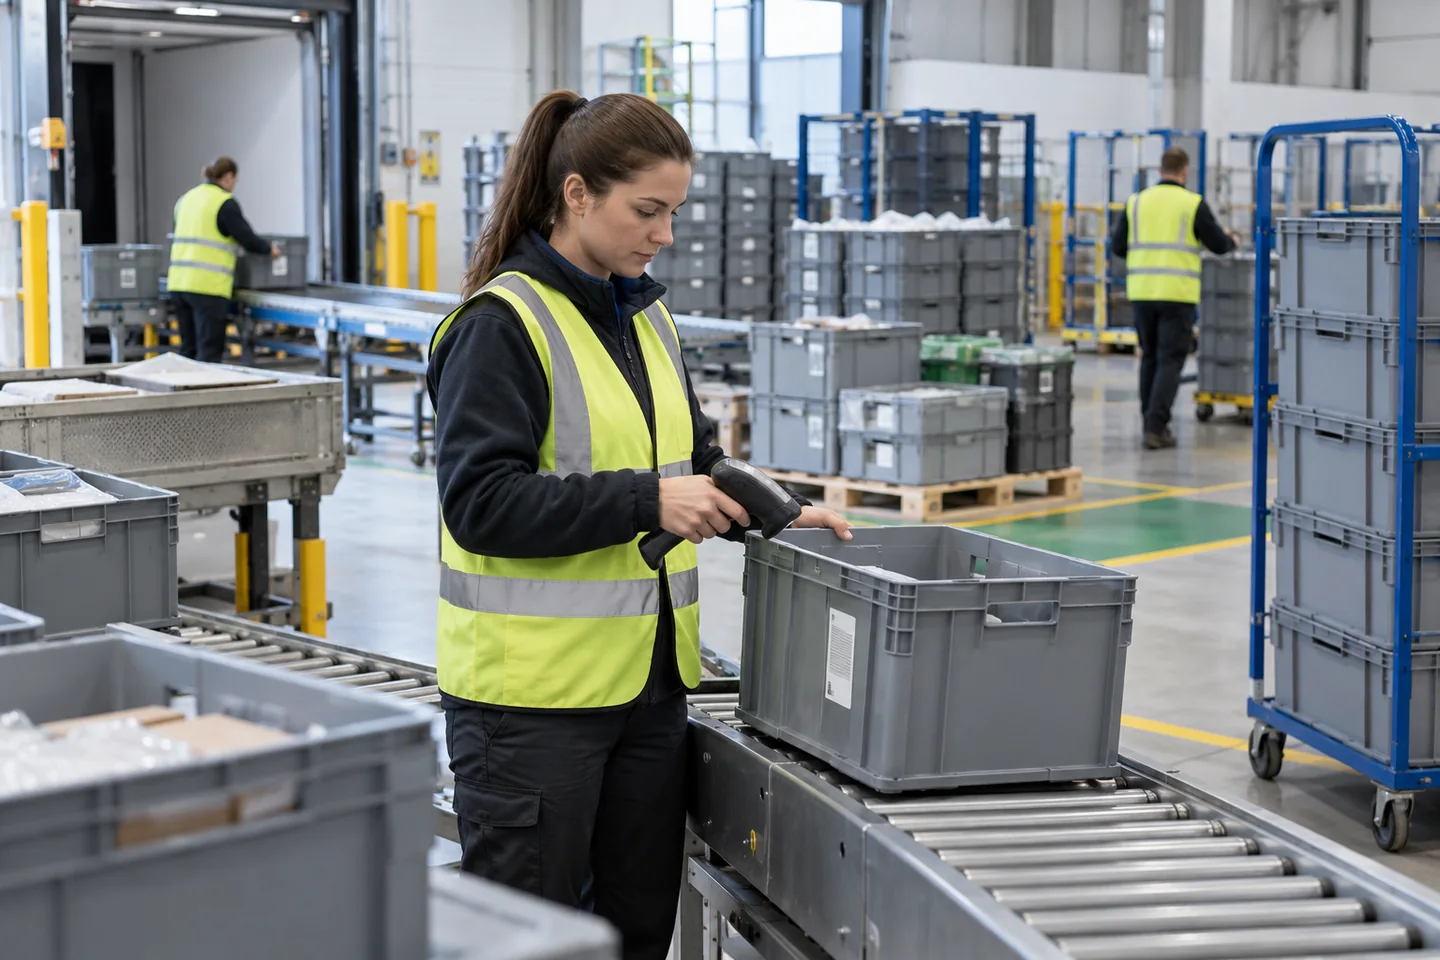
Kolejny krok to czynności wykonywane przez ludzi i urządzenia. Czy pojemnik jest podnoszony ręcznie, pobierany z regału, przemieszczany przenośnikiem, sztaplowany czy obracany? Gdzie znajduje się etykieta i czy skaner ją widzi? Czy operator wyjmuje części pojedynczo, czy podaje cały wkład? Wymiar zewnętrzny bez tej informacji może pasować do palety, lecz utrudniać codzienną pracę.
Trzeba też ustalić różnicę między pojemnikiem pełnym i pustym. Puste sztuki mogą się składać lub zagnieżdżać, ale taka funkcja ma sens tylko wtedy, gdy proces pozwala bezpiecznie je rozłożyć i nie miesza stanu czystego z brudnym. Sztywny pojemnik zajmuje więcej miejsca w drodze powrotnej, za to może być prostszy do mycia i mniej podatny na błędne złożenie.
| Pytanie | Skutek dla doboru | Test w pilocie |
|---|---|---|
| Co uszkadza produkt? | pełne lub ażurowe ściany, wkład, pokrywa, separatory | oględziny po realnym transporcie i przeładunku |
| Jak pracuje operator? | wysokość, uchwyty, dostęp do zawartości | pełny cykl pobrania na docelowym stanowisku |
| Jak pojemnik wraca? | składanie, gniazdowanie, sztaplowanie, paletyzacja | załadunek pustych sztuk bez specjalnych wyjątków |
| Jak jest identyfikowany? | miejsce etykiety, trwałość oznaczenia, numer zasobu | skan po myciu, transporcie i w typowym oświetleniu |
Jeżeli pojemnik ma kontakt z żywnością, substancją chemiczną albo produktem wymagającym szczególnych warunków higienicznych, zgodność materiału i procesu mycia trzeba potwierdzić w dokumentacji dla konkretnego zastosowania. Kolor tworzywa lub potoczne określenie „spożywczy” nie zastępują wymagań. Podobnie jedna udana dostawa nie potwierdza zachowania po wielu cyklach.
Wielkość puli wynika z czasu obiegu i zmienności
Najprostszy rachunek zaczyna się od liczby pojemników zużywanych w jednostce czasu oraz pełnego czasu od napełnienia do powrotu w stanie gotowym do ponownego użycia. Do cyklu wlicza się oczekiwanie na wysyłkę, transport, pobyt u odbiorcy, zwrot, kontrolę, mycie, suszenie i ponowne dostarczenie. Pominięcie jednego postoju sprawia, że obliczona pula wygląda oszczędnie tylko w arkuszu.
Średnia nie wystarcza. Trzeba zobaczyć rozrzut czasu zwrotu, spiętrzenia przed weekendem, sezonowość, różnice między odbiorcami i awarie myjni. Rezerwa ma chronić przed nazwanym ryzykiem, a nie być przypadkowym procentem. Zasada jest podobna jak przy ustalaniu poziomu zapasu: najpierw zmienność oraz oczekiwany poziom obsługi, potem liczba.
Pula powinna mieć właściciela. Kto widzi liczbę sztuk u klienta, w transporcie, w myciu i w naprawie? Kto podejmuje decyzję o zakupie brakujących pojemników? Jeżeli każda lokalizacja prowadzi własny arkusz bez wspólnej definicji statusu, suma może się zgadzać, choć produkcja nie ma dostępnych pustych sztuk.
W pilocie warto nadać pojemnikom lub partiom jednoznaczne oznaczenia i rejestrować kluczowe zdarzenia. Nie każda firma potrzebuje śledzenia pojedynczej skrzynki, ale musi potrafić odtworzyć przepływ na poziomie wymaganym przez proces. Dla części łańcuchów przydatne są standardy identyfikacji jednostek logistycznych i aktywów zwrotnych; wybór poziomu szczegółowości powinien odpowiadać realnej decyzji.
Status, lokalizacja, data ostatniego ruchu, właściciel odpowiedzialności, stan techniczny i przewidywany termin powrotu. Rejestr ma prowadzić do reakcji, nie tylko tworzyć historię skanów.
Różnica między brakiem pojemników a brakiem informacji jest istotna. Firma może kupić kolejną partię i nadal zatrzymywać produkcję, jeśli większość skrzynek czeka w niewłaściwym miejscu. Najpierw należy sprawdzić dostępność operacyjną i przyczyny opóźnień, dopiero później zwiększać pulę.
Policz koszt całego cyklu i przeprowadź pilot na jednej trasie
Całkowity koszt obejmuje zakup, finansowanie puli, oznaczenia, mycie, kontrolę, naprawy, powierzchnię magazynową, transport pustych sztuk, obsługę ewidencji i straty. Po drugiej stronie znajdują się uniknięte zakupy opakowań jednorazowych, mniejsza liczba uszkodzeń, krótsze pakowanie, lepsze wykorzystanie przestrzeni i stabilniejsza praca stanowiska. Każdy składnik powinien mieć jednostkę i źródło danych.
Nie należy przypisywać całej oszczędności samemu pojemnikowi. Jeżeli wdrożenie zmienia jednocześnie paletyzację, liczbę dostaw i sposób kompletacji, efekt trzeba rozdzielić. Przydatny jest rachunek opisany w poradniku o pełnym koszcie procesu, ponieważ uwzględnia także poprawki, oczekiwanie i wyjątki.
Pilot powinien objąć rzeczywistą trasę, kilka cykli i typowe odchylenia. Wybiera się rodzinę produktu, jednego odbiorcę lub wewnętrzny przepływ, ustala punkt startowy oraz kryteria. Mierzy się czas pakowania, uszkodzenia, liczbę pojemników w każdym statusie, koszt zwrotu, mycie i przypadki, w których pracownik omija standard.
Do pilota warto wybrać kilka fizycznych wariantów zamiast decydować ze zdjęcia. Kategoria pojemników transportowych pozwala porównać dostępne formaty i konstrukcje, ale o przydatności rozstrzyga test z własnym produktem, regałem, wózkiem i sposobem chwytania. Katalog nie zna obciążenia, zabrudzeń ani tempa konkretnego procesu.
Po pilocie należy zapisać warunek przejścia do kolejnego etapu. Może nim być brak uszkodzeń, określony czas obiegu, akceptowalna liczba zagubień i potwierdzone miejsce odkładania pustych sztuk. Jeżeli wynik jest słaby, diagnozuje się przyczynę: zły format, brak odpowiedzialności, nieopłacalny transport zwrotny czy nieczytelne oznaczenie. Zakup większej liczby sztuk nie naprawi błędnego procesu.
Zwrot, mycie i naprawa muszą mieć własny standard
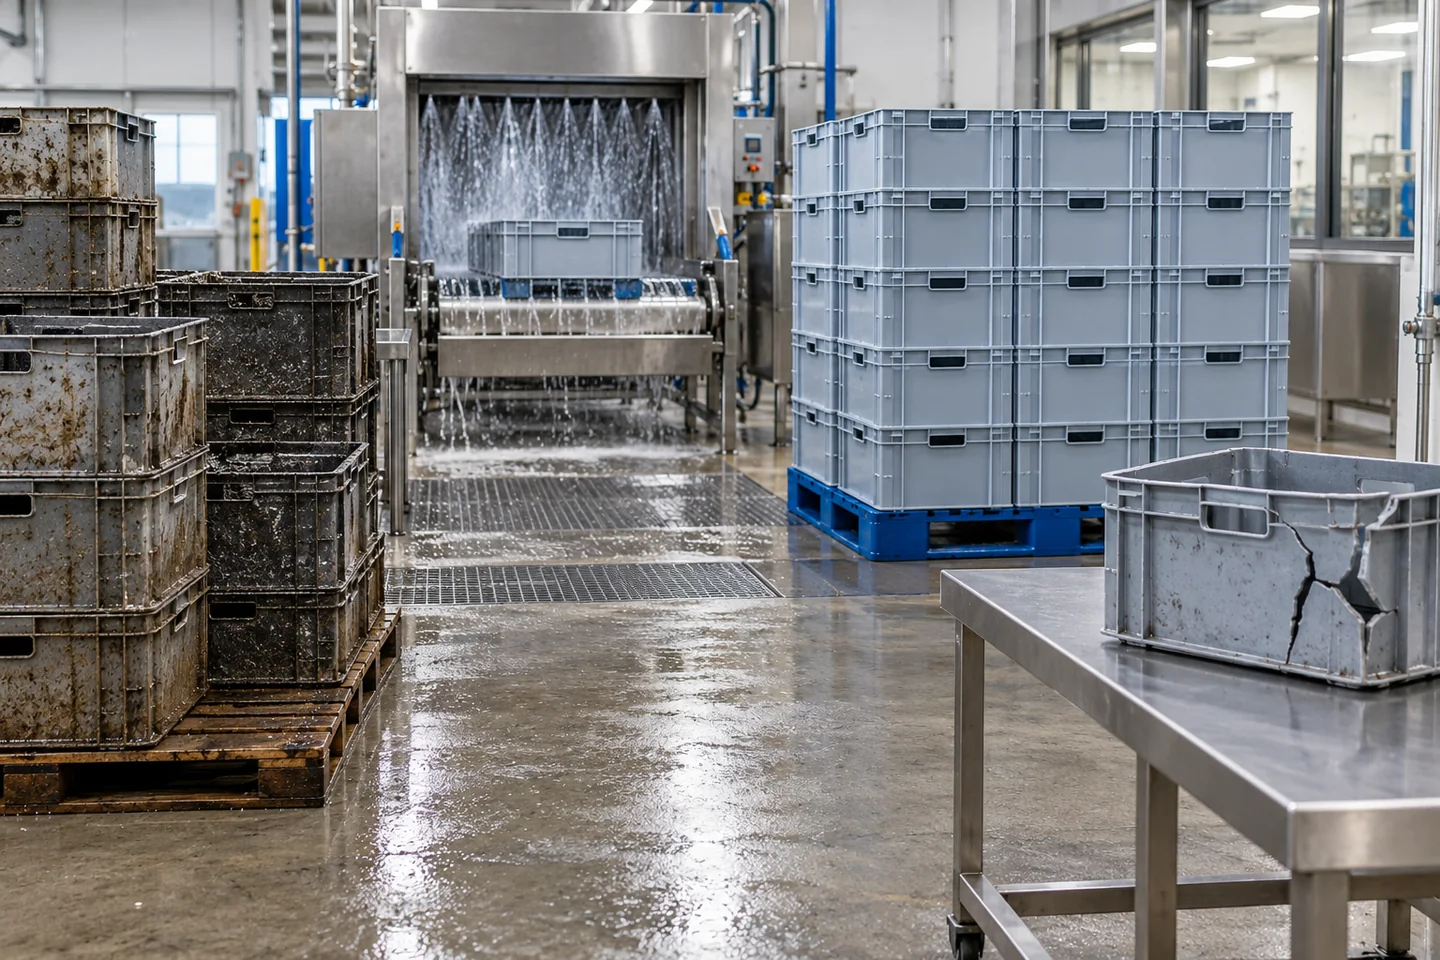
Pusty pojemnik nadal jest elementem procesu. Potrzebuje miejsca odkładania, rozdzielenia według stanu i reguły wysyłki. Sztuki czyste, brudne, uszkodzone i oczekujące na decyzję nie powinny tworzyć jednej anonimowej sterty. Oznaczenie strefy oraz limit liczby pomagają zauważyć problem, zanim zabraknie miejsca.
Standard mycia wynika z rodzaju zabrudzenia i wymagań produktu. Trzeba określić odpowiedzialność, środki, temperaturę, suszenie i kryterium czystości, nie zakładając, że każdy pojemnik można potraktować tak samo. Konstrukcja z głębokimi żebrami może być sztywna, ale trudniejsza do doczyszczenia. Etykieta powinna przetrwać zaplanowaną liczbę cykli albo być wymieniana w kontrolowany sposób.
Uszkodzenie potrzebuje prostego kodu decyzji: pozostaje w użyciu, trafia do naprawy, zostaje wycofane albo wymaga oceny. Pracownik nie powinien sam zgadywać, czy pęknięcie przy uchwycie jest kosmetyczne. Zdjęcia przykładów granicznych i wyznaczone miejsce odkładania ograniczają powrót wadliwej sztuki do obiegu.
Co pewien czas porównuje się stan ewidencyjny z fizycznym oraz analizuje zaginięcia według trasy i partnera. Nie chodzi o obciążanie każdego odbiorcy winą, lecz o znalezienie punktu, w którym odpowiedzialność przestaje być widoczna. Umowa powinna opisywać własność, zasady zwrotu, akceptowane uszkodzenia i rozliczenie braków w sposób możliwy do wykonania operacyjnie.
Kapitał zamrożony w dodatkowej puli powinien być widoczny razem z należnościami i zapasem. Decyzję o zwiększeniu liczby sztuk warto zestawić z poradnikiem o kapitale obrotowym. Dobra inwestycja usuwa konkretną przyczynę przestoju lub straty; nie polega na magazynowaniu coraz większej liczby pojemników „na wszelki wypadek”.
System dojrzewa wtedy, gdy firma zna swoją pulę, czas obiegu i powody odchyleń. Pojemnik staje się częścią standardu pracy, a nie ruchomym kosztem, który pojawia się dopiero przy inwentaryzacji. Wtedy można ocenić, czy kolejne produkty lub trasy rzeczywiście nadają się do podobnego modelu.
Najczęstsze pytania o pojemniki zwrotne
Ile pojemników trzeba kupić na początek?
Liczba wynika ze zużycia w czasie, pełnego czasu obiegu i nazwanej rezerwy na zmienność oraz naprawy. Najpierw należy zmierzyć cykl pilotażowy, a nie mnożyć dzienne zużycie przez przypadkową liczbę dni.
Czy warto śledzić każdą sztukę osobno?
Tylko wtedy, gdy wartość, ryzyko zaginięcia lub wymagania traceability uzasadniają taki koszt. W prostszym obiegu może wystarczyć rejestr partii i liczby sztuk między lokalizacjami. Poziom identyfikacji ma wspierać konkretną reakcję.
Co jest ważniejsze: możliwość składania czy sztywność?
Zależy od produktu, transportu powrotnego i sposobu pracy. Składanie ogranicza objętość pustych sztuk, lecz dodaje czynność i możliwy błąd. Sztywny pojemnik może być prostszy oraz lepiej chronić ładunek, ale zajmuje więcej miejsca.
Jak porównać pojemnik zwrotny z opakowaniem jednorazowym?
Porównaj pełny koszt cyklu, uszkodzenia produktu, czas pakowania, przestrzeń, mycie, zwroty i straty. Sama cena jednej sztuki nie pokazuje kosztu ani korzyści procesu.
Kiedy pilot należy zatrzymać?
Gdy pojemnik uszkadza produkt, tworzy zagrożenie ergonomiczne, nie daje się skutecznie czyścić albo zwrot generuje koszt i wyjątki większe niż korzyść. Zatrzymanie pilota jest informacją projektową, nie porażką wdrożenia.